تمل
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

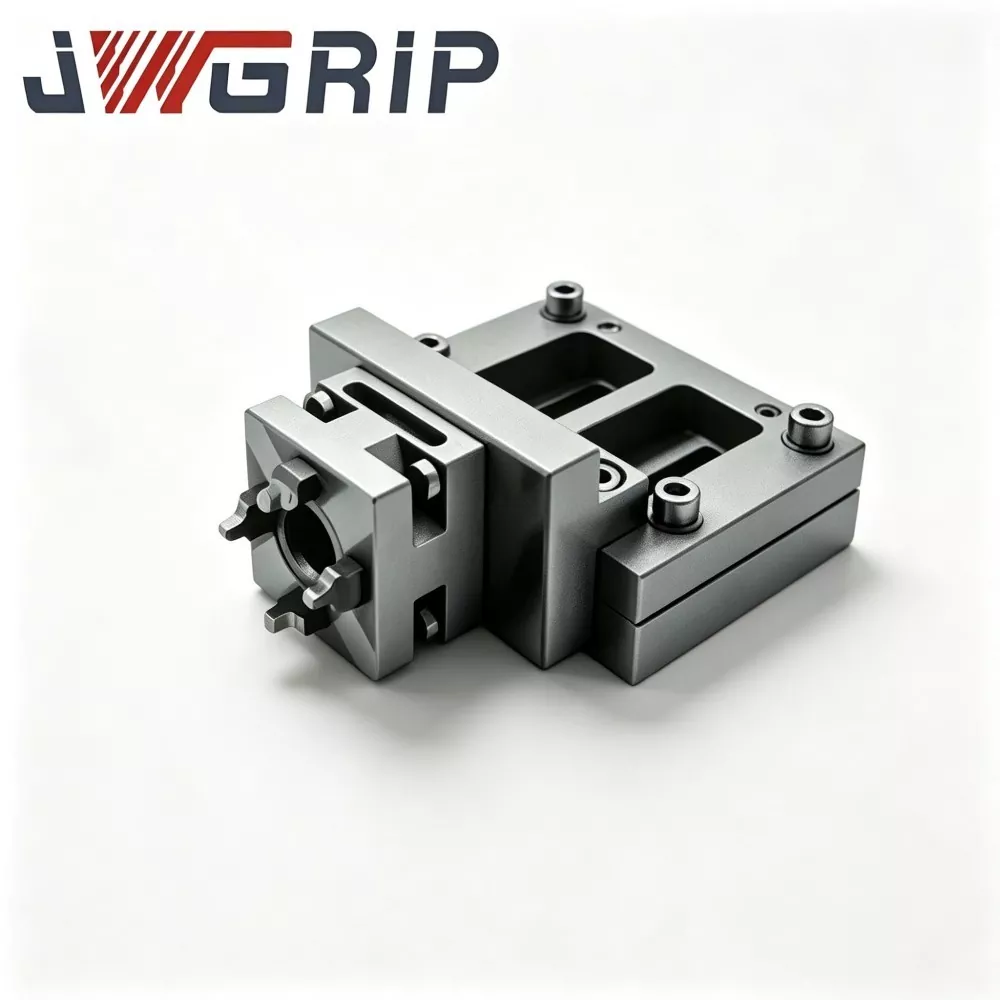
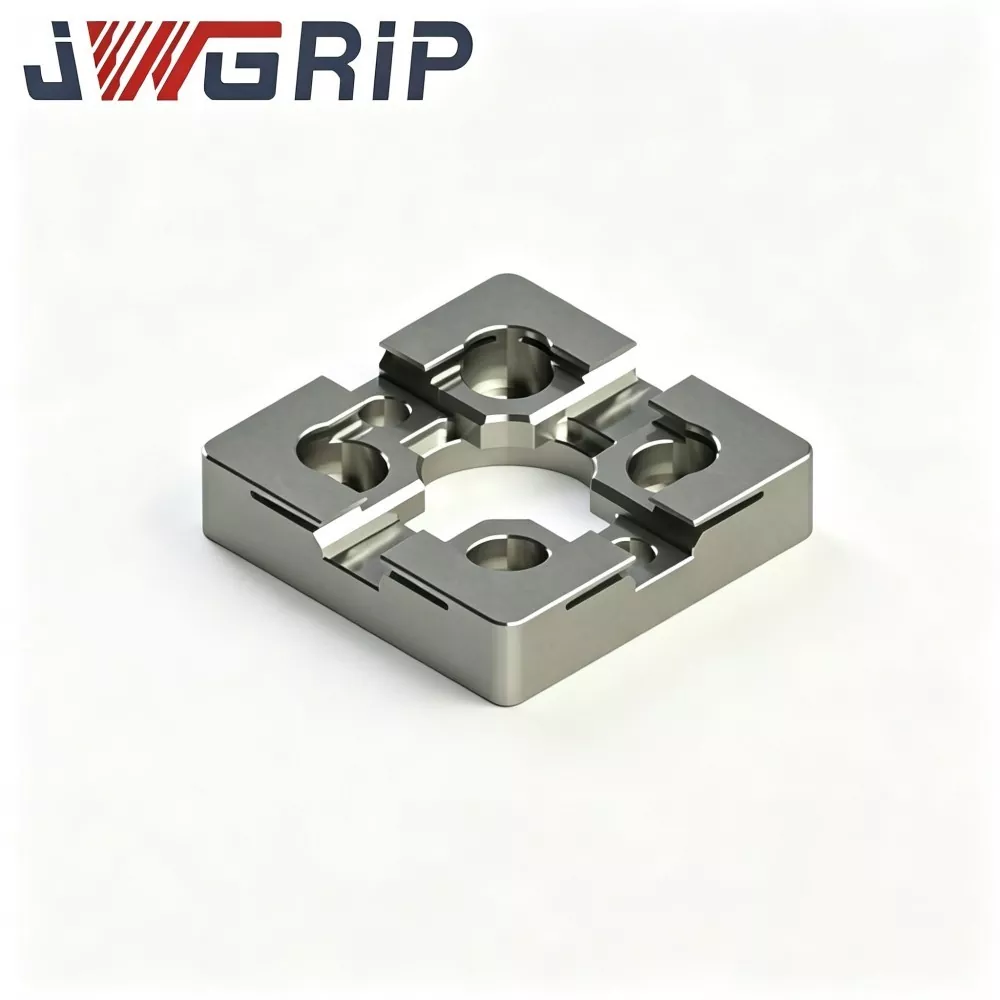
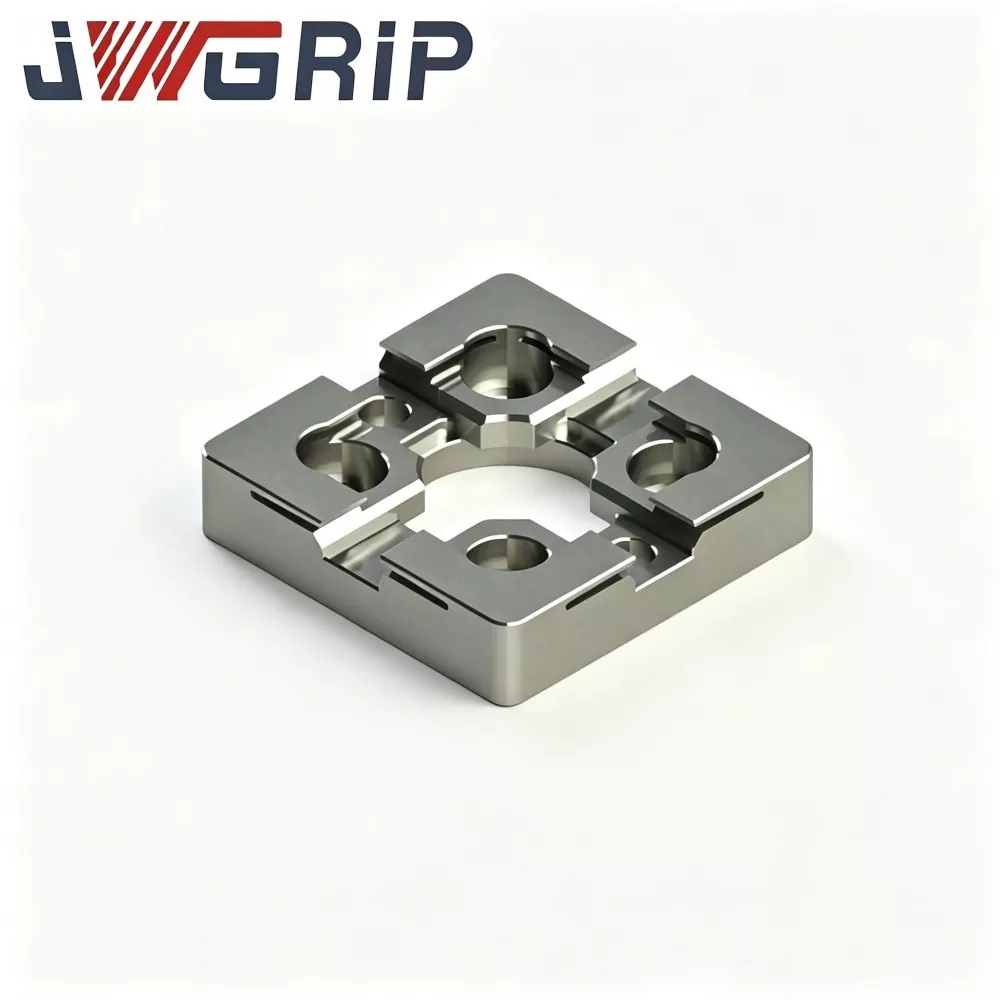
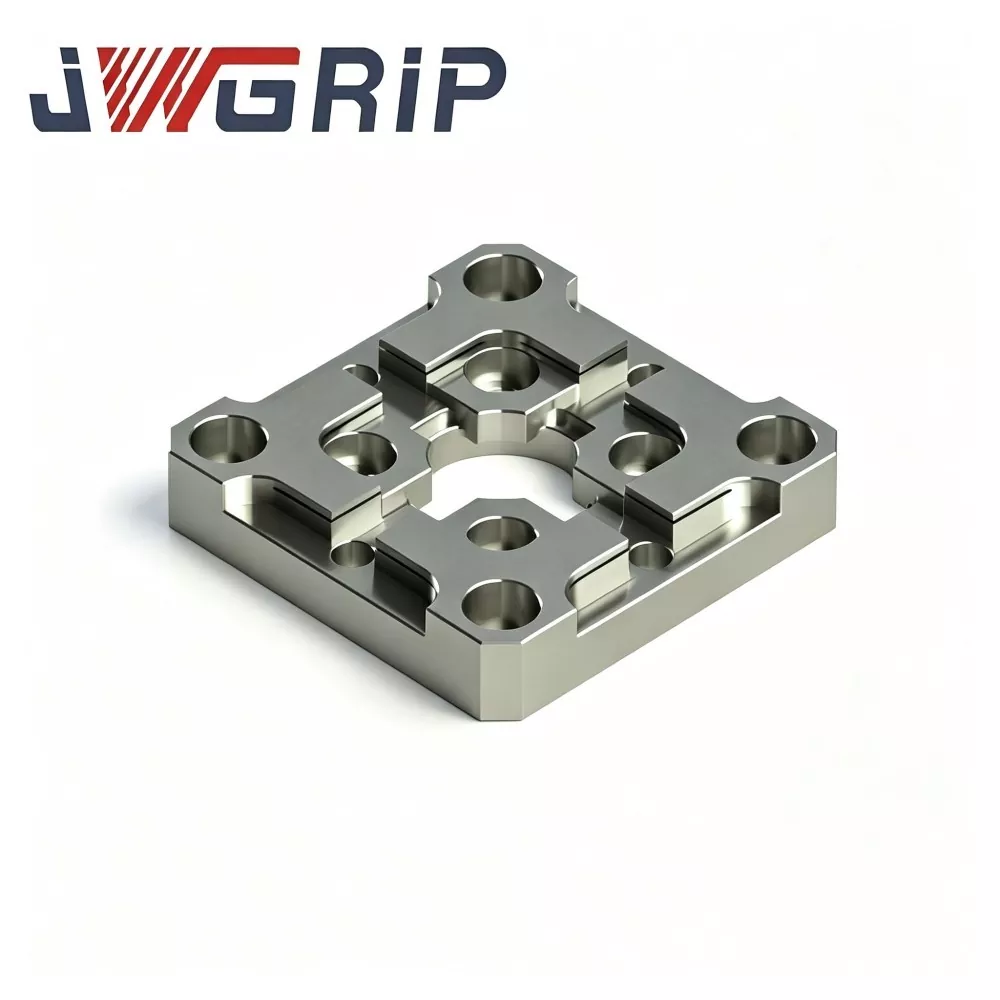
R-Type 54x54 EDM سینٹرنگ پلیٹ
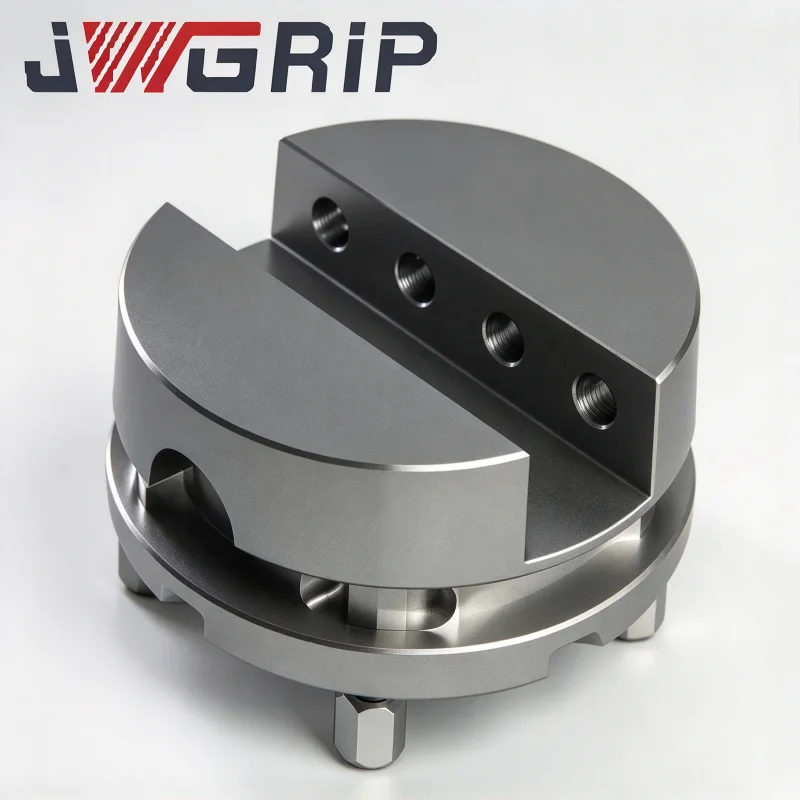
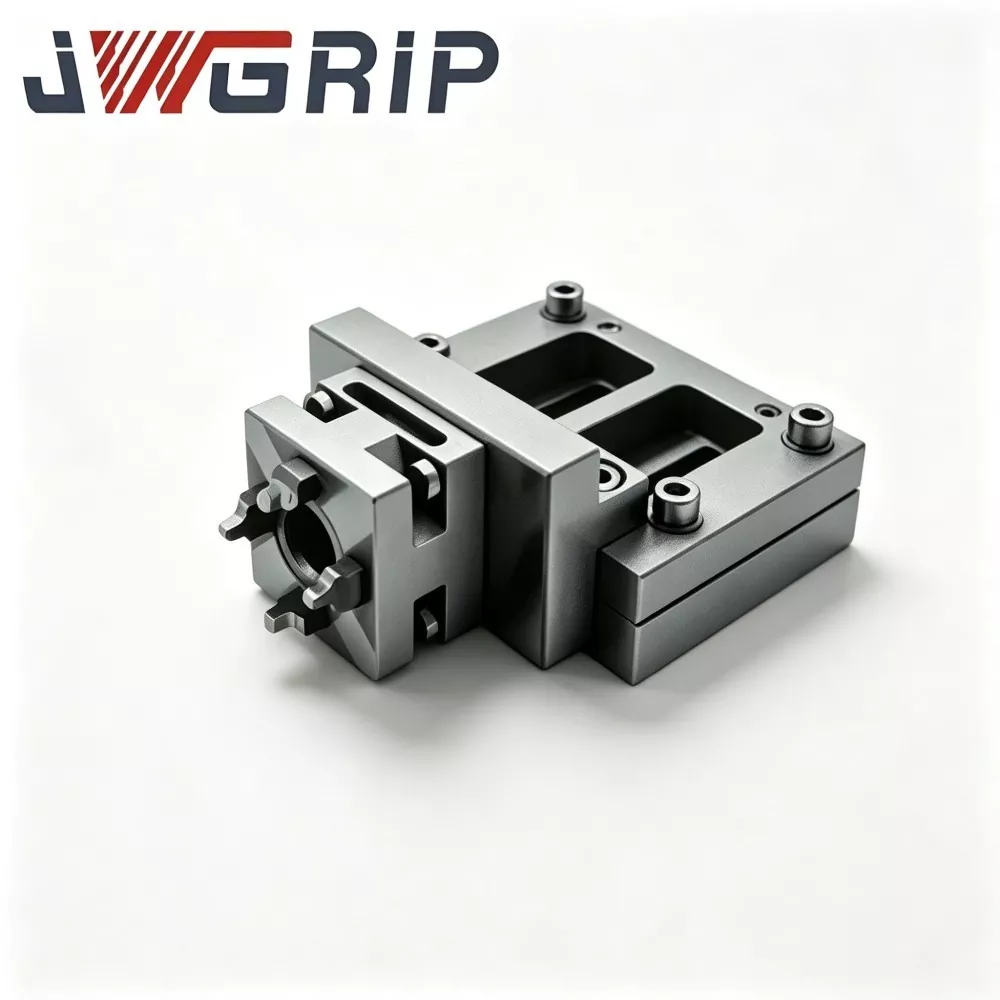
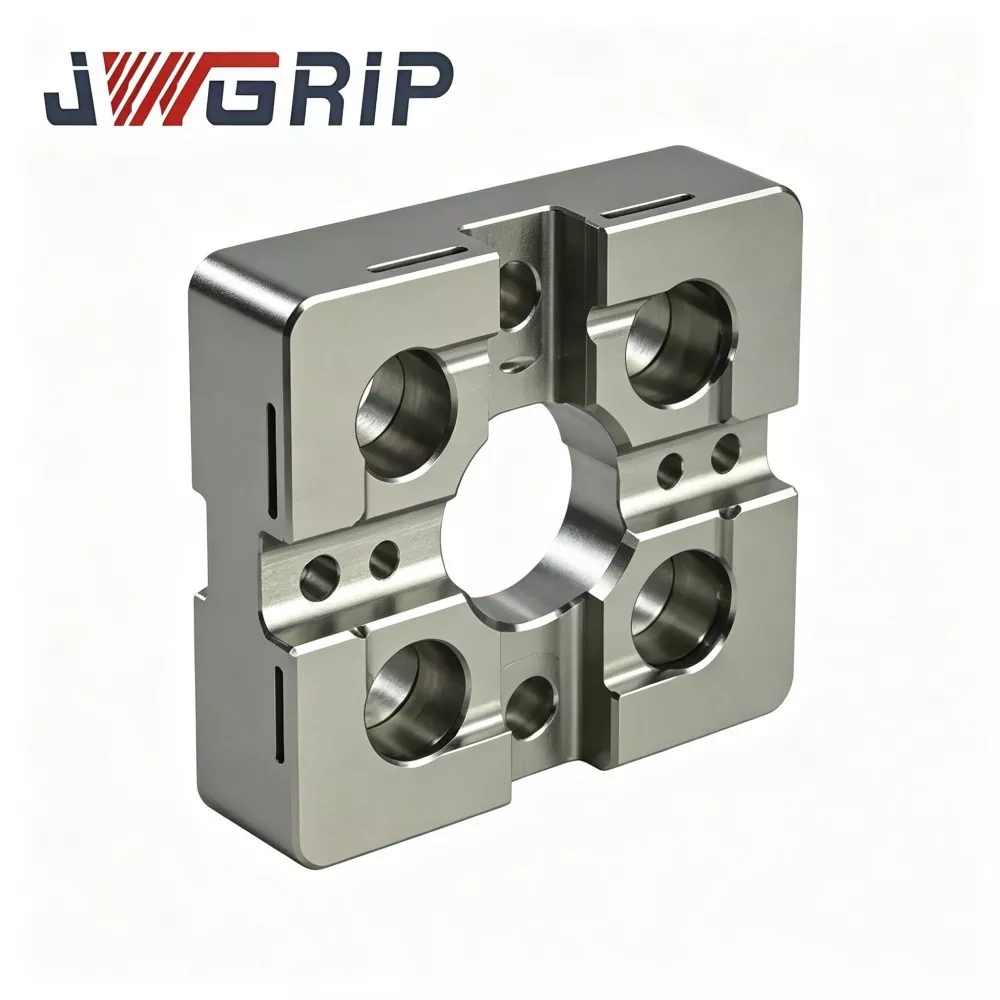
JWGRIP چین میں R-Type 54x54 EDM سینٹرنگ پلیٹ کا پروفیشنل مینوفیکچرر اور سپلائر ہے، جس میں معیاری وضاحتیں مکمل طور پر اسٹاک میں ہیں اور کمپیکٹ EDM مشین اور پریزیشن مولڈ ورکشاپ پروجیکٹس کے لیے عالمی بلک آرڈر کی حمایت کرتی ہے۔ یہ پہننے کے خلاف مزاحم اعلی درستگی مربوط پوزیشننگ بینچ مارک فکسچر ہے جو خاص طور پر چھوٹے سائز کے سنکر EDM آلات، منی الیکٹروڈ جیگس اور ملٹی کیویٹی پریزین مولڈ پروسیسنگ منظرناموں کے لیے تیار کیا گیا ہے۔ یہ آپٹمائزڈ آر قسم کی عبوری پوزیشننگ کندھے کی ساخت اور تھرمل طور پر مستحکم مکینیکل کارکردگی کو ایک واحد یونٹ میں ضم کرتا ہے، روایتی رائٹ اینگل منی ایچر سینٹرنگ پلیٹوں کے آسان اخراج کے لباس اور کارنر چپنگ کے نقائص کو ختم کرتا ہے۔
یہ اعلی استحکام والی R-Type 54x54 EDM سنٹرنگ پلیٹ پریمیم تھرمل طور پر مستحکم الائے ٹول اسٹیل کو خام مال کے طور پر اپناتی ہے، ملٹی سائیکل اسٹریس ریلیف ایجنگ ٹریٹمنٹ، مقامی سطح کو سخت کرنے اور انتہائی درستگی والی ڈبل فیس گرائنڈنگ ٹیکنالوجی کے ذریعے پروسیس کیا جاتا ہے۔ اپ گریڈ شدہ آر قسم کا عبوری کندھے کا ڈھانچہ بار بار الیکٹروڈ-جگ ڈاکنگ اور بار بار لوڈنگ-ان لوڈنگ سائیکلوں کے دوران مرتکز رابطے کے تناؤ کو مؤثر طریقے سے منتشر کرتا ہے، انڈینٹیشن کو پہنچنے والے نقصان اور کونے کے لباس کو کافی حد تک کم کرتا ہے، اور مستقل طور پر سنٹرنگ بینچ مارک کی درستگی کو برقرار رکھتا ہے۔ تھرمل طور پر مستحکم اسٹیل باڈی مؤثر طریقے سے ورکشاپ کے درجہ حرارت کے اتار چڑھاو کی وجہ سے ساختی خرابی اور جہتی انحراف سے بچتا ہے، اعلی تعدد بیچ کی پیداوار میں بہترین چپٹی اور طویل مدتی جہتی مستقل مزاجی کو یقینی بناتا ہے۔
یہ چھوٹے سائز کے تانبے، گریفائٹ اور کاپر ٹنگسٹن الیکٹروڈز کی پوزیشننگ ڈیمانڈز کے مطابق پوری طرح ڈھل جاتا ہے، مینوئل پری سینٹرنگ ٹائم کو نمایاں طور پر مختصر کرتا ہے، دستی کیلیبریشن کی جمع غلطیوں کو ختم کرتا ہے، اور غیر مستحکم چنگاری گیپ کے صنعتی درد کے نکات کو حل کرتا ہے۔ یہ معیاری سٹاک سپلائی اور ماؤنٹنگ ہول لے آؤٹ اور پوزیشننگ باس پروفائلز کے OEM ترمیم کی حمایت کرتا ہے، چھوٹے داخل اور ملٹی کیویٹی مولڈ EDM بیچ پروسیسنگ کے لیے قابل اعتماد اور دوبارہ قابل اعلی درستگی والی پوزیشننگ حل فراہم کرتا ہے۔
عملی درد کے نکات
کومپیکٹ سنکر-ای ڈی ایم ورکشاپس پروسیسنگ مائیکرو کنیکٹرز اور میڈیکل چھوٹے سانچوں کو روایتی چھوٹے فارمیٹ سینٹرنگ پلیٹوں سے موروثی خرابیوں کا سامنا کرنا پڑتا ہے:
روایتی چھوٹی سنٹرنگ پلیٹیں تیز زاویہ کے اندرونی کندھوں کا استعمال کرتی ہیں۔ ڈاکنگ اثر تنگ کونے والے علاقوں پر تناؤ کو مرکوز کرتا ہے۔ غیر مرئی مائیکرو انڈینٹیشنز بتدریج پیدا ہوتے ہیں، جو معمول کے بصری معائنے سے پتہ نہیں چل سکتے۔
مسلسل پیداوار کے دوران سنٹرنگ ریفرنس خاموشی سے بڑھتا ہے، جس کے نتیجے میں چنگاری کا متضاد فاصلہ، غیر مساوی گہا سائیڈ وال کٹاؤ اور اعلیٰ قدر والے چھوٹے مولڈ انسرٹس کے لیے سکریپ کا خطرہ ہوتا ہے۔
JWGRIP مندرجہ بالا درد کے پوائنٹس کے لیے R-Type 54x54 EDM سینٹرنگ پلیٹ کو بہتر بناتا ہے:
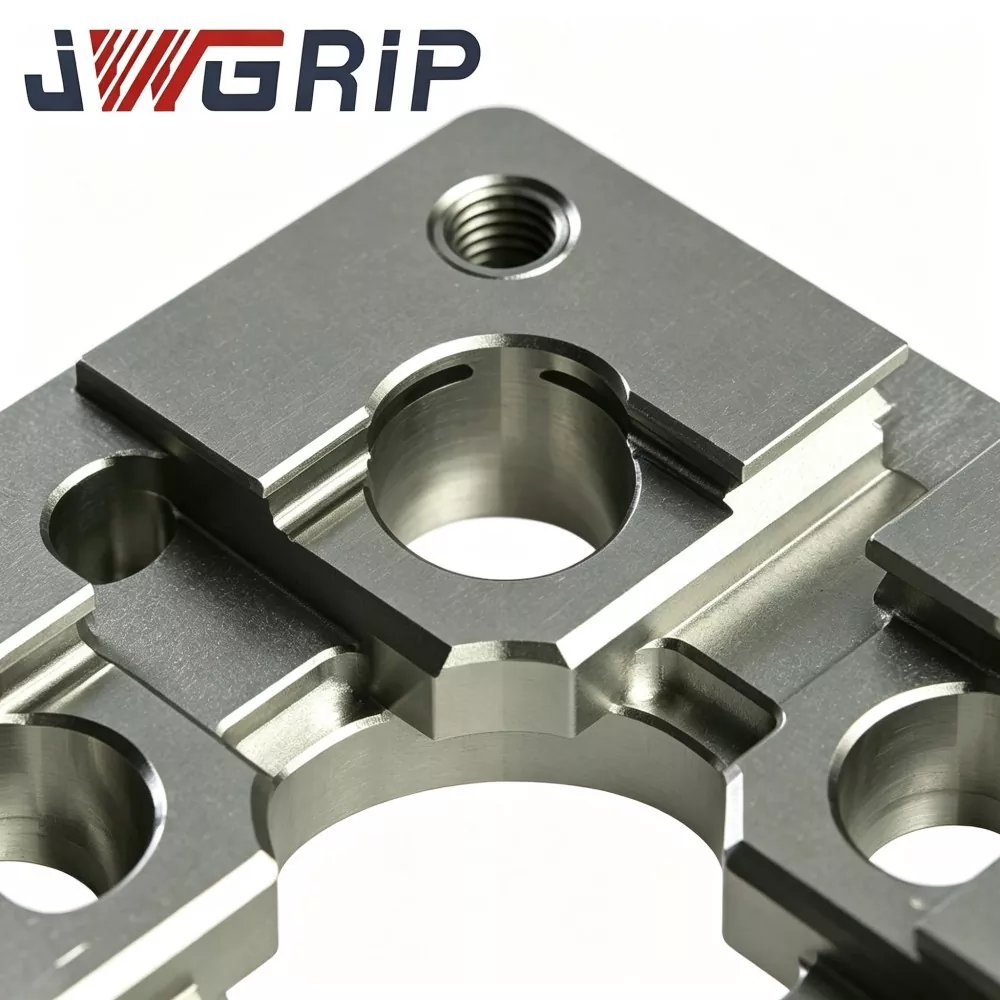
1. ہموار R-قسم کی عبوری پوزیشننگ کندھے سے رابطہ کے دباؤ کو دوبارہ تقسیم کرتا ہے اور الیکٹروڈ-جِگ لوڈنگ-اَن لوڈنگ سائیکل کے تحت مائیکرو انڈینٹیشن اور کارنر چِپنگ کے خطرے کو کم کرتا ہے۔
2. تھرمی طور پر مستحکم الائے ٹول اسٹیل سبسٹریٹ پلس ملٹی اسٹیج ایجنگ کو روکتا ہے بینچ مارک ڈسٹورشن کومپیکٹ EDM مشینوں کی کابینہ کے محیط درجہ حرارت کے اتار چڑھاؤ سے۔
3. ڈبل فیس الٹرا پریزیشن گرائنڈنگ مستحکم مکینیکل سینٹرنگ ڈیٹم کے لیے قابل اعتماد چپٹا پن اور ہم آہنگی کی ضمانت دیتا ہے۔
4. دستی پری سینٹرنگ ورک فلو کو آسان بناتا ہے اور چھوٹے پیچیدہ مولڈ انسرٹس کے لیے مجموعی پوزیشننگ کی خرابی کو کم کرتا ہے، بیچ مائیکرو مولڈ EDM کاموں کے لیے دوبارہ درستگی کو بہتر بناتا ہے۔
5. کومپیکٹ 54×54 فٹ پرنٹ محدود ٹیبل اسپیس کو اپناتا ہے۔ ہول پیٹرن اور پوزیشننگ باس کے لیے OEM کسٹم ترمیم خصوصی کمپیکٹ آٹومیٹڈ-EDM سیل پروجیکٹس کے لیے دستیاب ہے۔
آپریٹنگ منطق
JWGRIP R-Type 54x54 EDM سنٹرنگ پلیٹ ایک کمپیکٹ مکینیکل ریفرنس فکسچر ہے جو چھوٹے سائز کے EDM الیکٹروڈ جیگس کی پری پوزیشننگ اور مرتکز سیدھ کے لیے وقف ہے:
1. یہ کمپیکٹ-EDM ورک-ٹیبل/منی فکسچر-بیس اور الیکٹروڈ ہولڈنگ جیگ کے درمیان انسٹال ہوتا ہے۔ یہ چھوٹے تانبے، گریفائٹ یا کاپر ٹنگسٹن الیکٹروڈ جیگس کے بار بار تبدیل ہونے کے دوران دوبارہ قابل مکینیکل سینٹرنگ ڈیٹم فراہم کرتا ہے۔
2. روایتی چھوٹے فارمیٹ سینٹرنگ پلیٹیں تیز 90° اندرونی کندھوں کو اپناتی ہیں۔ ڈاکنگ اثر کا تناؤ تنگ کنارے کی لکیروں پر مرکوز ہوتا ہے، بار بار دبانے کے بعد مقامی پلاسٹک مائیکرو انڈینٹیشن پیدا کرتا ہے۔
3. بنیادی ساختی بہتری: اندرونی پوزیشننگ کندھوں پر مسلسل ہموار R-قسم کا عبوری پروفائل مؤثر رابطے کے علاقے کو بڑھاتا ہے، تیز کونے کی لکیروں کی بجائے وسیع سطحوں پر رابطے کے تناؤ کو پھیلاتا ہے۔ اس سے انڈینٹیشن جمع ہونے کی رفتار کم ہوتی ہے اور ریفرنس ڈیٹم ڈرفٹ میں تاخیر ہوتی ہے۔
اہم فنکشنل باؤنڈری ریمائنڈر:
یہ یونٹ صرف مکینیکل پری سینٹرنگ فراہم کرتا ہے، اور پروب بیسڈ فائن کوآرڈینیٹ کیلیبریشن کی جگہ نہیں لے سکتا۔ مکینیکل ڈاکنگ کے بعد، آپریٹرز کو اب بھی جانچ کی پیمائش کی ضرورت ہے اور معیاری EDM عمل کے چشموں کی تعمیل کرتے ہوئے معاوضے کو مربوط کرنا چاہیے۔
درخواست کے اہم منظرنامے:
مائیکرو کنیکٹر مولڈ، میڈیکل منی ایچر پارٹ مولڈ، پریزیشن گیئر انسرٹ مولڈ اور چھوٹے سائز کے ڈائی کاسٹنگ-انسرٹ EDM مشیننگ۔ یہ کومپیکٹ زیرو پوائنٹ چک، منی فکسچر بیسز یا چھوٹے سنکر-EDM ورک ٹیبل پر چڑھ سکتا ہے۔
تکنیکی کارکردگی
1. کومپیکٹ-آپٹمائزڈ R-type Shoulder Anti-wear Structure تقابلی لیب ڈوربلٹی ٹیسٹ شوز، مساوی ڈاکنگ فریکوئنسی اور رابطہ قوت کے تحت، JWGRIP R-Type 54×54 EDM سینٹرنگ پلیٹ مقامی رابطے کے دباؤ کو تقریباً 32% کم کرتی ہے مسلسل بیچ سائیکلوں میں مائیکرو انڈینٹیشن اور اندرونی کونے چِپنگ کا خطرہ۔
2. ڈول راؤنڈ تھرمل اسٹیبلائزیشن ایجنگ ٹریٹمنٹ الائے ٹول اسٹیل خالی زیادہ تر اندرونی بقایا تناؤ کو ختم کرنے کے لیے دو مراحل کے اعلی درجہ حرارت کی عمر بڑھنے کے بعد کسی نہ کسی طرح کی مشیننگ سے گزرتی ہے۔ ورکشاپ کا محیط درجہ حرارت 16-30 ℃ کے اندر، تیار پلیٹ فلیٹنیس تغیر ≤0.0025 ملی میٹر، کمپیکٹ EDM آلات کی کابینہ کے درجہ حرارت کے بڑھنے کی وجہ سے بینچ مارک کی بگاڑ کو روکتا ہے۔
3. ڈبل سائیڈڈ الٹرا پریسیئن گرائنڈنگ ٹاپ ورکنگ ریفرینس فیس اور نیچے ماؤنٹنگ ڈیٹم دونوں ہی الٹرا پریسیئن گراؤنڈ ہیں۔ اوپری سطح کی چپٹی ≤0.002 ملی میٹر؛ اپر لوئر ڈیٹم کے درمیان ہم آہنگی ≤0.003 ملی میٹر۔ اچھی ہم آہنگی اسپیس لمیٹڈ کمپیکٹ مشین کی حالت کے تحت متبادل سطح کے استعمال کے لیے الٹ جانے والی تنصیب کی حمایت کرتی ہے۔
4. منتخب مقامی سطح کی سختی کا علاج صرف اندرونی آر قسم کی پوزیشننگ کندھے والے زونز کو اعلی توانائی کی مقامی سختی، سطح کی سختی HRC 57-61 ملتی ہے۔ کاربن پاؤڈر اور باریک دھاتی ملبے کے خلاف سخت سکریچ مزاحمت؛ نان سٹریس کریٹیکل بیس زونز سبسٹریٹ سختی کو برقرار رکھتے ہیں تاکہ حادثاتی اثر پر پوری پلیٹ کے ٹوٹنے والے فریکچر سے بچ سکیں۔
5. Dielectric-fluid-resistant Passivation Anti Corrosion Finish پوری بیرونی سطح کی passivation anti-rust ٹریٹمنٹ۔ کمپیکٹ EDM مشین کیبنٹ کے اندر ڈائی الیکٹرک فلوئڈ اور زیادہ نمی والے ماحول کو چھڑکنے سے کیمیائی سنکنرن کے خلاف مزاحمت کرتا ہے، طویل مدتی ورکشاپ کے آپریشن میں اسپاٹ-رسٹ جنریشن کو روکتا ہے۔
6. پہلے سے پروسیس شدہ ماؤنٹنگ فیچرز کے ساتھ اسپیس سیونگ 54×54 آؤٹ لائن پہلے سے تیار شدہ لوکٹنگ پن ہولز اور کاؤنٹر سنک اسکرو ہولز مین اسٹریم کومپیکٹ زیرو پوائنٹ فکسچر انٹرفیس سے مماثل ہیں۔ زیادہ تر منی EDM فکسچر بیسز کے لیے ثانوی مشینی کے بغیر براہ راست تنصیب۔
7. ٹریس ایبل بیچ لیول کوالٹی آرکائیو ہر تیار شدہ پلیٹ میں لیزر اینچ شدہ خصوصی سیریل نمبر ہوتا ہے۔ فلیٹنس، متوازی اور آر پروفائل رواداری کا احاطہ کرنے والے مکمل معائنہ ڈیٹاسیٹس کو آرکائیو کیا گیا ہے، جو مائیکرو مولڈ بڑے پیمانے پر پروڈکشن انٹرپرائزز کے لیے قابل شناخت معیار کے انتظام کی حمایت کرتے ہیں۔
پروڈکشن ورک فلو
خام مال کی آنے والی ترکیب اور سختی کی توثیق اور کاؤنٹر سنک ہول فنش مشیننگ → سی ایم ایم ملٹی آئٹم جیومیٹرک انسپیکشن → لیزر سیریل نمبر مارکنگ → اینٹی رسٹ پیسیویشن → فائنل ویژول اور ڈائمینشنل ری چیک → تیار سامان کی گودام۔
پیداوار ISO 9001 کوالٹی مینجمنٹ سسٹم کی وضاحتوں کے مطابق ہے۔
میٹرولوجی کے بنیادی آلات: سی ایم ایم، فلیٹنیس انٹرفیرومیٹر، راک ویل سختی ٹیسٹر، سبھی وقتاً فوقتاً آفیشل میٹرولوجیکل کیلیبریشن سے گزرتے ہیں۔
ہر تیار شدہ یونٹ کو آزاد معائنہ رپورٹ جاری کیا جاتا ہے۔ مادی سرٹیفکیٹ دستاویزات خریدار کی درخواست پر فراہم کی جا سکتی ہیں۔
روزانہ کی دیکھ بھال کے قواعد
1. نصب کرنے سے پہلے، مکمل طور پر فکسچر بیس میٹنگ پلین، لوکیٹنگ پن ہولز اور پلیٹ نیچے ڈیٹم کو صاف کریں۔ کاربن پاؤڈر، دھاتی چپس اور ڈائی الیکٹرک سیال کی باقیات کو ہٹا دیں۔ پھنسے ہوئے غیر ملکی ذرات پوشیدہ جھکاؤ انحراف کو متحرک کریں گے۔
2. کاؤنٹر سنک ماؤنٹنگ سکرو کو سختی سے فی مخصوص ٹارک کو سخت کریں۔ زیادہ ٹارک پلیٹ کی مقامی اخترتی پیدا کرتا ہے۔ ناکافی ٹارک ڈاکنگ اثر کے تحت پلیٹ شفٹنگ کا خطرہ لاتا ہے۔
3. کنٹرول الیکٹروڈ-جگ حرکت پذیر اسٹروک؛ R قسم کی پوزیشننگ کندھوں پر پرتشدد حادثے کی ممانعت؛ مکینیکل پری سینٹرنگ کے لیے نرم رابطہ ڈاکنگ موڈ اپنایا جائے گا۔
4. مکینیکل پری سینٹرنگ کے بعد، EDM-عمل کی تفصیلات کے بعد پروب پر مبنی کوآرڈینیٹ معاوضہ مکمل کریں۔ مکینیکل پری سینٹرنگ کے نتیجے کو حتمی مشینی ڈیٹم کے طور پر کبھی نہ سمجھیں۔
5. ہر 6-9 کام کے دنوں میں، میگنفائنگ گلاس کے نیچے اندرونی R-Shoulder Zone کا معائنہ کریں؛ سنٹرنگ پلیٹ کو فوری طور پر تبدیل کریں اگر انڈینٹیشن، سکریچ یا نوچ کا پتہ چل جائے۔
سے بچنے کے لیے غلطی کا شکار آپریشنز
1. ملن کی سطحوں کی مکمل صفائی کے بغیر انسٹال کرنا، چھپی ہوئی جھکاؤ کی خرابی پیدا کرنے کے لیے سرایت شدہ چپس۔
2. ہتھوڑے سے زبردستی ڈاکنگ، پوزیشننگ کندھوں پر پوشیدہ مائیکرو انڈینٹیشن پیدا کرنا۔
3. اسکرو اوور ٹارک فاسٹننگ، مستقل جیومیٹرک بگاڑ پیدا کرتا ہے۔
4. مائیکرو کیویٹی EDM مشینی کے لیے پروب فائن کیلیبریشن کو چھوڑنا اور مکمل طور پر مکینیکل پری سینٹرنگ پر انحصار کرنا۔
فالٹ چیک ٹیبل
|
غلطی کا رجحان |
ممکنہ بنیادی وجہ |
تجویز کردہ قرارداد |
|
بار بار سنٹرنگ ریڈنگ اتار چڑھاؤ |
گندی ملن سطح؛ ڈھیلا بڑھتے ہوئے سکرو؛ درست شکل الیکٹروڈ-جگ |
رابطہ چہروں کو جدا اور صاف کریں۔ پیچ کو دوبارہ مضبوط کریں؛ عیب دار جگ کا معائنہ کریں یا تبدیل کریں۔ |
|
مسلسل چلانے کے بعد بتدریج ارتکاز آفسیٹ |
آر کندھے کو پہننے یا مائیکرو چپنگ کا سامنا کرنا پڑتا ہے۔ |
میگنفائنگ انسٹرومنٹ کے تحت کندھے کی حالت چیک کریں۔ لباس کے نشانات ظاہر ہونے پر یونٹ کو تبدیل کریں۔ |
|
ڈاکنگ آؤٹ پٹ کے لیے ناقص ہم آہنگی۔ |
زیادہ ٹارک باندھنا؛ پلیٹ بیس کے نیچے پھنسا ملبہ |
مندرجہ ذیل ٹارک اسپیک کو دوبارہ انسٹال کریں۔ نیچے والی سیٹ انٹرفیس کو مکمل طور پر صاف کریں۔ |
کارکردگی اور عمل کا موازنہ
زیادہ تر تجارتی چھوٹے فارمیٹ کی EDM سنٹرنگ پلیٹیں تناؤ کو پھیلانے والے R-ٹرانزیشن کے بغیر تیز زاویہ کے اندرونی کندھوں کو اپناتی ہیں۔ بہت سے حریف پیداواری لاگت کو کم کرنے کے لیے ثانوی تھرمل اسٹیبلائزیشن ایجنگ اور مقامی منتخب سختی کو منسوخ کرتے ہیں۔
1. اینٹی وئیر کی صلاحیت: حریف تیز کندھے کی پلیٹیں 350-650 ڈاکنگ سائیکلوں کے بعد آسانی سے مائیکرو انڈینٹیشن تیار کرتی ہیں۔ JWGRIP R قسم کی ہموار منتقلی کا ڈھانچہ بار بار جگ ڈاکنگ اثر کے تحت اینٹی انڈینٹیشن کارکردگی کو بہت زیادہ بڑھاتا ہے۔
2. اندرونی تناؤ کا انتظام: بہت سے حریف مصنوعات ثانوی عمر کو چھوڑ دیتے ہیں۔ پیسنے کے بعد بقایا تناؤ محیطی درجہ حرارت کی تبدیلی کے تحت آہستہ آہستہ جاری ہوتا ہے اور چپٹا پن کو متحرک کرتا ہے۔ ہماری دوہری عمر کی عمر طویل مدتی جیومیٹرک استحکام کو محفوظ بنانے کے لیے زیادہ تر بقایا تناؤ کو دور کرتی ہے۔
3. معائنہ کا معیار: بہت سارے سپلائرز صرف جزوی جہت کے نمونے لینے کا معائنہ کرتے ہیں۔ ہر JWGRIP پلیٹ مکمل ٹریس ایبلٹی کے لیے آزاد سیریل نمبر کے ساتھ مکمل آئٹم CMM جیومیٹرک اسکیننگ سے گزرتی ہے۔
4. کسٹم پروجیکٹ کی اہلیت: بہت سی فیکٹریاں صرف مقررہ معیاری سائز فراہم کرتی ہیں۔ بالغ OEM ورک فلو کے ذریعے تعاون یافتہ، JWGRIP خصوصی کمپیکٹ EDM فکسچر پروجیکٹس کے لیے سوراخ کی ترتیب اور پوزیشننگ باس ترمیم کو لاگو کرتا ہے۔
اکثر پوچھے گئے سوالات
Q1: کیا JWGRIP R-Type 54x54 EDM سینٹرنگ پلیٹ طویل عرصے تک بڑے پیمانے پر پیداوار کے لیے صفر پہننے والی کارکردگی کا احساس کر سکتی ہے؟
A1: آپٹمائزڈ R-ٹرانزیشن انڈینٹیشن اور چپنگ کے خطرات کو بہت سست کر دیتی ہے، پھر بھی بڑے پیمانے پر ڈاکنگ سائیکلوں کے بعد مطلق صفر لباس حاصل نہیں کیا جا سکتا۔ اندرونی آر کندھوں کے لیے میگنیفائر کی مدد سے متواتر معائنہ لازمی ہے۔ سکریچ، انڈینٹیشن یا نشان کا پتہ لگ جانے کے بعد پلیٹ کو فوری طور پر تبدیل کریں۔
Q2: کیا اس کمپیکٹ سینٹرنگ پلیٹ کو بھاری وزن والے بڑے سائز کے گریفائٹ الیکٹروڈ جگس کے لیے استعمال کیا جا سکتا ہے؟
A2: یہ یونٹ کومپیکٹ EDM مشینوں کے چھوٹے چھوٹے الیکٹروڈ جیگس کے لیے ڈیزائن کیا گیا ہے۔ بھاری ڈیوٹی والی بڑی گریفائٹ اسمبلیوں کے لیے اس کی سفارش نہیں کی جاتی ہے۔ ضرورت سے زیادہ بوجھ کندھے کے لباس کو تیز کرتا ہے اور مستقل خرابی کا خطرہ لا سکتا ہے۔
Q3: کیا آپ غیر معیاری ہول پیٹرن اور حسب ضرورت پوزیشننگ باس جیومیٹری کے لیے OEM کو سپورٹ کرتے ہیں؟
A3: ہاں۔ براہ کرم سوراخ کی ترتیب، پوزیشننگ باس پروفائل، ہمواری اور متوازی رواداری کے لیے واضح چشمی کے ساتھ مکمل تکنیکی ڈرائنگ جمع کروائیں۔ انجینئرنگ ٹیم 12 کام کے دنوں میں مینوفیکچریبلٹی اسسمنٹ مکمل کرتی ہے اور باضابطہ کوٹیشن جاری کرتی ہے۔
Q4: کونسی ناکامی کی شرائط وارنٹی دائرہ کار سے خارج ہیں؟
A4: یہ اعلی صحت سے متعلق پوزیشننگ ورک ہولڈنگ جزو سے تعلق رکھتا ہے۔ وارنٹی ڈیلیوری کے وقت موجود مینوفیکچرنگ سے پیدا ہونے والے نقائص کا احاطہ کرتی ہے: مخصوص ہم آہنگی، ہم آہنگی اور سختی۔ تصادم، زیادہ ٹارک کی تنصیب، چپ کھرچنے اور عام سائیکلک استعمال کے پہننے سے ہونے والا نقصان وارنٹی سے باہر ہے۔
انکوائری بھیجیں۔
رابطہ کی معلومات
-
پتہ
نمبر 44، ڈیننگ انٹرپرینیورشپ روڈ، ہیومن ٹاؤن، ڈونگ گوان سٹی، گوانگ ڈونگ صوبہ، چین
-
ٹیلی فون
-
ای میل
JWGRIP کو انکوائری بھیجنے میں خوش آمدید۔ ہماری پیشہ ورانہ تکنیکی اور سیلز ٹیم مفت فکسچر کا انتخاب، اپنی مرضی کے مطابق حل ڈیزائن اور درست کوٹیشن فراہم کرے گی۔

خبروں کی سفارشات