تمل
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
صحت سے متعلق EDM ایپلی کیشنز کے لیے R-Type EDM ورک ہولڈنگ سسٹم کا پروفیشنل مینوفیکچرر
R-Type EDM ورک ہولڈنگ سسٹم میں مہارت رکھنے والے ایک تجربہ کار صنعت کار کے طور پر،JWGRIPہماری ان ہاؤس R&D ٹیم کے ذریعے اپنی مرضی کے مطابق EDM چک، الیکٹروڈ ہولڈرز اور سینٹرنگ پلیٹ تیار کرتا ہے۔ یہ کلیمپنگ پلیٹ فارم ایک فوری ریلیز ٹولنگ حل ہے جو ڈائی سنکنگ EDM مشینوں، خودکار الیکٹروڈ چینجرز اور چوبیس گھنٹے مولڈ مشیننگ کے لیے بنایا گیا ہے۔ دریں اثنا، ہم بھی فراہم کرتے ہیںزیرو پوائنٹ پوزیشننگ سسٹماور آپ کی وسیع تر CNC آٹومیشن کی ضروریات کے لیے ورک ہولڈنگ سسٹم کو فوری تبدیل کریں۔ ایک کوٹیشن اور تفصیلی وضاحتیں کے لئے انکوائری بھیجنے کے لئے آزاد محسوس کریں!
الیکٹروڈ کی درستگی اصل میں کہاں کھو جاتی ہے؟
ہر مولڈ شاپ جانتا ہے کہ گہا کا معیار الیکٹروڈ کی درستگی پر منحصر ہے۔ لیکن EDM مشین میں درستگی پیدا نہیں کی جاتی ہے — یہ بہت پہلے بنائی جاتی ہے، اور اکثر کھو جاتی ہے۔ نقصان کے معمول کے نکات یہ ہیں: CNC مشین پر الیکٹروڈ خالی سیٹ ہونے پر کلیمپنگ انحراف، معائنہ کے دوران غلطیوں کی پیمائش، ہینڈلنگ کے دوران خرابی، اور EDM ٹیبل پر ہر بار الیکٹروڈ کو تبدیل کرنے پر پوزیشن کا بڑھ جانا۔
بہت سی ورکشاپس ان نقصانات کو "عام پیداواری تغیر" کے طور پر قبول کرتی ہیں۔ حقیقت میں، وہ جمع ہوتے ہیں: کلیمپنگ کے وقت ایک 0.01 ملی میٹر آفسیٹ، بدلتے وقت ایک اور 0.02 ملی میٹر، اور جلد ہی گہا کی دیوار 3D ماڈل سے مماثل نہیں رہتی ہے — مولڈ دوبارہ کام کے لیے جاتا ہے، اور الیکٹروڈ کو دوبارہ کاٹنا پڑتا ہے۔
پیشہ ورانہ مولڈ شاپس ان جمع شدہ نقصانات کو کیسے روکتی ہیں؟ وہ اکیلے آپریٹر کی مہارت پر انحصار نہیں کرتے ہیں۔ وہ ورک ہولڈنگ سسٹم پر انحصار کرتے ہیں جو CNC الیکٹروڈ مشین سے EDM ٹیبل تک الیکٹروڈ ڈیٹم کو ایک جیسا رکھتا ہے۔
تکنیکی عمل
CNC الیکٹروڈ مشینی: الیکٹروڈ خالی کو R-Type الیکٹروڈ ہولڈر میں بند کیا جاتا ہے۔ چونکہ ہولڈر خالی جگہ کو خود بخود مرکز کرتا ہے، اس لیے ملڈ الیکٹروڈ پہلے کٹ سے ڈیٹم کے ساتھ مرتکز ہوتا ہے۔ گول گریفائٹ یا کاپر الیکٹروڈ کے لیے، EDM الیکٹروڈ ہولڈر کے لیے R-Type ER32 Collet پنڈلی کو مضبوطی سے محور پر رکھتا ہے۔
معائنہ اور انشانکن: تیار شدہ الیکٹروڈ پیمائش کرنے والے اسٹیشن پر منتقل ہوتا ہے جس کے ہولڈر کو ابھی بھی منسلک کیا جاتا ہے۔ EDM ورک ہولڈنگ کے لیے R-Type CNC کیلیبریشن بلاک کا استعمال کرتے ہوئے، آپریٹر تیزی سے ڈیٹم کی تصدیق کرتا ہے، اس لیے ہر الیکٹروڈ اگلے مرحلے میں ایک معروف اور تصدیق شدہ حوالہ لے کر جاتا ہے۔
روفنگ EDM: الیکٹروڈ EDM مشین پر چک میں بند ہے۔ چونکہ چک ہر الیکٹروڈ کو اسی حوالے سے واپس کرتا ہے، اس لیے کھردری چنگاری بالکل اسی جگہ سے شروع ہوتی ہے جہاں سے پروگرام اس کی توقع کرتا ہے، سائیکل کے بعد ایک چکر۔
فنشنگ ای ڈی ایم: جب کھردرے الیکٹروڈ کو استعمال کیا جاتا ہے تو ایک ہی ہولڈر پر بند شدہ فنشنگ الیکٹروڈ ایک ہی ڈیٹم میں گر جاتا ہے۔ کوئی دوبارہ جانچ نہیں، دوبارہ صفر کرنا، کوئی اندازہ نہیں ہے۔ اس طرح گہا کی دیواریں بغیر قدموں کے ضم ہو جاتی ہیں اور آخر میں شفٹوں میں بھی فنشنگ کوالٹی کیوں مستقل رہتی ہے۔
بنیادی کام کرنے کا اصول
ایک R-Type EDM ورک ہولڈنگ سسٹم ڈائی-sinking EDM کے لیے ایک معیاری فوری تبدیلی کا ورک ہولڈنگ پلیٹ فارم ہے۔ R سیریز چک، ہولڈرز، ایکسٹینشن راڈز، کولیٹس اور سینٹرنگ پلیٹس پر محیط ہے جو سب ایک عالمگیر ڈیٹم پر بند ہیں۔
بنیادی ڈیزائن کلیمپنگ کو لوکیشن سے الگ کرتا ہے: ڈیٹم مشین پر فکس ہوتا ہے، اور ہولڈر کو سیکنڈوں میں کلیمپ یا جاری کیا جاتا ہے۔ چونکہ ہر جزو ایک ہی حوالہ کا اشتراک کرتا ہے، الیکٹروڈز کو دوبارہ جانچ یا دوبارہ صفر کیے بغیر تیزی سے تبدیل کیا جا سکتا ہے۔
یہی وجہ ہے کہ R-Type سسٹم مولڈ شاپس، خودکار الیکٹروڈ چینجرز اور روبوٹک EDM سیلز میں الیکٹروڈ کے کام کے لیے معیاری انتخاب ہے۔
عملی حکمت عملی
تبدیلی کو منٹوں سے سیکنڈوں میں کیسے کم کیا جائے؟
بار بار تبدیل کرنے کے لیے نیومیٹک فوری ریلیز چک کا استعمال کریں۔ R-Type D150 نیومیٹک EDM چک ایک ایئر سگنل کے ساتھ ریلیز اور لاک کرتا ہے، الیکٹروڈز کے لیے مثالی جو فی شفٹ میں کئی بار تبدیل ہوتے ہیں۔
جب آپ اگلا الیکٹروڈ تیار کرتے ہیں تو EDM مشین کو کاٹتے ہوئے کیسے رکھیں؟
بینچ پر اسپیئر ہولڈرز پر الیکٹروڈ کو پہلے سے جمع کریں، پھر صرف ہولڈر کو مشین پر تبدیل کریں۔ R-Type 9-in-1 نیومیٹک EDM چک آپ کو ایک سیٹ اپ میں متعدد الیکٹروڈ تیار کرنے دیتا ہے، جو کہ ملٹی الیکٹروڈ گہا کے کام کے لیے حقیقی وقت بچانے والا ہے۔
سسٹم کو اپنے موجودہ ورک فلو کے مطابق کیسے بنایا جائے؟
اپنے اکثر الیکٹروڈ سائز کے لیے ایک چک اور ہولڈرز کے سیٹ کے ساتھ شروع کریں، پھر ہولڈر اور سینٹرنگ پلیٹ فیملیز کو مرحلہ وار پھیلائیں۔
کلیدی تحفظات
کیا آپ بڑے یا چھوٹے الیکٹروڈ مشین کرتے ہیں؟
D150 اور D100 چک درمیانے سے بڑے الیکٹروڈ کے مطابق ہیں؛ 54x54 یا 70x70 سنٹرنگ پلیٹوں والے کومپیکٹ ہولڈرز چھوٹے اعلی درستگی والے الیکٹروڈ فٹ ہوتے ہیں۔
دستی یا نیومیٹک؟
دستی ماڈل روایتی EDM کے لیے قابل اعتماد اور کم قیمت پیش کرتے ہیں۔ نیومیٹک ماڈلز آپ کو آٹومیشن اور روبوٹک الیکٹروڈ تبدیل کرنے کے لیے تیار کرتے ہیں۔
بعد میں خودکار کرنے کی منصوبہ بندی کر رہے ہیں؟
ابھی نیومیٹک چک اور زیرو پوائنٹ پیلیٹس کا انتخاب کریں تاکہ آپ کا مستقبل کا روبوٹ یا پیلیٹ سیل دوبارہ انجینئرنگ کے بغیر جڑ سکے۔
JWGRIP کیوں منتخب کریں؟
JWGRIP ایک پیشہ ور EDM ورک ہولڈنگ مینوفیکچرر ہے۔ چہروں کا پتہ لگانا بالکل درست زمین ہے اور ہر چک، ہولڈر اور سنٹرنگ پلیٹ کا معائنہ کیا جاتا ہے تاکہ کھیپ بھیجنے سے پہلے دوبارہ قابل عمل ہو، اس لیے مختلف بیچوں کے اجزاء ایک دوسرے کے بدلے رہتے ہیں۔
ہم مکمل R-قسم کے سیٹس فراہم کرتے ہیں — چک، ہولڈر، ایکسٹینشن راڈ، کولیٹ اور سینٹرنگ پلیٹ — ایک ذریعہ سے، انٹرفیس کی مماثلت کے مسائل کو ختم کرتے ہوئے۔
ہم حسب ضرورت سائز اور خصوصی جیومیٹریز کو سپورٹ کرتے ہیں، اور ہمارے انجینئرز آپ کو اجزاء کو آپ کے EDM مشین کے ماڈل اور الیکٹروڈ روٹین سے ملانے میں مدد کرتے ہیں۔
عام درخواست کے منظرنامے۔
انجیکشن مولڈز، ڈائی کاسٹنگ مولڈز اور سٹیمپنگ مولڈ کیویٹیز کے لیے سنکر EDM پروسیسنگ۔
ملٹی الیکٹروڈ یکے بعد دیگرے کٹاؤ پروسیسنگ جس میں روفنگ اور فنشنگ کے طریقہ کار کے درمیان ڈیٹم مستقل مزاجی کی ضرورت ہوتی ہے۔
مولڈ پروسیسنگ ورکشاپس جو نیم خودکار یا مکمل طور پر خودکار EDM پروڈکشن سیلز بنانے کی تیاری کر رہی ہیں۔
الیکٹروڈ پری انشانکن کام معاون CNC آلات پر کیا جاتا ہے۔

- View as

زیرو پوائنٹ ورک ہولڈنگ کے لیے R-Type 156mm EDM پیلیٹ
JWGRIP، اعلی درستگی والے EDM ورک ہولڈنگ ہارڈویئر کے لیے ثابت شدہ ODM حل فراہم کرنے والا تجربہ کار سپلائر، زیرو پوائنٹ ورک ہولڈنگ کے لیے سخت تعمیراتی R-Type 156mm EDM Pallet پیش کرتا ہے، جو درمیانے بڑے پلانٹ میں سنکر EDM کراس پروسیس ٹرانسفر کے لیے خریداری کا ایک اہم جزو ہے۔ تناؤ سے نجات دلانے والے پہلے سے سخت الائے اسٹیل سے بنا، یہ ملٹی سائیکل تھرمل اسٹیبلائزیشن، آر قسم کی ٹرانزیشن-گرو مشیننگ اور فل فیس الٹرا پریسیئن پیسنے سے گزرتا ہے۔ EDM ٹینک کے ماحول کو چھڑکنے کے لیے چپ ڈائیورژن ڈرینج آرکیٹیکچر سے لیس، اس کا منفرد R کے سائز کا اسٹریس ریلیز گروو بار بار زیرو پوائنٹ لاک-انلاک سائیکلوں سے زیادہ مقامی تناؤ کو پھیلاتا ہے اور طویل عرصے کے چکراتی آپریشن کے بعد لوکٹنگ-ڈیٹم-فیس مائکرو ڈیفارمیشن کو دباتا ہے۔
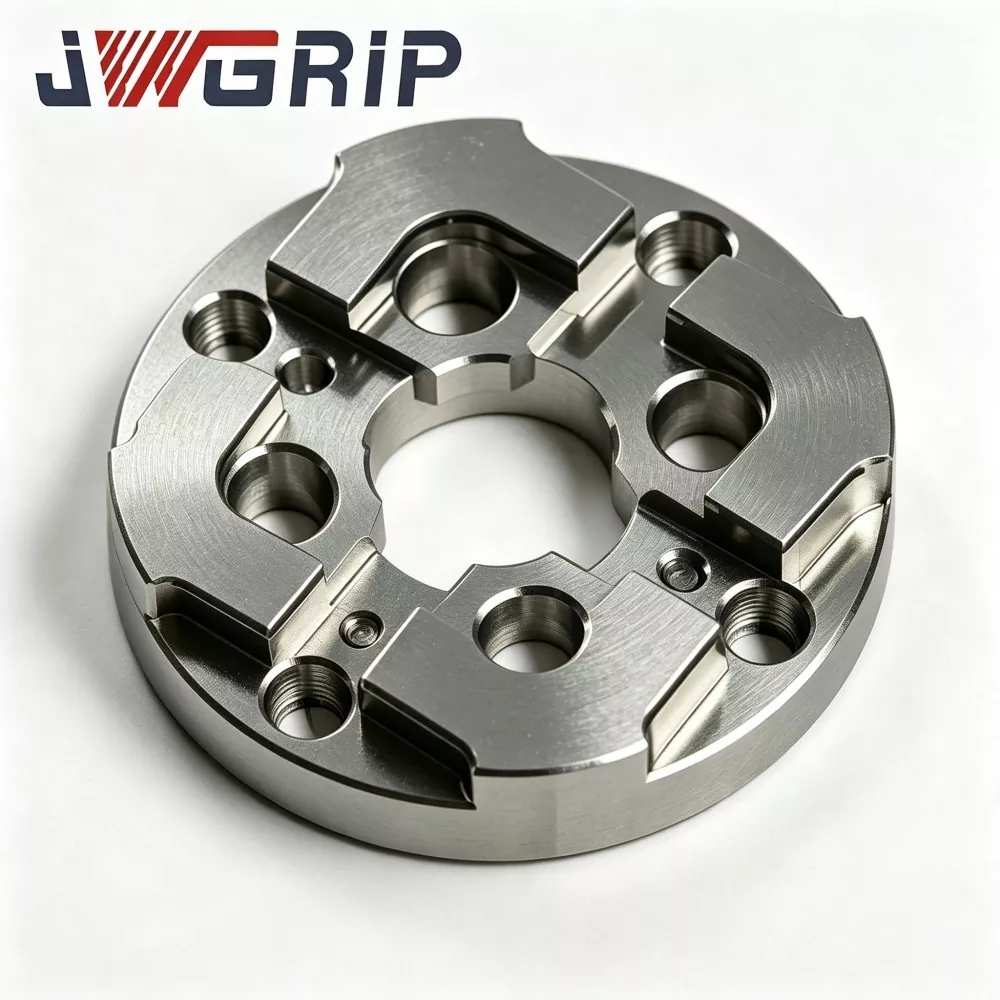
75mm EDM زیرو پوائنٹ سینٹرنگ پلیٹ
JWGRIP چین میں 75mm EDM زیرو پوائنٹ سینٹرنگ پلیٹ کا پیشہ ور مینوفیکچرر اور سپلائر ہے، جو دنیا بھر میں درمیانے بڑے مولڈ بنانے والی ورکشاپس کے لیے فیکٹری کو براہ راست سپلائی اور اپنی مرضی کے مطابق ساختی ایڈجسٹمنٹ فراہم کرتا ہے۔ یہ ایک اعلی استحکام کا مربوط ڈیٹم پوزیشننگ فکسچر ہے جو خاص طور پر سنکر EDM زیرو پوائنٹ فکسچر سسٹمز کے لیے تیار کیا گیا ہے۔ یہ مضبوط اینٹی ڈیفارمیشن سٹرکچر اور ہائی پریزین صفر پوائنٹ میچنگ بینچ مارک کو سنگل یونٹ میں ضم کرتا ہے، بار بار مولڈ انسرٹ ریپلیسمنٹ اور ملٹی الیکٹروڈ بیچ مشیننگ کے دوران تیزی سے ڈیٹم بحالی کا احساس کرتا ہے۔
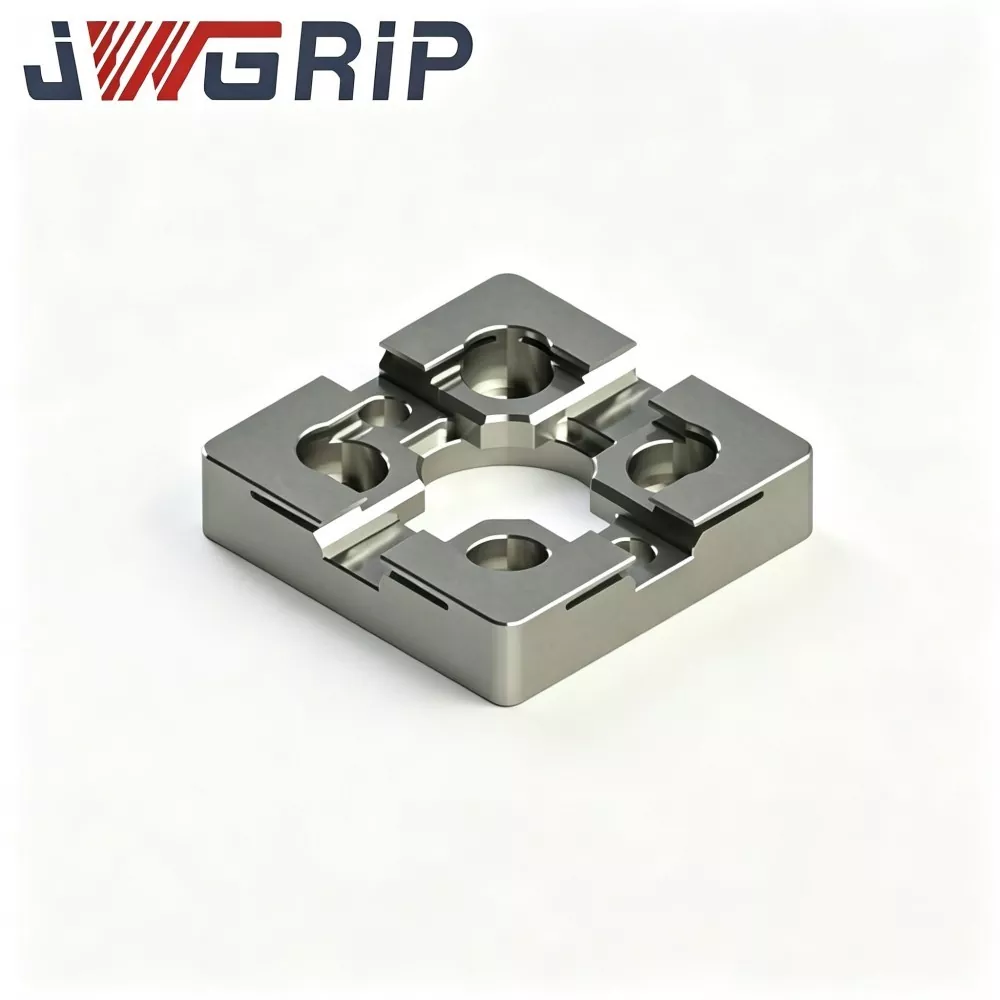
R-Type 54x54 EDM سینٹرنگ پلیٹ
JWGRIP چین میں R-Type 54x54 EDM سینٹرنگ پلیٹ کا پروفیشنل مینوفیکچرر اور سپلائر ہے، جس میں معیاری وضاحتیں مکمل طور پر اسٹاک میں ہیں اور کمپیکٹ EDM مشین اور پریزیشن مولڈ ورکشاپ پروجیکٹس کے لیے عالمی بلک آرڈر کی حمایت کرتی ہے۔ یہ پہننے کے خلاف مزاحم اعلی درستگی مربوط پوزیشننگ بینچ مارک فکسچر ہے جو خاص طور پر چھوٹے سائز کے سنکر EDM آلات، منی الیکٹروڈ جیگس اور ملٹی کیویٹی پریزین مولڈ پروسیسنگ منظرناموں کے لیے تیار کیا گیا ہے۔ یہ آپٹمائزڈ آر قسم کی عبوری پوزیشننگ کندھے کی ساخت اور تھرمل طور پر مستحکم مکینیکل کارکردگی کو ایک واحد یونٹ میں ضم کرتا ہے، روایتی رائٹ اینگل منی ایچر سینٹرنگ پلیٹوں کے آسان اخراج کے لباس اور کارنر چپنگ کے نقائص کو ختم کرتا ہے۔
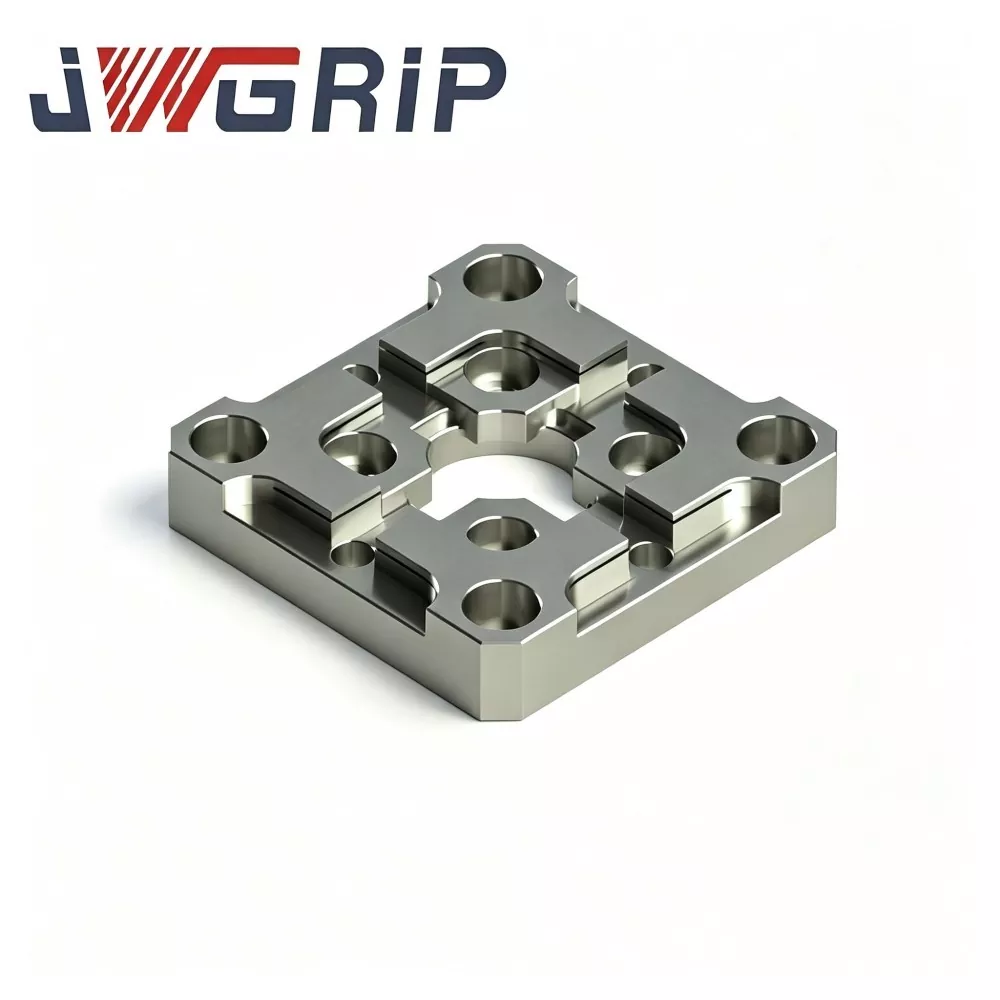
R-Type 70x70 EDM سینٹرنگ پلیٹ
JWGRIP چین میں R-Type 70x70 EDM سینٹرنگ پلیٹ کا پیشہ ور مینوفیکچرر اور سپلائر ہے، جو EDM فکسچر لے آؤٹ کے متنوع مطالبات کو پورا کرنے کے لیے فیکٹری ڈائریکٹ ڈیلیوری اور اپنی مرضی کے مطابق ساختی ترمیم فراہم کرتا ہے۔ یہ ایک اعلی درستگی سے مربوط الیکٹروڈ پوزیشننگ بینچ مارک فکسچر ہے جو خاص طور پر سنکر EDM مولڈ بنانے والی ورکشاپس کے لیے موزوں ہے، جس میں تیزی سے سینٹرنگ اور بار بار الیکٹروڈ پوزیشننگ کے کاموں پر توجہ مرکوز کی گئی ہے۔ یہ تناؤ سے منتشر R- قسم کے اندرونی چیمفر ٹرانزیشن ڈھانچے اور الٹرا اسٹیبل بینچ مارک پوزیشننگ کارکردگی کو ایک واحد کمپیکٹ یونٹ میں ضم کرتا ہے، جو روایتی فلیٹ سینٹرنگ پلیٹوں کے تیز دھار پہننے اور حوالہ بڑھے ہوئے نقائص کو مؤثر طریقے سے حل کرتا ہے۔
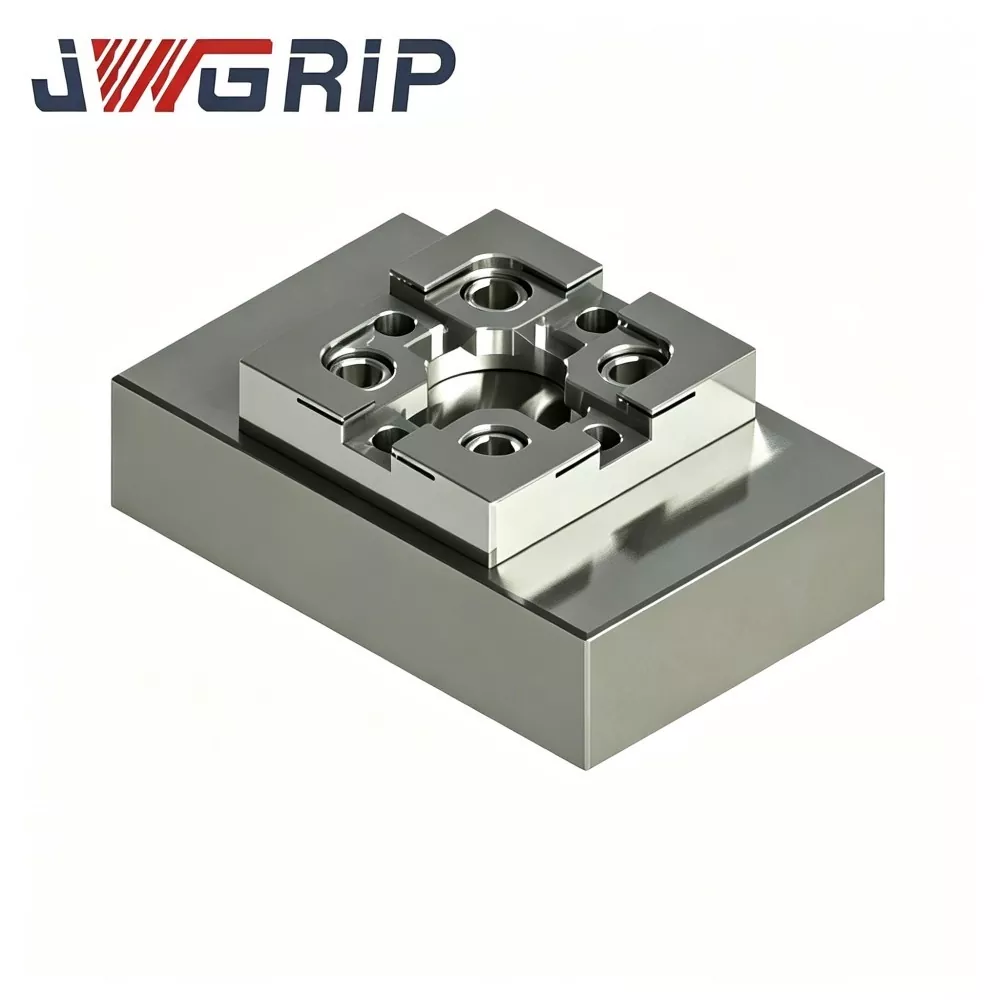
EDM ورک ہولڈنگ کے لیے R-Type CNC کیلیبریشن بلاک
JWGRIP، درست EDM ورک ہولڈنگ لوازمات کا ایک قابل اعتماد فیکٹری براہ راست اور پیشہ ور برآمد کنندہ، EDM ورک ہولڈنگ، بلک آرڈر اور ڈرائنگ پر مبنی کسٹم پروجیکٹس کے لیے اعلیٰ درستگی والے R-Type CNC کیلیبریشن بلاک فراہم کرتا ہے۔ اسٹیبلائزڈ ٹول اسٹیل سے بنا ہوا تناؤ سے نجات دہندہ، ملٹی فیس سی این سی ملنگ اور انتہائی درست سطح کی پیسنے والی، یہ کیلیبریشن بلاک درجہ حرارت کے اتار چڑھاؤ اور بار بار تحقیقات کے رابطے میں مستحکم جیومیٹرک رواداری کو برقرار رکھتا ہے۔ منفرد R قسم کا گول حوالہ کارنر تیز دھار پہننے کے خطرے کو کم کرتا ہے اور دوبارہ قابل کوآرڈینیٹ آفسیٹ ڈیٹا فراہم کرتا ہے۔
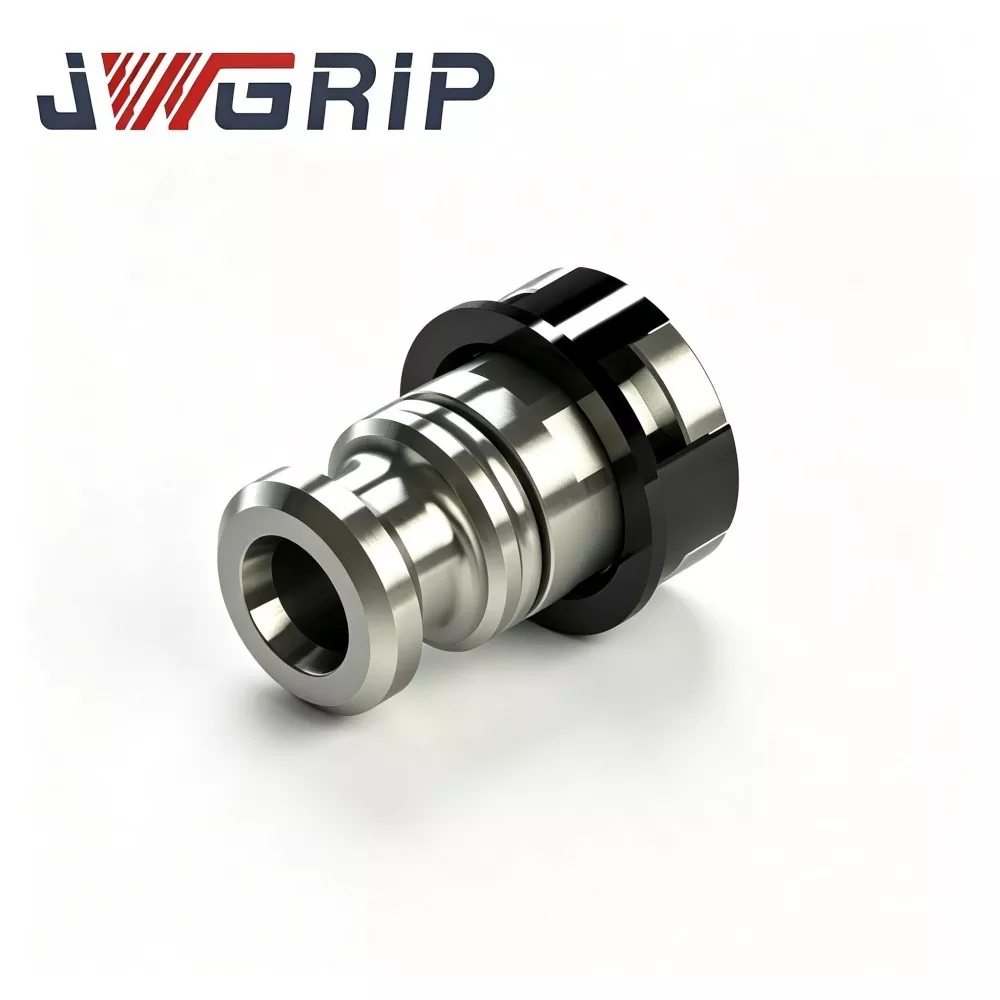
EDM الیکٹروڈ ہولڈر کے لئے R-ٹائپ نیومیٹک ڈرابار
JWGRIP چین میں EDM الیکٹروڈ ہولڈر کے لیے R-Type Pneumatic Drawbar کا پیشہ ورانہ مینوفیکچرر اور سپلائر ہے، معیاری وضاحتیں مکمل طور پر اسٹاک میں ہیں اور خودکار ذہین مولڈ ورکشاپ پروجیکٹس کے لیے عالمی بلک آرڈر کو قبول کرتا ہے۔ یہ ایک اعلی قابل اعتماد مربوط نیومیٹک پلنگ جزو ہے جو خاص طور پر بغیر پائلٹ کے خودکار سنکر EDM پروڈکشن لائنوں کے لیے ڈیزائن کیا گیا ہے۔ یہ آپٹمائزڈ R قسم کے تناؤ سے متوازن قوت کی منتقلی کے ڈھانچے اور اعلیٰ سختی کے مخالف سنکنرن مکینیکل کارکردگی کو ایک ہی ڈیوائس میں ضم کرتا ہے، جس سے تناؤ کی کشیدگی، مقامی تناؤ کا ارتکاز اور روایتی سیدھے جسم کے درازوں کے پہننے کے آسان نقائص کو ختم کیا جاتا ہے۔
JWGRIP چین میں ایک پیشہ ور R-Type EDM ورک ہولڈنگ سسٹم مینوفیکچرر اور سپلائر ہے۔ ہم آپ کو اپنی فیکٹری سے مسابقتی قیمت پر تھوک اعلی معیار کی مصنوعات میں خوش آمدید کہتے ہیں۔
خبروں کی سفارشات