تمل
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

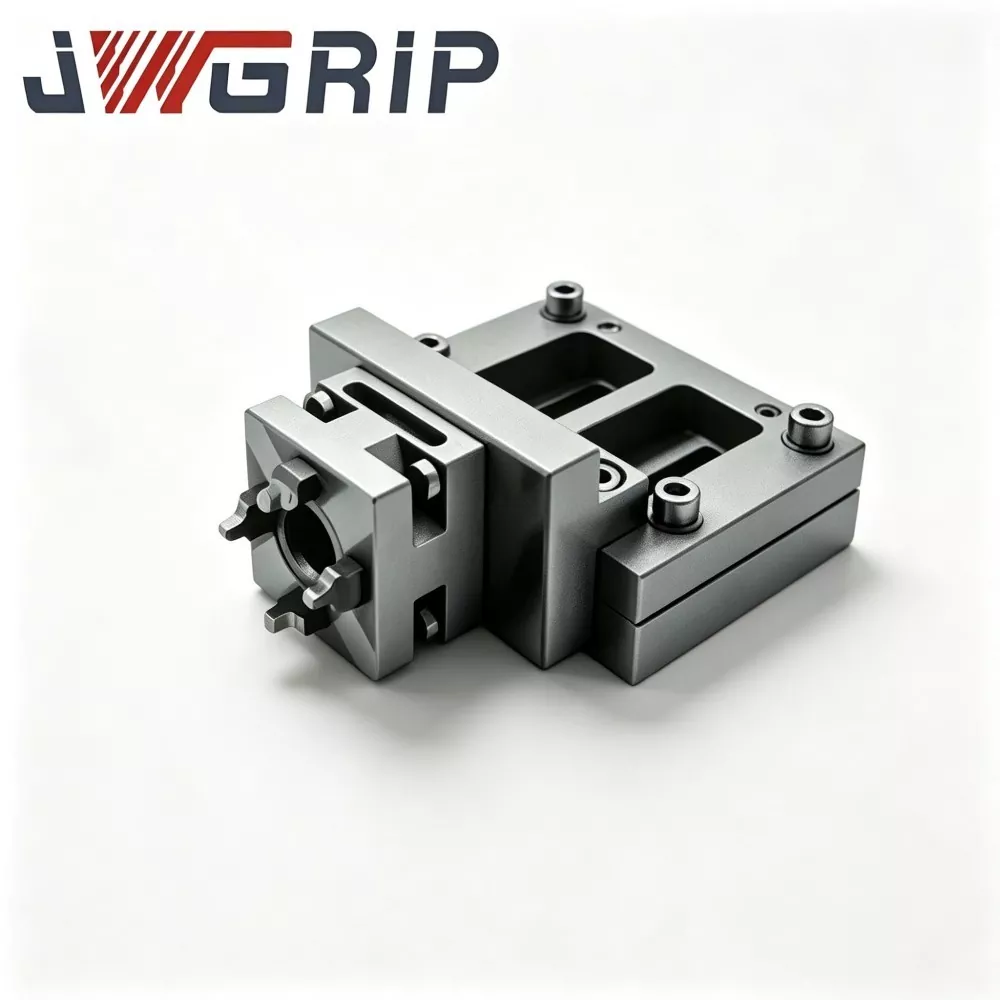
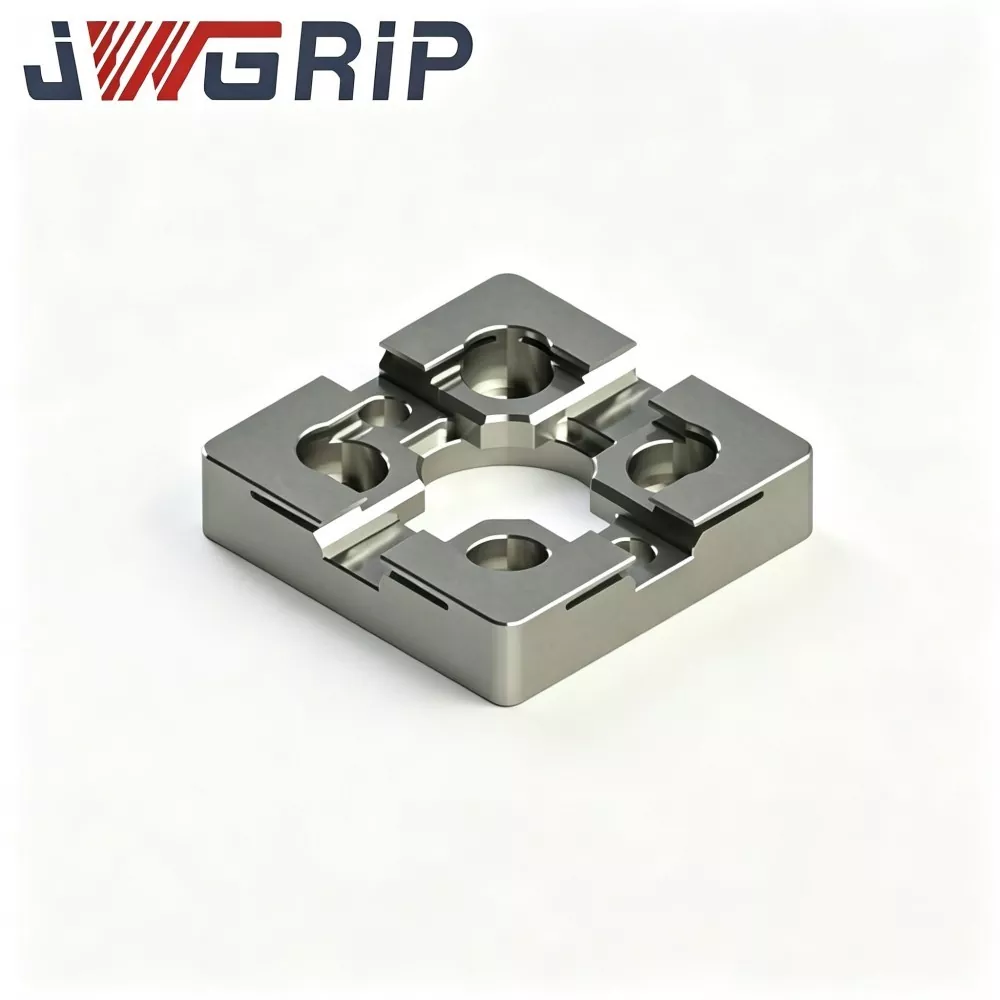
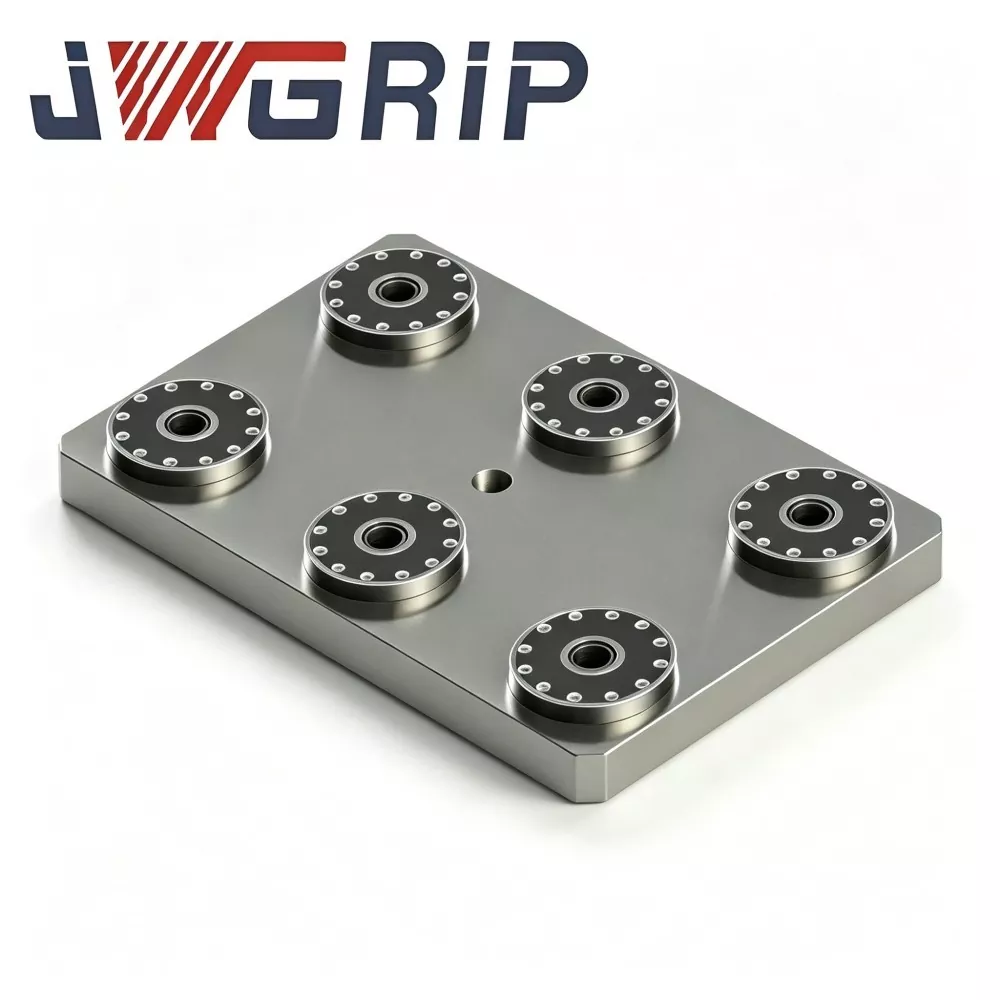
چھ پوزیشن زیرو پوائنٹ کلیمپنگ پلیٹ
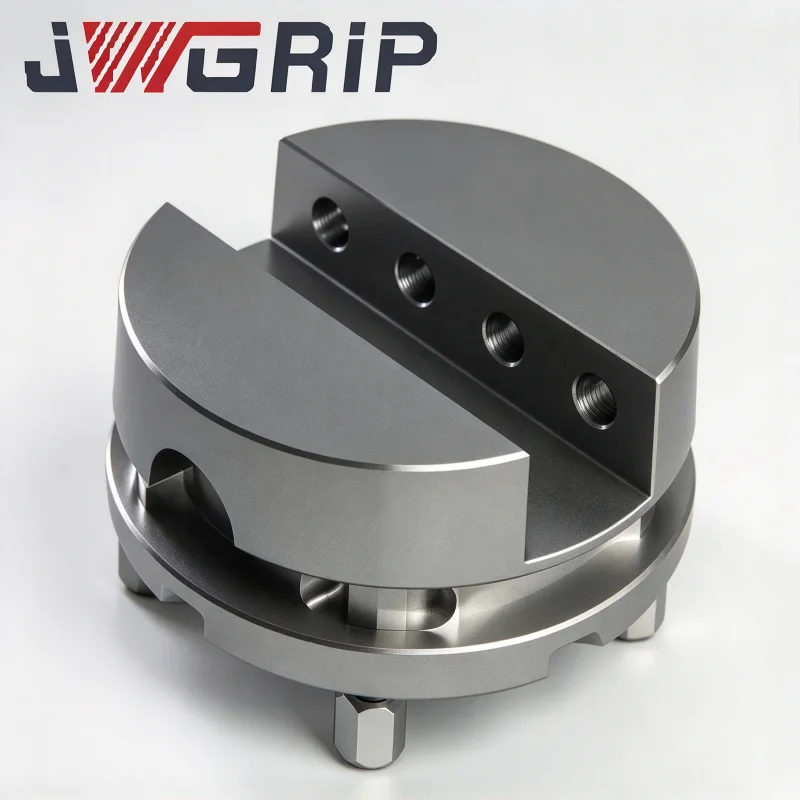
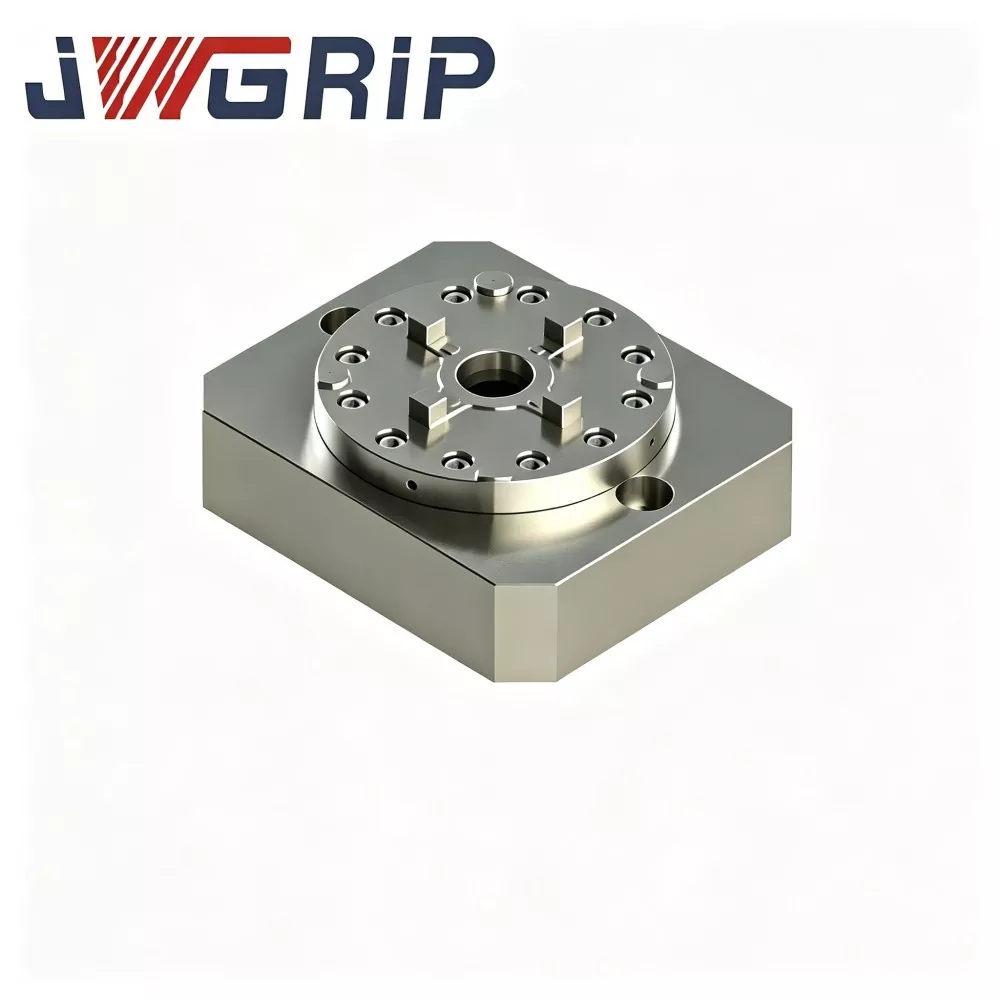
JWGRIP چین میں پروفیشنل سکس پوزیشن زیرو پوائنٹ کلیمپنگ پلیٹ کا مینوفیکچرر اور سپلائر ہے۔ یہ ایک مربوط ملٹی اسٹیشن زیرو پوائنٹ کلیمپنگ فکسچر ہے جو خاص طور پر اعلی کارکردگی والے CNC ملنگ اور پیسنے کے لچکدار پیداواری منظرناموں کے لیے ڈیزائن کیا گیا ہے۔ یہ پراڈکٹ ایک ہی انٹیگرل ہیوی ڈیوٹی بیس پر چھ آزاد زیرو پوائنٹ لاکنگ یونٹس کو ضم کرتی ہے، جس میں ملٹی فکسچر اور ملٹی ورک پیس بیک وقت ماؤنٹنگ ہوتی ہے۔ اس میں بکھرے ہوئے ماڈیولر اسمبلی کے بغیر ایک ہمہ جہت ساختی ڈیزائن پیش کیا گیا ہے، جسے مشین ٹول ورک ٹیبل پر براہ راست انسٹال کیا جا سکتا ہے اور درست پروسیسنگ ورکشاپس کی مجموعی آپریشنل کارکردگی کو بہت بہتر بنانے کے لیے آف لائن پری سیٹنگ سسٹم سے میل کھاتا ہے۔
سکس پوزیشن زیرو پوائنٹ کلیمپنگ پلیٹ انٹیگرل ون پیس فارمنگ اور انٹیگرل پریسجن مشیننگ ٹیکنالوجی کو اپناتی ہے۔ پوری بیس پلیٹ اندرون خانہ مجموعی طور پر ملنگ، تناؤ سے نجات کے علاج اور یونیفائیڈ پریزین گرائنڈنگ سے گزرتی ہے، تمام چھ زیرو پوائنٹ پوزیشننگ ہولز ایک بار کلیمپنگ مشین میں مکمل ہوتے ہیں۔ یہ مؤثر طریقے سے اسٹیشنوں کے درمیان کم سے کم پوزیشن کے انحراف کو یقینی بناتا ہے اور ہر اسٹیشن کی انتہائی مسلسل بار بار پوزیشننگ کی درستگی کو یقینی بناتا ہے۔ اندرونی تناؤ کے خاتمے کے لیے متعدد عمر رسیدہ علاج کے ساتھ اعلیٰ طاقت والے الائے کاسٹ اسٹیل سے بنا، پروڈکٹ طویل مدتی کاٹنے اور پیسنے کے بوجھ کے تحت بہترین ساختی استحکام اور اخترتی مزاحمت کی خصوصیات رکھتی ہے۔
اندرونی تالے والے اجزاء کو کاٹنے والے سیال، دھاتی چپس اور کھرچنے والی دھول سے بچانے کے لیے ہر اسٹیشن ایک آزاد چپ پروف سیلنگ ڈھانچہ سے لیس ہے۔ یہ مختلف جیگس اور ورک پیسز کی آف لائن پری کلیمپنگ کو سپورٹ کرتا ہے، پیداواری تقاضوں کے مطابق چھ اسٹیشنوں کی ہم وقت ساز یا آزاد لاکنگ کو فعال کرتا ہے۔ بڑے پیمانے پر مولڈ انسرٹس، ایرو اسپیس چھوٹے سائز کے پرزوں اور ہائیڈرولک پریزیشن پرزوں کی بیچ پروسیسنگ میں لاگو ہوتا ہے، یہ فکسچر کو تبدیل کرنے کی فریکوئنسی کو مؤثر طریقے سے کم کرتا ہے اور عمودی مشینی مراکز کی مجموعی آلات کی کارکردگی کو نمایاں طور پر بڑھاتا ہے۔
ہارڈ ویئر اسمبلی مکمل کریں۔
JWGRIP سکس پوزیشن زیرو پوائنٹ کلیمپنگ پلیٹ ایک ٹکڑا جعلی الائے اسٹیل بیس پر مشتمل ہے جس میں چھ زیرو پوائنٹ بشنگ اسمبلیاں یکساں طور پر مرکزی محور کے گرد 360 ڈگری سرکلر لے آؤٹ پر ترتیب دی گئی ہیں۔ مکمل سیٹ اجزاء:
· ایک ٹکڑا جعلی الائے اسٹیل بیس سبسٹریٹ
سرکلر مساوی زاویہ کی تقسیم میں زیرو پوائنٹ پوزیشننگ بشنگ اسمبلیوں کے چھ گروپ
· بلٹ ان سنکرونس نیومیٹک ڈسٹری بیوشن سرکٹ
· مین کمپریسڈ ایئر انلیٹ پورٹ
· NPN لاک اسٹیٹس سگنل آؤٹ پٹ انٹرفیس
· کاونٹر سنک کے سوراخوں کو کارآمد بناتا ہے۔
· بیکار اسٹیشنوں کے لیے حفاظتی کور پلیٹس
پیداوار کے طریقوں
موڈ 1: فل سکس سٹیشن ماس پروڈکشن موڈ
1. چھ پوزیشن والی کلیمپنگ پلیٹ کو CNC مشین ٹول ورک ٹیبل پر مضبوطی سے محفوظ کریں۔
2. چھ سرکلر لوکٹنگ اسٹیشنوں پر بالترتیب D20 زیرو پوائنٹ پل اسٹڈز کے ساتھ پہلے سے لیس چھ فکسچر بیسز رکھیں۔
3. 0.5-0.7 MPa کمپریسڈ ہوا کی فراہمی؛ اندرونی ہم وقت ساز ایئر سرکٹ چھ بشنگ اسمبلیوں کو بیک وقت لاک کرنے کے لیے چلاتا ہے۔
4. CNC سسٹم میں لاک کنفرمیشن سگنل آؤٹ پٹ؛ مشین مشینی پروگراموں کو انجام دیتی ہے اور ایک چکر کے اندر چھ روٹری قسم کے ورک پیس کی کٹنگ مکمل کرتی ہے۔
5. مشیننگ مکمل ہونے پر، کھولنے کے لیے ہوا کا دباؤ چھوڑ دیں؛ ایک ہینڈلنگ مرحلے میں چھ فکسچر کو ہٹایا جا سکتا ہے۔
موڈ 2: جزوی-اسٹیشن سلیکٹیو-اینیبل موڈ
1. کم والیوم آرڈرز کے لیے صرف 2-5 اسٹیشنز کو فعال کریں۔
2. چپس اور کاٹنے والے سیال کو جھاڑیوں میں داخل ہونے سے روکنے کے لیے باقی ماندہ اسٹیشنوں پر مماثل حفاظتی کور پلیٹوں کو فٹ کریں۔
ایک ہی ہارڈویئر یونٹ کم والیوم سیمپلنگ اور ہائی والیوم ماس پروڈکشن دونوں کا احاطہ کرتا ہے۔ مختلف اسٹیشن کی مقدار کے ساتھ متعدد فکسچر خریدنے کی کوئی ضرورت نہیں ہے۔
گائیڈ لائن نوٹس
· جعلی الائے اسٹیل خالی جگہیں کھردری مشیننگ، نیم فنشنگ کے علاوہ دوہری تناؤ سے نجات دہندہ عمر کے چکروں سے گزرتی ہیں۔ سرکلر ترتیب والے اسٹیشن سبسٹریٹ کی خرابی کے لیے انتہائی حساس ہوتے ہیں۔ غیر تسلی بخش بقایا تناؤ درجہ حرارت کے اتار چڑھاو اور مسلسل کٹنگ وائبریشن کے تحت اسٹیشن کی پوزیشنوں اور اشاریہ سازی کے زاویوں کو تبدیل کر دے گا، جس سے کام کے چھ حصوں میں جہتی مستقل مزاجی ٹوٹ جائے گی۔
· تمام چھ پوزیشننگ بشنگ کے لیے بڑھتے ہوئے سوراخ 5-محور گرائنڈر پر ایک بار کے کلیمپنگ سیٹ اپ کے تحت گراؤنڈ ہوتے ہیں، اسٹیشن انڈیکس کی درستگی اور ملٹی اسٹیشن سماکشی کو محفوظ بناتے ہیں۔
· پوزیشننگ جھاڑیوں میں زیادہ سختی والے اسٹیل کا استعمال ہوتا ہے۔ اندرونی بوروں کو بجھانے کے علاوہ آننگ سپر فنشنگ حاصل ہوتی ہے۔

تکنیکی بہتری
1. فیکٹری کیلیبریٹڈ سرکلر مساوی اینگل لے آؤٹ انڈیکسنگ کی درستگی اور ملٹی سٹیشن سماکشی کو یقینی بناتا ہے چھ مجرد سنگل سینٹر چکوں کی دستی آن سائٹ اسمبلی کے مقابلے میں، یہ یک سنگی پلیٹ اشاریہ سازی کی ناہمواری اور انسانی بڑھنے کی غلطی کی وجہ سے سماکشی انحراف کو ختم کرتی ہے۔ فکسچر ہارڈویئر کی سطح پر چھ مشینی حصوں کے لیے مستقل جہتی کارکردگی کی ضمانت دی جاتی ہے۔
2. سائٹ پر ملٹی سٹیشن لے آؤٹ اور بار بار ڈائل انڈیکیٹنگ کیلیبریشن کے کام کو ختم کریں پلیٹ کو چڑھانے اور بولٹ کرنے کے بعد، پروڈکشن فوری طور پر شروع ہو سکتی ہے۔ آپریٹرز اب مشین پر ہر چک پوزیشن کو ایک ایک کرکے ایڈجسٹ نہیں کرتے ہیں، جس سے وقت کے ساتھ ساتھ بیچ کی تبدیلی کو بہت کم کیا جاتا ہے۔
3. بڑے پیمانے پر پیداوار اور چھوٹے بیچ کے نمونے لینے کے درمیان لچکدار سوئچنگ کم والیوم آرڈرز کے لیے مکمل چھ اسٹیشن ہائی تھرو پٹ رنز کے ساتھ ساتھ جزوی اسٹیشن آپریشن کو بھی سپورٹ کرتا ہے۔ بیکار اسٹیشنوں کو صرف حفاظتی پلیٹوں سے ڈھانپ دیا جاتا ہے۔ مختلف اسٹیشن کی گنتی کے ساتھ ایک سے زیادہ فکسچر کو اسٹاک کرنے کی ضرورت نہیں ہے اور فکسچر-اسپیئر پارٹ انوینٹری کا دباؤ کم ہو جاتا ہے۔
4. مجرد ملٹی-چک اریوں کے لیے سٹیشن کے بڑھے ہوئے خطرات سے بچیں اسٹیشن کی پوزیشنیں مستقل طور پر یک سنگی بنیاد پر طے کی جاتی ہیں۔ طویل مدتی کٹنگ وائبریشن سے شروع ہونے والی بولٹ لوزنگ اور بتدریج اسٹیشن شفٹ (اسمبلڈ-چک اریوں کے ساتھ ایک بار بار مسئلہ) نہیں ہو سکتا، جس سے بیچ کے جہتی سے باہر کے مخصوص خطرات کم ہوتے ہیں۔
5. موجودہ D20 زیرو پوائنٹ پل-اسٹڈ فکسچر اثاثوں کو دوبارہ استعمال کریں موجودہ فکسچر بیسز کو معیاری D20 زیرو پوائنٹ پل سٹڈز کو دوبارہ بنانے کے بعد دوبارہ استعمال کیا جا سکتا ہے۔ مکمل فکسچر ری مینوفیکچرنگ غیر ضروری ہے اور پہلے کی فکسچر کی سرمایہ کاری کو محفوظ کیا جاتا ہے۔
6. دستی-ورکشاپ آپریشن اور آٹومیشن-لائن ریٹروفٹ کے لیے قابل موافق ریزرو معیاری نیومیٹک پورٹس اور سگنل انٹرفیس مینوئل فکسچر سویپ کو سپورٹ کرتے ہیں۔ یہ سرکلر چھ سٹیشن فکسچر اریوں کے لیے خودکار لوڈنگ-ان لوڈنگ کا احساس کرنے کے لیے روبوٹ گریپرز کے ساتھ جڑ سکتا ہے۔
اصلی کیسز
کیس 1: اجزاء کا مینوفیکچرنگ پلانٹ
پہلے گاہک دستی طور پر مشین ٹیبلز پر چھ سنگل سینٹر زیرو پوائنٹ چک کو سرکلر صفوں میں ترتیب دیتا تھا۔
· ہر نئے آرڈر کے سیٹ اپ میں لے آؤٹ اور ڈائل انڈیکیٹنگ کیلیبریشن کے لیے 2.5-4 گھنٹے لگے
· وائبریشن کاٹنا آہستہ آہستہ اسٹیشن کی پوزیشنوں کو منتقل کرتا ہے، جس کے لیے اشاریہ سازی اور ہم آہنگی کی ہفتہ وار دوبارہ تصدیق کی ضرورت ہوتی ہے۔
JWGRIP چھ پوزیشن زیرو پوائنٹ کلیمپنگ پلیٹ تعینات کرنے کے بعد:
· پروڈکشن پیچیدہ ترتیب اور انشانکن طریقہ کار کے بغیر نصب ہونے کے بعد براہ راست شروع ہوتی ہے۔
چھ مشینی ورک پیس کے درمیان جہتی بازی نمایاں طور پر کم ہو جاتی ہے۔
· ہفتہ وار اسٹیشن ری چیک ورک فلو کو ہٹا دیا جاتا ہے اور مشین کا موثر رن ٹائم بڑھ جاتا ہے۔
کیس 2: بیئرنگ ہاؤسنگ کمپوننٹ ورکشاپ
فیکٹری کو آرڈر کی مقدار میں بہت زیادہ اتار چڑھاؤ کا سامنا ہے: چوٹی کے موسم میں بڑے پیمانے پر پیداوار کے لیے بیک وقت چھ حصوں کی مشیننگ کی ضرورت ہوتی ہے۔ آف سیزن چھوٹے بیچ کے آرڈرز فی سائیکل صرف 2-3 ورک پیس مانگتے ہیں۔ JWGRIP چھ پوزیشن کلیمپنگ پلیٹ کے ساتھ:
· پیک والیوم کے دوران فل اسٹیشن موڈ چلائیں؛ چھوٹی بیچ کی ملازمتوں کے لیے جزوی اسٹیشن موڈ پر جائیں۔
· متعدد علیحدہ خصوصی مقاصد کے فکسچر کے حصول اور ذخیرہ کرنے کے اخراجات کم کیے گئے ہیں۔
معیار کی تصدیق
تمام JWGRIP سکس پوزیشن زیرو پوائنٹ کلیمپنگ پلیٹس مکمل مکمل عمل فورجنگ، ہیٹ ٹریٹمنٹ، سی این سی مشیننگ، گرائنڈنگ اور اندرون خانہ اسمبلی؛ کوئی مکمل یونٹ OEM آؤٹ سورسنگ نہیں ہے۔
پروڈکشن ورک فلو مکمل کریں۔
1. ایلائے اسٹیل خالی فورجنگ
2. کھردری مشینی
3. پہلا تناؤ سے نجات دلانے والا بڑھاپا
4. سیمی فنشنگ
5. ثانوی تناؤ سے نجات کے لیے بڑھاپا
6. 5-axis grinder: تمام چھ بشنگ ماونٹنگ سوراخوں کو ایک کلیمپنگ سیٹ اپ کے نیچے پیس لیں
7. بشنگ پریس فٹنگ
8. اندرونی ہم وقت ساز ایئر سرکٹ اسمبلی اور سیلنگ
9. ایئر ٹائٹنس پریشر ہولڈنگ ٹیسٹ
10. اسٹیشن اشاریہ سازی، سماکشی اور فی اسٹیشن ریپیٹ پوزیشننگ درستگی کے لیے CMM معائنہ
11. زنگ سے بچاؤ کا علاج
12. ایکسپورٹ گریڈ شاک پروف پیکنگ
معائنہ چیک لسٹ
· ہر ایک اسٹیشن کے لیے آزادانہ اعادہ پوزیشننگ درستگی ٹیسٹ
· سی ایم ایم میٹرولوجی برائے چھ سٹیشن انڈیکسنگ کی درستگی، سماکشی اور انٹر سٹیشن رشتہ دار پوزیشن
5 منٹ کی ایئر ہولڈنگ ایئر ٹائٹنس ٹیسٹ؛ زیادہ سے زیادہ قابل اجازت پریشر ڈراپ ≤0.02 MPa
· سائیکلک سنکرونس لاکنگ-انلاکنگ فنکشنل ٹیسٹ تمام چھ اسٹیشنوں کا احاطہ کرتا ہے۔
انڈیکس کی درستگی اور چھ سٹیشنوں کی ہم آہنگی کی فیکٹری شپمنٹ سے پہلے مکمل تصدیق کی جاتی ہے۔ صارفین سے مشین پر رشتہ دار پوزیشن کیلیبریشن کی ضرورت نہیں ہے۔ فکسچر آلات آرکائیو فائلنگ کے لیے ہر یونٹ اصل CMM انسپکشن-ڈیٹا شیٹ کے ساتھ بھیجتا ہے۔
تشخیصی رہنمائی
1. پروسیس کی ضرورت کی تشخیص کو ترجیح دیں: یہ پروڈکٹ روٹری / کنڈلی شکل والے حصوں کو نشانہ بناتی ہے جن میں ایک ساتھ ملٹی پیس مشیننگ کی ضرورت ہوتی ہے۔ غیر روٹری ورک پیس کے لیے متبادل صفر پوائنٹ فکسچر حل پر غور کریں۔ ملحقہ اسٹیشنوں کے درمیان صفر جسمانی مداخلت کو یقینی بنانے کے لیے فکسچر کی خاکہ چیک کریں۔
2. سائٹ پر زیرو پوائنٹ پل سٹڈ کی تفصیلات کی تصدیق کریں۔ معیاری ورژن D20 پل سٹڈ پر فٹ بیٹھتا ہے۔ اپنی مرضی کے مطابق بشنگ اسمبلیاں متبادل پل سٹڈ ڈائمینشنز کی درخواست پر تیار کی جا سکتی ہیں۔
3. آٹومیشن لائن انٹیگریشن کے لیے: ورکشاپ میں 0.5-0.7 MPa کے اندر مستحکم ایئر سورس پریشر کی ضمانت دیں اور PLC NPN سگنل IO پوائنٹس کو محفوظ رکھیں۔
4. ورک پیس پلس فکسچر کی کل اسٹیک شدہ اونچائی کا حساب لگائیں۔ کٹنگ ٹولز اور 5-axis سپنڈل ٹیلٹنگ کے لیے تصادم کے خطرات کا اندازہ کریں۔ اگر آپ کو غیر یقینی صورتحال ہے تو مداخلت کی تشخیص کے لیے JWGRIP تکنیکی ٹیم کو ورک پیس ڈرائنگ جمع کروائیں۔
تکنیکی تفصیلات
JWGRIP صارف دستی میں ٹارک ویلیو کے تقاضوں پر سختی سے عمل کرتے ہوئے پلیٹ ماؤنٹنگ بولٹس کو سخت کریں۔ پرتشدد زیادہ ٹارک باندھنا منع ہے۔ سبسٹریٹ کی خرابی سرکلر اسٹیشن انڈیکسنگ کی درستگی اور سماکشی کو تباہ کر دے گی۔
· ایئر انلیٹ فرنٹ اینڈ پر آئل واٹر فلٹر لگائیں۔ جھاڑیوں میں داخل ہونے والی نمی اور نجاست زنگ آلود اور کھرچنے کا سبب بنتی ہے، جس سے درستگی بڑھ جاتی ہے۔
· ہر 80-100 کام کے اوقات کے بعد ہر زیرو پوائنٹ بشنگ پر خشک چکنا کرنے والا ایروسول چھڑکیں۔ مائع انجن کا تیل سختی سے ممنوع ہے، کیونکہ تیل دھاتی چپس کو پھنستا ہے اور بشنگ جیمنگ کی ناکامیوں کو متحرک کرتا ہے۔
· ہر شفٹ تبدیلی پر تمام پوزیشننگ جھاڑیوں اور ڈیٹم چہروں کو کمپریسڈ ایئر سے صاف کریں۔
· مماثل حفاظتی کور پلیٹوں کو بیکار اسٹیشنوں پر فٹ کریں تاکہ چپس اور کاٹنے والے سیال کو بشنگ اسمبلیوں پر حملہ کرنے سے روکا جاسکے۔
· پلیٹ ڈیٹم چہروں پر بھاری آبجیکٹ کے اثر سے گریز کریں۔ تصادم کی وجہ سے سبسٹریٹ کی خرابی سرکلر اسٹیشن انڈیکسنگ اور سماکشی کو نقصان پہنچائے گی اور اس کی مرمت مشکل سے ہو سکتی ہے۔
· کبھی بھی سنگل اسٹیشن ریٹیڈ لوڈ کی گنجائش سے زیادہ کام نہ کریں۔
پیکجنگ اور شپمنٹ
· پیکجنگ: طویل فاصلے تک سمندر میں جانے والی ٹرانزٹ کے دوران سرکلر لوکیشن ڈیٹم سطحوں کی حفاظت کے لیے موٹی فوم کے اندرونی بفر کے ساتھ ایکسپورٹ گریڈ شاک پروف ٹھوس لکڑی کا کیس۔
· معیاری لیڈ ٹائم: 17-23 کام کے دن۔ منتخب معیاری SKUs کو تیزی سے ترسیل کے لیے اسٹاک میں رکھا جاتا ہے۔
فروخت کے بعد سپورٹ
· وارنٹی: 12 ماہ کی مکمل یونٹ وارنٹی مینوفیکچرنگ کے نقائص کا احاطہ کرتی ہے، سوائے انسانی نقصان کے۔ اہل دعوے مفت مرمت یا اسپیئر پارٹس کی تبدیلی سے لطف اندوز ہوتے ہیں۔
· تکنیکی وسائل: آن لائن آپریشن دستاویزات اور ڈرائنگ فراہم کیے جاتے ہیں۔
· بمعاوضہ سروس: بلک والیوم آرڈر پروجیکٹس کے لیے بامعاوضہ ریموٹ تکنیکی مدد دستیاب ہے۔
· اپنی مرضی کے مطابق ترمیم: سرکلر-اسٹیشن-ڈایا میٹر ایڈجسٹمنٹ، سٹیشن کی مقدار میں تبدیلی اور پل-سٹڈ-اسپیک تبدیلی کو سپورٹ کریں۔
· نمونہ کی تشخیص: تشخیص کے نمونے کو ترتیب دیا جا سکتا ہے؛ خریدار نمونہ مال کی ڑلائ کی لاگت اٹھاتا ہے.
اکثر پوچھے گئے سوالات
Q1: کیا JWGRIP سکس پوزیشن زیرو پوائنٹ کلیمپنگ پلیٹ صرف جزوی اسٹیشنوں کے ساتھ کام کر سکتی ہے؟
A: ہاں۔ بیکار اسٹیشنوں پر حفاظتی کور پلیٹیں لگائیں۔ اس سے مین پلیٹ کی کارکردگی کو نقصان نہیں پہنچے گا۔ یہ کم حجم کے نمونے لینے اور بڑے پیمانے پر پیداوار کے کام کرنے والے منظرناموں کی حمایت کرتا ہے۔
Q2: صف میں ترتیب دیئے گئے چھ مجرد سنگل سینٹر چکوں کے مقابلے میں کلیدی فرق کیا ہے؟
A: یک سنگی چھ پوزیشن والی پلیٹ فیکٹری کی طرف انڈیکسنگ اور سماکشیلٹی کیلیبریشن کو مکمل کرتی ہے، سائٹ پر موجود ترتیب اور ڈائل انڈیکیٹنگ کام کو ہٹاتی ہے۔ مجرد سنگل چک صفیں مکمل طور پر دستی آن-مشین کیلیبریشن پر انحصار کرتی ہیں اور طویل مدتی کٹنگ وائبریشن کے تحت اسٹیشن شفٹ کے خطرات کو لے جاتی ہیں۔
Q3: کیا میرے موجودہ D20 زیرو پوائنٹ فکسچر بیسز کو دوبارہ استعمال کیا جا سکتا ہے؟
A: معیاری D20 زیرو پوائنٹ پل اسٹڈز کے ساتھ جمع فکسچر بیسز کو براہ راست استعمال کیا جا سکتا ہے۔
Q4: کیا JWGRIP سکس پوزیشن زیرو پوائنٹ کلیمپنگ پلیٹ کو 5-axis CNC مشین ٹولز پر لگایا جا سکتا ہے؟
A: یہ تصادم سے پاک حالات میں لاگو کیا جاسکتا ہے۔ سلیکشن کے مرحلے میں کل فکسچر پلس ورک پیس کی اونچائی کا حساب لگائیں اور اسپنڈل جھکاؤ کے تصادم کے خطرے کا اندازہ لگائیں۔
حصولی کے فیصلے کی بصیرت
بہت سے مینوفیکچررز جو روٹری اینولر پرزہ جات تیار کرتے ہیں انہیں دو غیر تسلی بخش اختیارات کا سامنا کرنا پڑتا ہے: یا تو سائٹ پر ملٹی چک اریوں کو اسمبل کرنے میں بڑے مزدوری کے اوقات صرف کریں، یا چھ ٹکڑوں کی بیک وقت مشیننگ کے لیے زیادہ لاگت والے خصوصی مقصد والے فکسچر خریدیں۔
JWGRIP سکس پوزیشن زیرو پوائنٹ کلیمپنگ پلیٹ یکساں طور پر تقسیم شدہ چھ سرکلر اسٹیشنوں کے ساتھ پہلے سے تیار شدہ یک سنگی بنیاد فراہم کرتی ہے۔ یہ صفر پوائنٹ فوری تبدیلی کی عالمگیریت کو برقرار رکھتے ہوئے پیچیدہ آن سائٹ کیلیبریشن کو ختم کرتا ہے، اس لیے فکسچر آرڈر-اسپیک سوئچز کے بعد متروک نہیں ہو جائیں گے۔ یہ روٹری طرز کے پرزوں جیسے فلینج، بیئرنگ ہاؤسنگ اور رنگ قسم کے سانچوں کی بڑے پیمانے پر پیداوار کے لیے موزوں ہے۔ اگر بیک وقت چھ حصوں کی کلیمپنگ صرف شاذ و نادر ہی درکار ہوتی ہے، تو آرڈر دینے سے پہلے ان پٹ آؤٹ پٹ تناسب کا احتیاط سے جائزہ لیں۔
انکوائری بھیجیں۔
رابطہ کی معلومات
-
پتہ
نمبر 44، ڈیننگ انٹرپرینیورشپ روڈ، ہیومن ٹاؤن، ڈونگ گوان سٹی، گوانگ ڈونگ صوبہ، چین
-
ٹیلی فون
-
ای میل
JWGRIP کو انکوائری بھیجنے میں خوش آمدید۔ ہماری پیشہ ورانہ تکنیکی اور سیلز ٹیم مفت فکسچر کا انتخاب، اپنی مرضی کے مطابق حل ڈیزائن اور درست کوٹیشن فراہم کرے گی۔
خبروں کی سفارشات