تمل
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

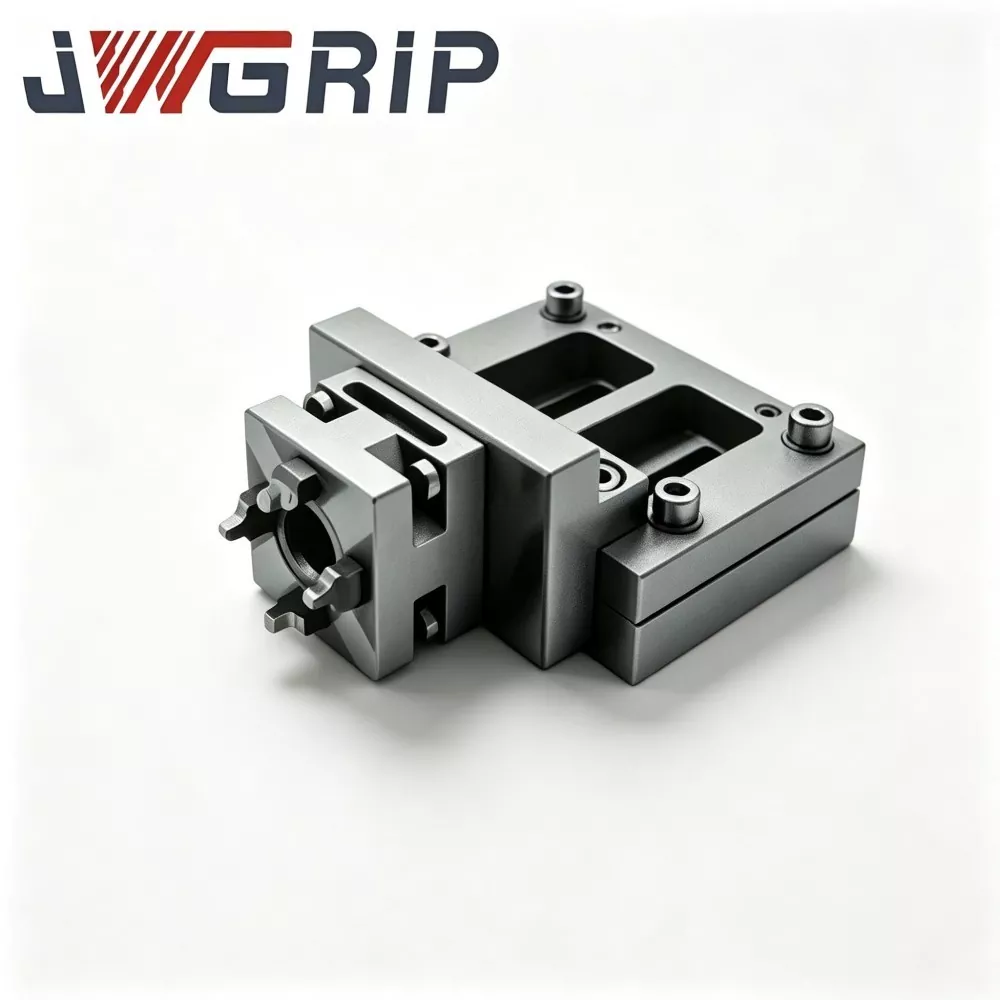
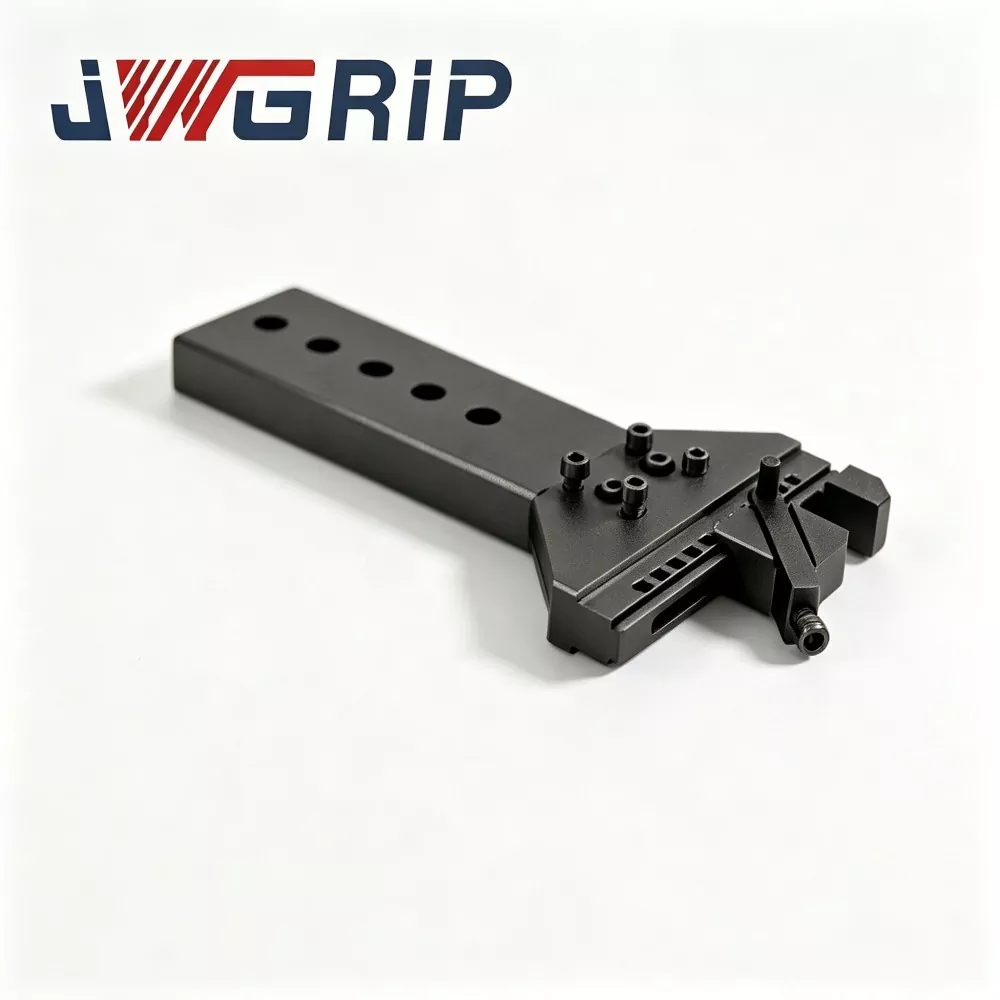
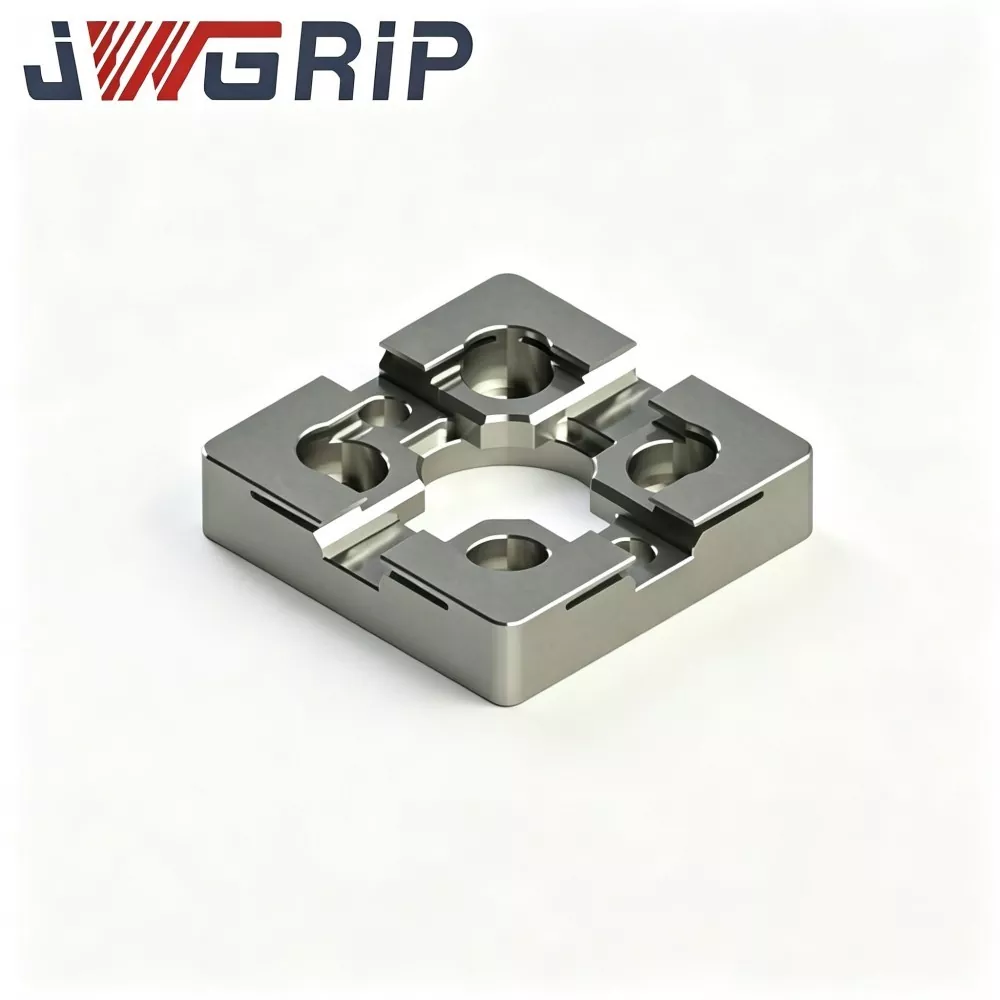
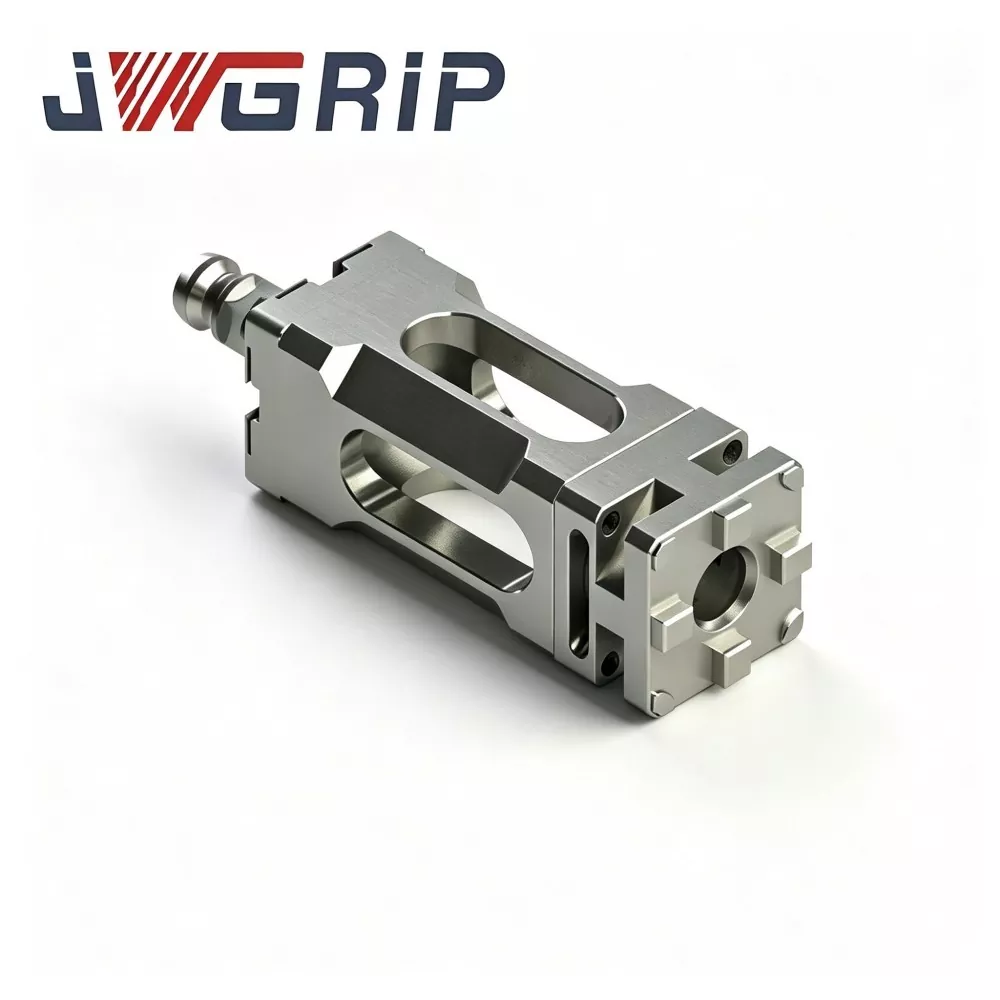
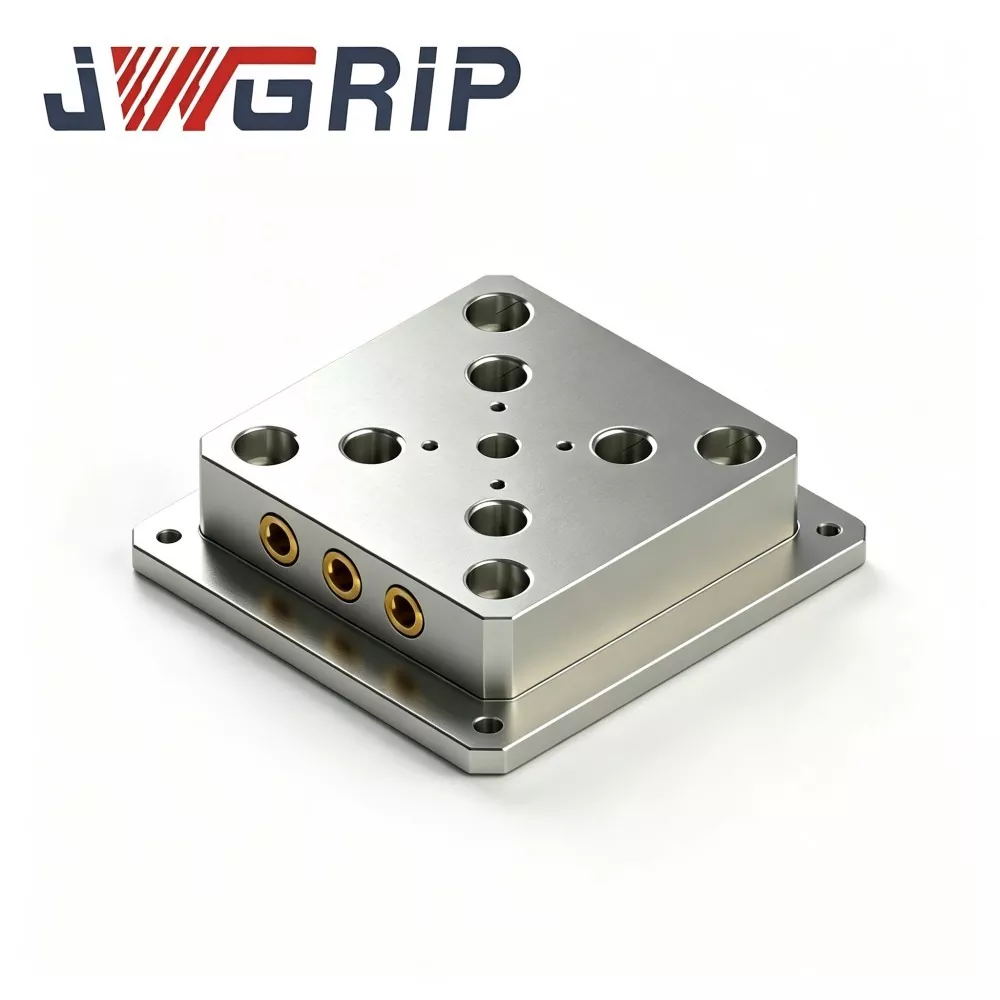
CNC ورک ہولڈنگ کے لیے 52 فوری تبدیلی فکسچر پلیٹ
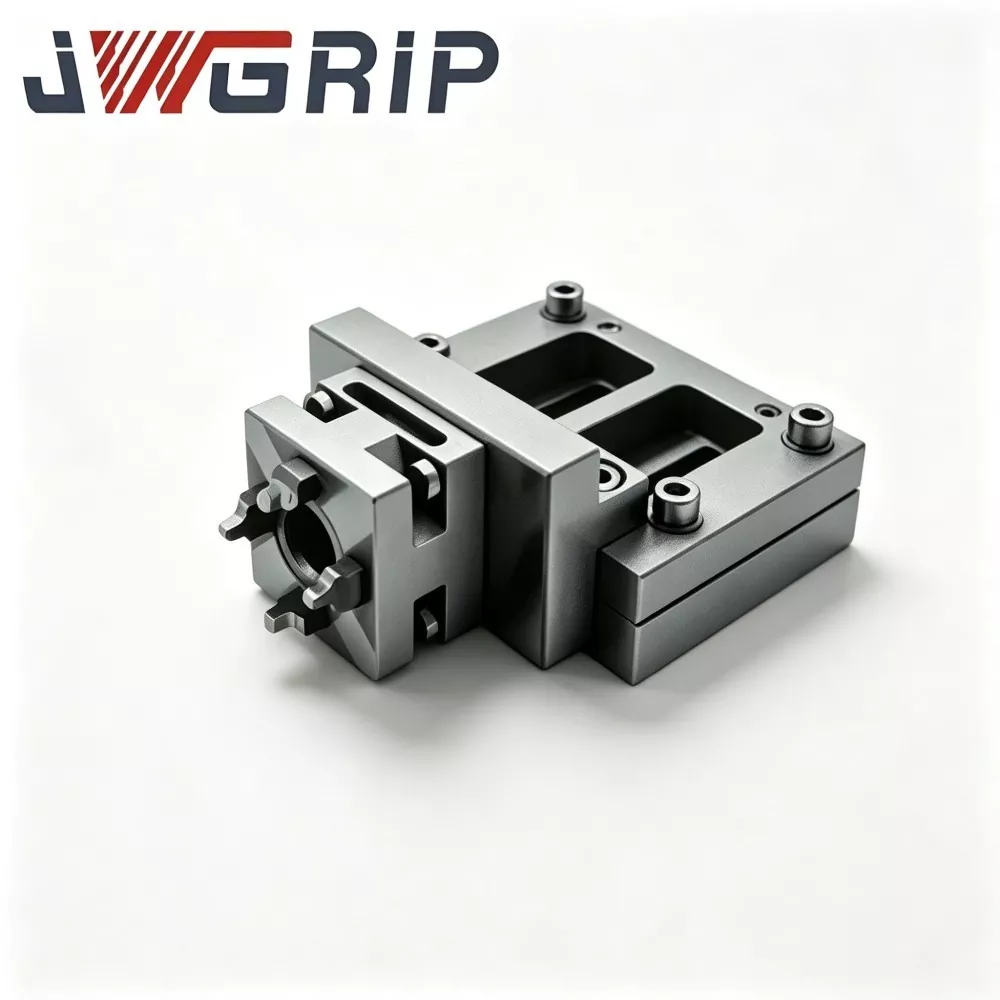
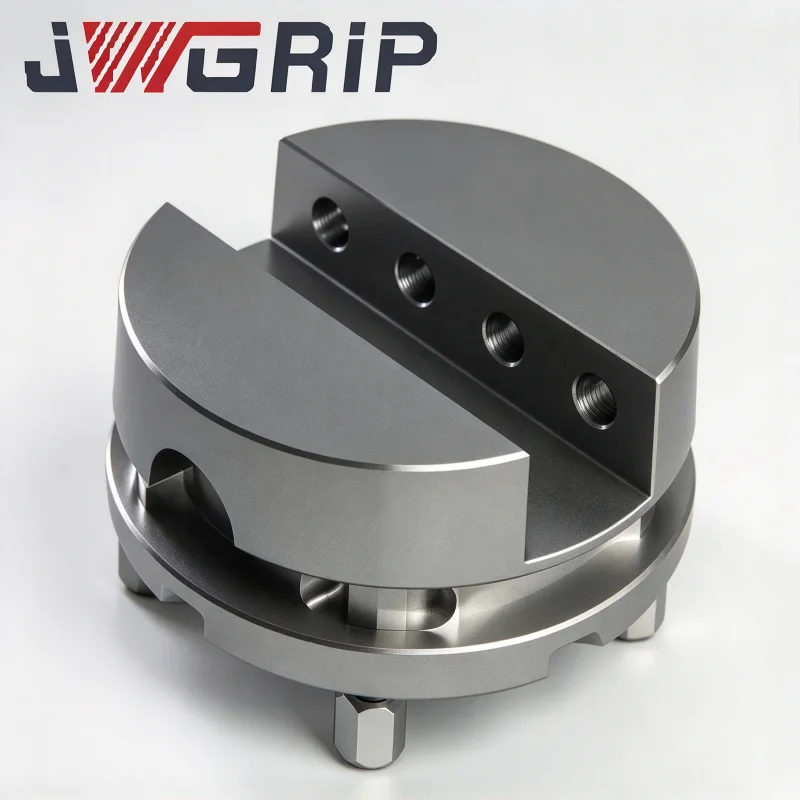
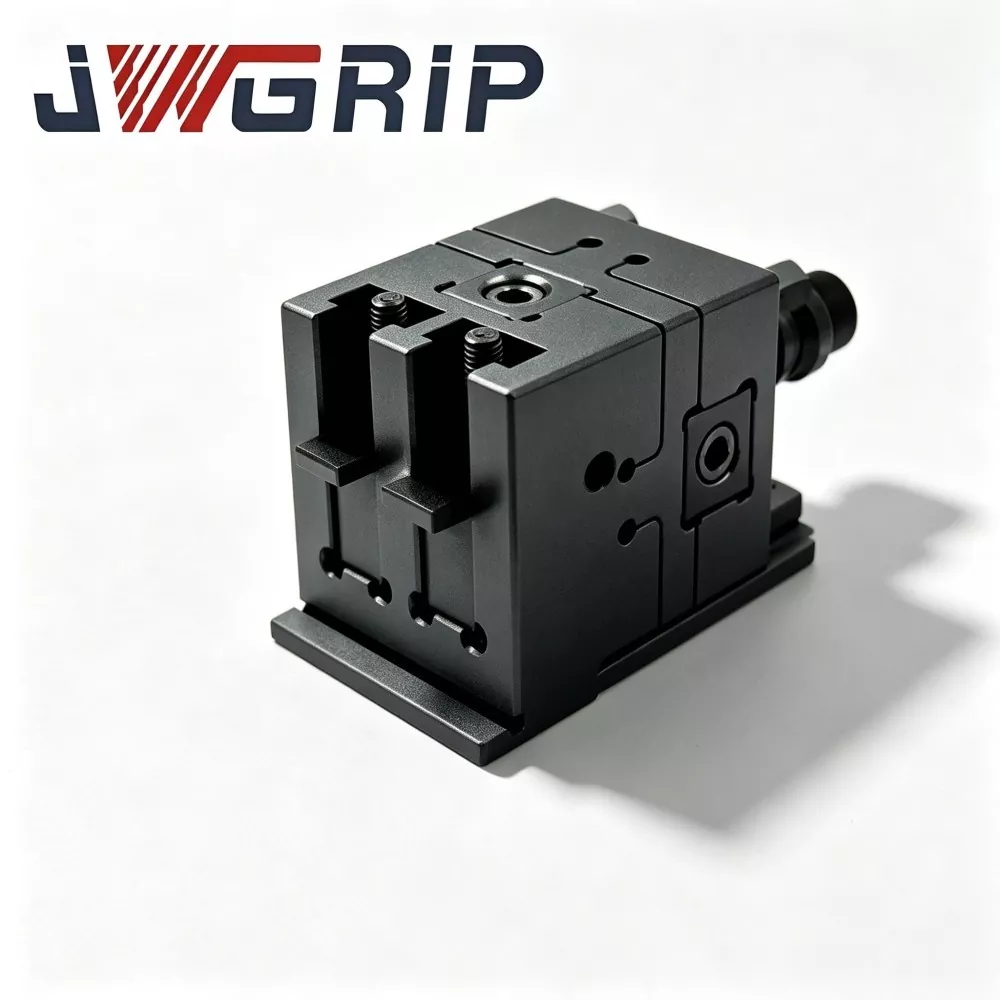
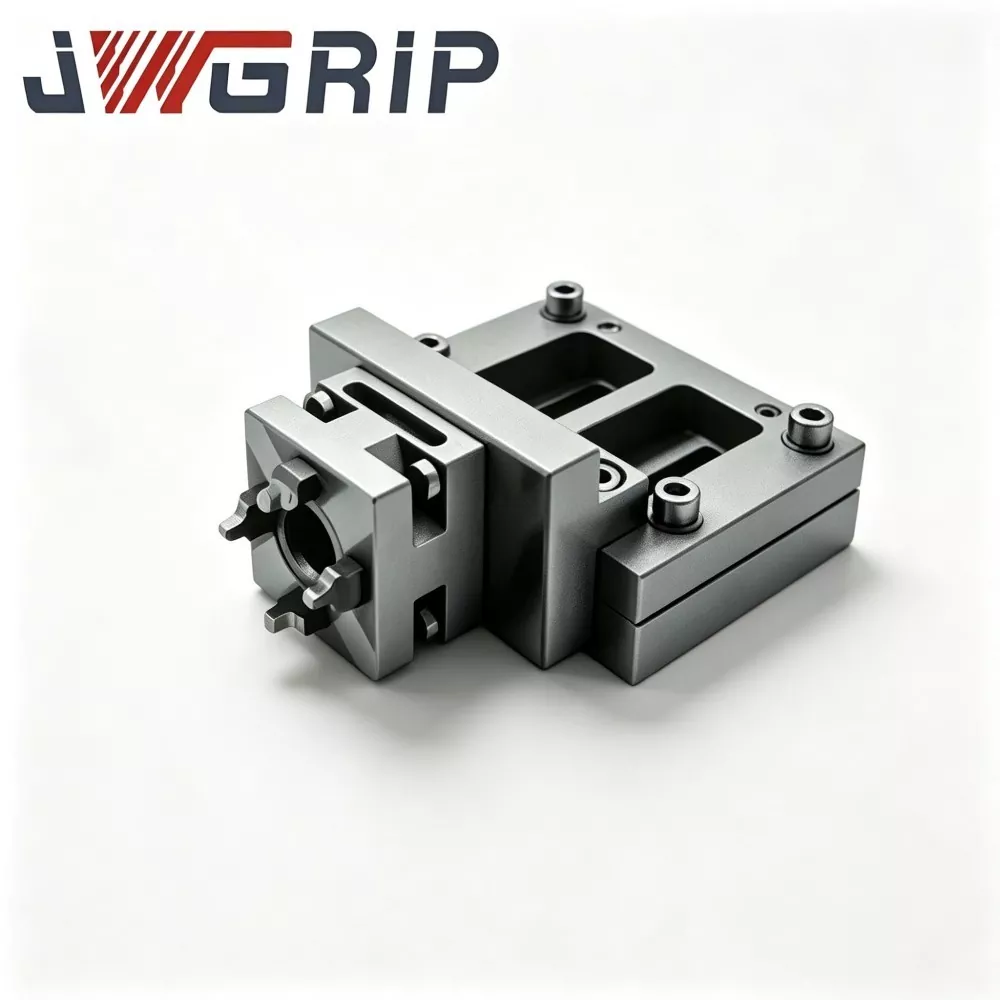
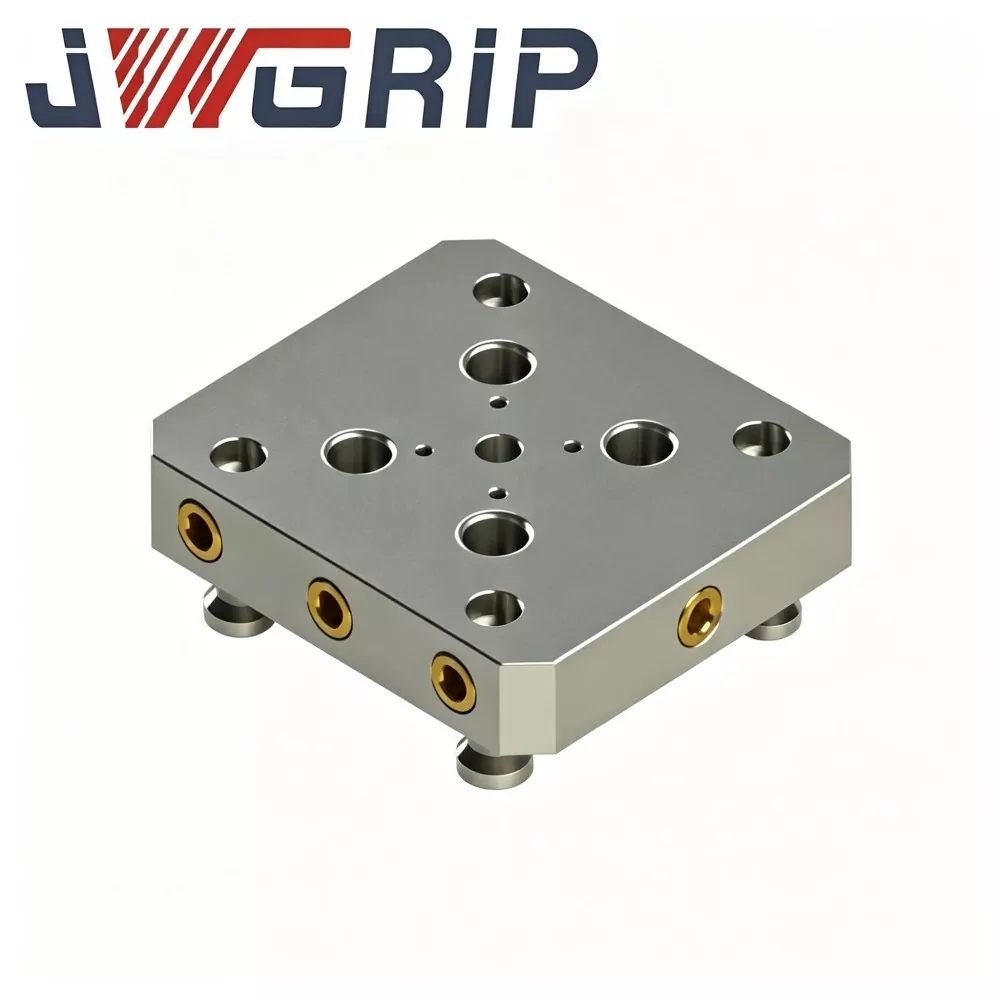
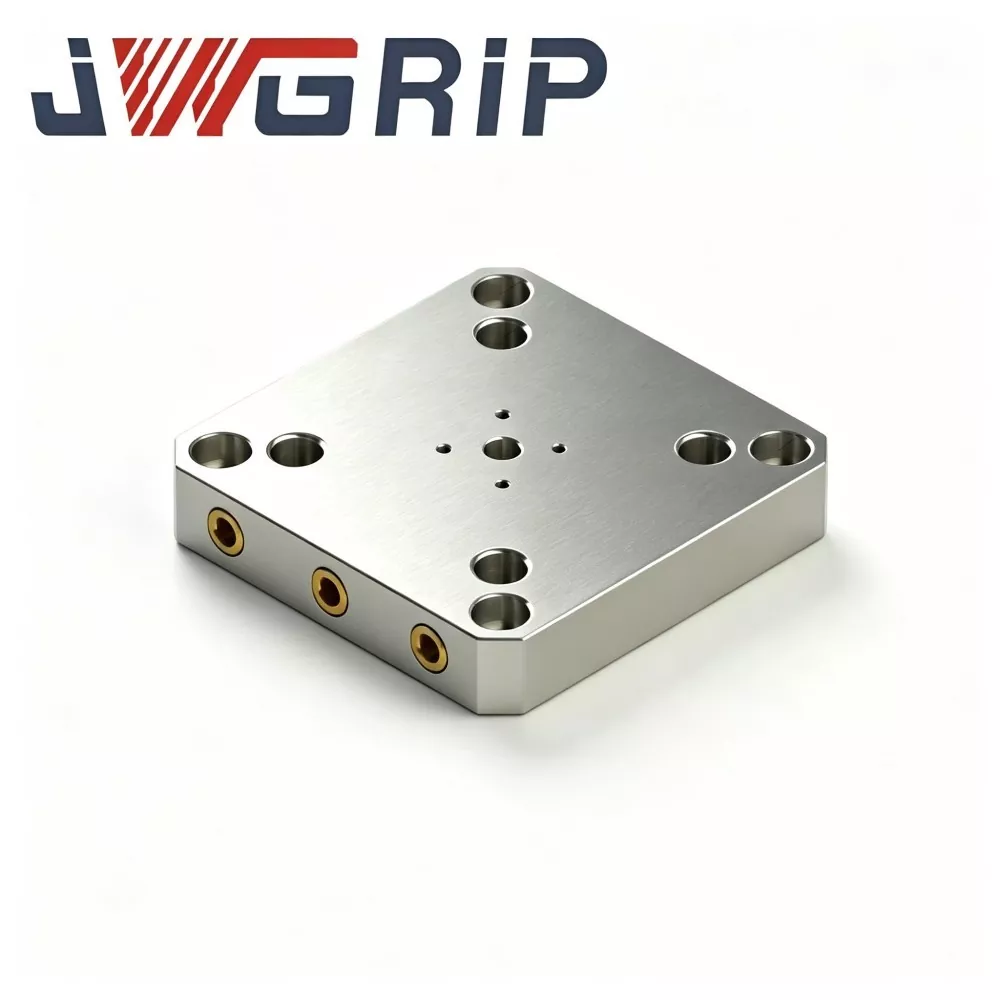
JWGRIP چین میں CNC ورک ہولڈنگ کے لیے فیکٹری ڈائریکٹ اور کسٹمائزڈ 52 کوئیک چینج فکسچر پلیٹ کا پیشہ ور صنعت کار اور سپلائر ہے۔ یہ ایک اعلی کارکردگی کا مربوط اوپری ٹولنگ جزو ہے جو خاص طور پر CNC ورک ہولڈنگ میں 52-سیریز کے زیرو پوائنٹ پوزیشننگ سسٹمز کے لیے ڈیزائن اور مماثل ہے۔ یہ فکسچر بیئرنگ پلیٹ فارم، پل سٹڈ ماؤنٹنگ ڈیٹم اور معاون ورک پیس پوزیشننگ سٹرکچر کو ایک اکائی میں ضم کرتا ہے، بار بار ڈیٹم کیلیبریشن اور بکھرے ہوئے عبوری ٹولنگ کے امتزاج کو ختم کرتے ہوئے کثیر اقسام اور متغیر بیچ CNC مشینی کاموں کے لیے تیزی سے فکسچر کی تبدیلی کا احساس کرتا ہے۔
یہ اعلی درجے کی 52 کوئیک چینج فکسچر پلیٹ اعلی کثافت کاسٹ ایلومینیم الائے یا اعلی طاقت والے اسٹیل مواد کو اختیار کرتی ہے جسے اصل لوڈ گریڈز کے مطابق منتخب کیا جاتا ہے، جو کمپاؤنڈ اسٹریس ریلیف ایجنگ ٹریٹمنٹ، ملٹی پاس پریسیئن ملنگ اور انتہائی درست سطح کی پیسنے کے ذریعے پروسیس کیا جاتا ہے۔ عام غیر علاج شدہ ملڈ فکسچر پلیٹوں سے مختلف، یہ اندرونی بقایا تناؤ کو مکمل طور پر جاری کرتا ہے اور اعلی تعدد بیچ کی پیداوار میں طویل مدتی متبادل کلیمپنگ اسٹریس کے تحت چپٹا پن کو مؤثر طریقے سے روکتا ہے۔ بار بار فوری تبدیلی کے چکروں کے بعد مستحکم چپٹی اور دیرپا ڈیٹم درستگی کی خصوصیت کے ساتھ، یہ پائیدار فکسچر پلیٹ CE صنعتی مشینری کے حفاظتی معیارات کی مکمل تعمیل کرتی ہے۔
ہر بیچ کو خام مال کی ساخت کی سخت جانچ، ملٹی پروسیس پریزین مشیننگ، فلیٹنس اور پوزیشن ٹولرنس انسپکشن اور نقلی سائیکلک سویپ تصدیق سے گزرنا پڑتا ہے۔ CNC ورک ہولڈنگ کے لیے 52 کوئیک چینج فکسچر پلیٹ نئے CNC ورک سٹیشن ٹولنگ کنفیگریشن اور پروڈکشن لائنوں پر ڈیفارمڈ اور ڈیٹم ڈرفٹنگ پرانی فکسچر پلیٹوں کی تبدیلی کے لیے وسیع پیمانے پر لاگو ہوتی ہے۔ معیاری اسٹاک سپلائی اور آؤٹ لائن سائز، ہول لے آؤٹ، میٹریل گریڈ اور سطح کی انوڈائزنگ ٹریٹمنٹ کی اپنی مرضی کے مطابق اصلاح کی معاونت، یہ عالمی CNC پروسیسنگ فیکٹریوں، فکسچر انٹیگریٹرز اور ٹولنگ انجینئرنگ ڈیپارٹمنٹس کے لیے مستحکم، اعلیٰ درستگی اور لچکدار فوری تبدیلی والے ٹولنگ حل فراہم کرتا ہے۔
فنکشنل پوزیشننگ
زیرو پوائنٹ فکسچر ٹیکنالوجی ملٹی ویرینٹ CNC جابز کے لیے وقت کے ساتھ ساتھ فکسچر میں تبدیلی کو بہت کم کرتی ہے اور جدید ملٹی ایکسس ورکشاپس کے لیے مین اسٹریم ٹولنگ حل بن گئی ہے۔ 52 کوئیک چینج فکسچر پلیٹ اوپری ٹولنگ پلیٹ فارم ہے جو 52 سیریز کے زیرو پوائنٹ چک کے اوپر بیٹھتا ہے۔ پلیٹ کے نیچے پہلے سے نصب پل سٹڈز اندرونی کلیمپنگ کولیٹس کو منسلک کرتے ہیں، ایک بار بار پوزیشننگ ڈیٹم پر سیکنڈوں میں پوری پلیٹ کو چک پر لاک کر دیتے ہیں۔
پلیٹ بیک وقت تین اہم کام کرتی ہے:
1. اوپری بیئرنگ پلیٹ فارم: ماؤنٹنگ ویز، کسٹم فکسچر یا ڈائریکٹ ورک پیس کلیمپنگ کے لیے فلیٹ ٹاپ ڈیٹم۔
2. پُل سٹڈ ماؤنٹنگ انٹرفیس: نچلے حصے پر پہلے سے ڈرل کیے گئے اور ٹیپ کیے گئے سوراخ 52 زیرو پوائنٹ چک پیٹرن پر پل سٹڈ کو تلاش کریں۔
3. معاون ورک پیس ڈیٹم: سائیڈ ایجز اور ڈویل پن ہولز دوبارہ لوڈنگ کے لیے ثانوی لوکٹنگ حوالہ فراہم کرتے ہیں۔
برداشت سے باہر فکسچر پلیٹ کے ذریعہ عام ناکامی کا جھڑپ:
1. سطح کی ہمواری کا نقصان / وار پیج → کلیمپنگ کے تحت ڈیٹم انحراف
2. Pull-stud mounting-hole position drift → پل سٹڈ اب چک کولیٹس میں آسانی سے داخل نہیں ہوتے ہیں
3. نیچے کا پتہ لگانے والی سطح کا لباس / ڈینٹ → پلیٹ چک پر غیر مساوی طور پر بیٹھتی ہے
4. نتیجہ: ریپیٹ پوزیشننگ ڈرفٹ، غیر مستحکم کلیمپنگ فورس، بیچ پارٹ کے طول و عرض میں اتار چڑھاؤ، تیز رفتار کاٹنے والے حفاظتی خطرات۔
JWGRIP معیاری 52 فکسچر پلیٹیں مرکزی دھارے کے 52-سیریز کے زیرو پوائنٹ سسٹمز کے ساتھ قابل تبادلہ ماؤنٹنگ پیٹرن رکھتی ہیں۔ وہ نئے تعمیر شدہ ورک سٹیشن پروجیکٹس اور پروڈکشن لائنوں پر چلنے والی ڈیٹم ڈرفٹنگ پرانی پلیٹوں کو سائٹ پر تبدیل کرنے کے لیے موزوں ہیں۔ OEM کسٹم ترمیم غیر معیاری آؤٹ لائن سائز، خصوصی گرڈ ہول لے آؤٹ، زیادہ بوجھ کی درجہ بندی اور سنکنرن مزاحم کام کے حالات کے لیے دستیاب ہے۔ چھوٹے بیچ کے ٹرائل آرڈرز اور عالمی کلائنٹس کے بڑے حجم کے مماثل آرڈرز دونوں معاون ہیں۔
ساخت اور کارکردگی
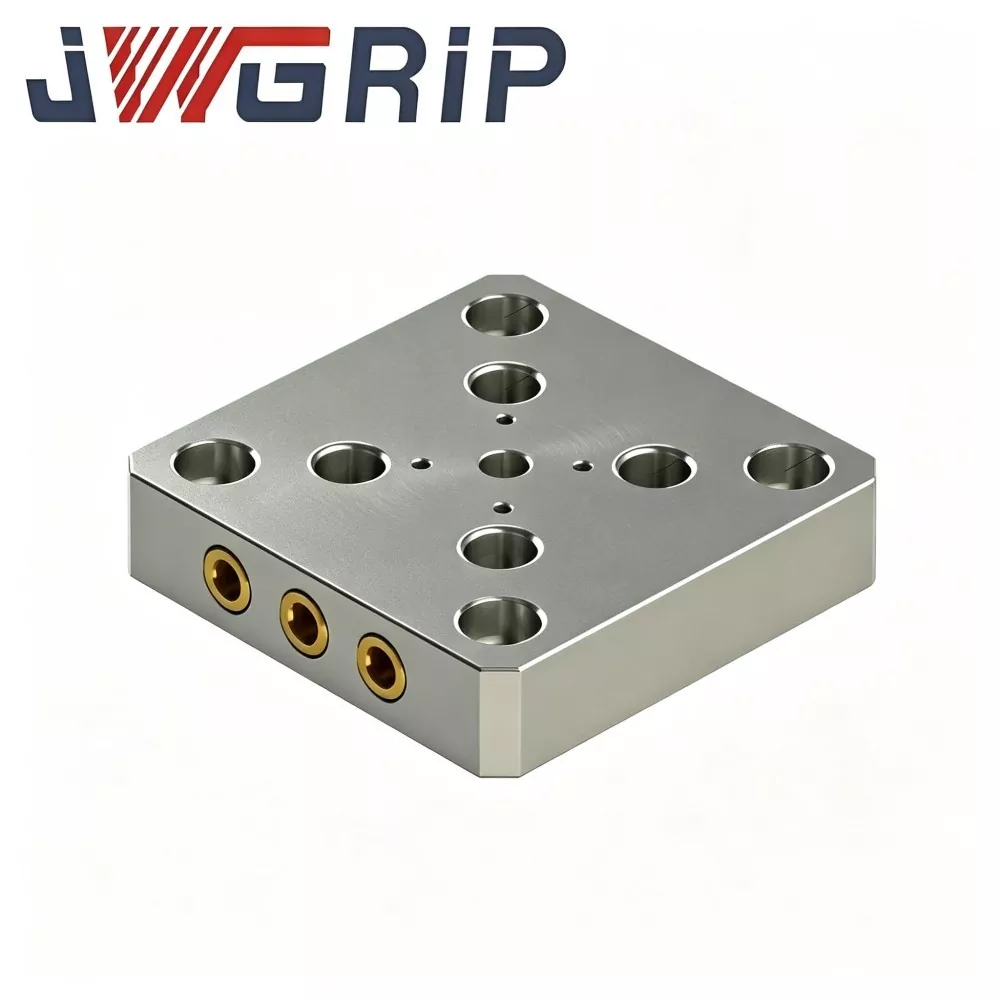
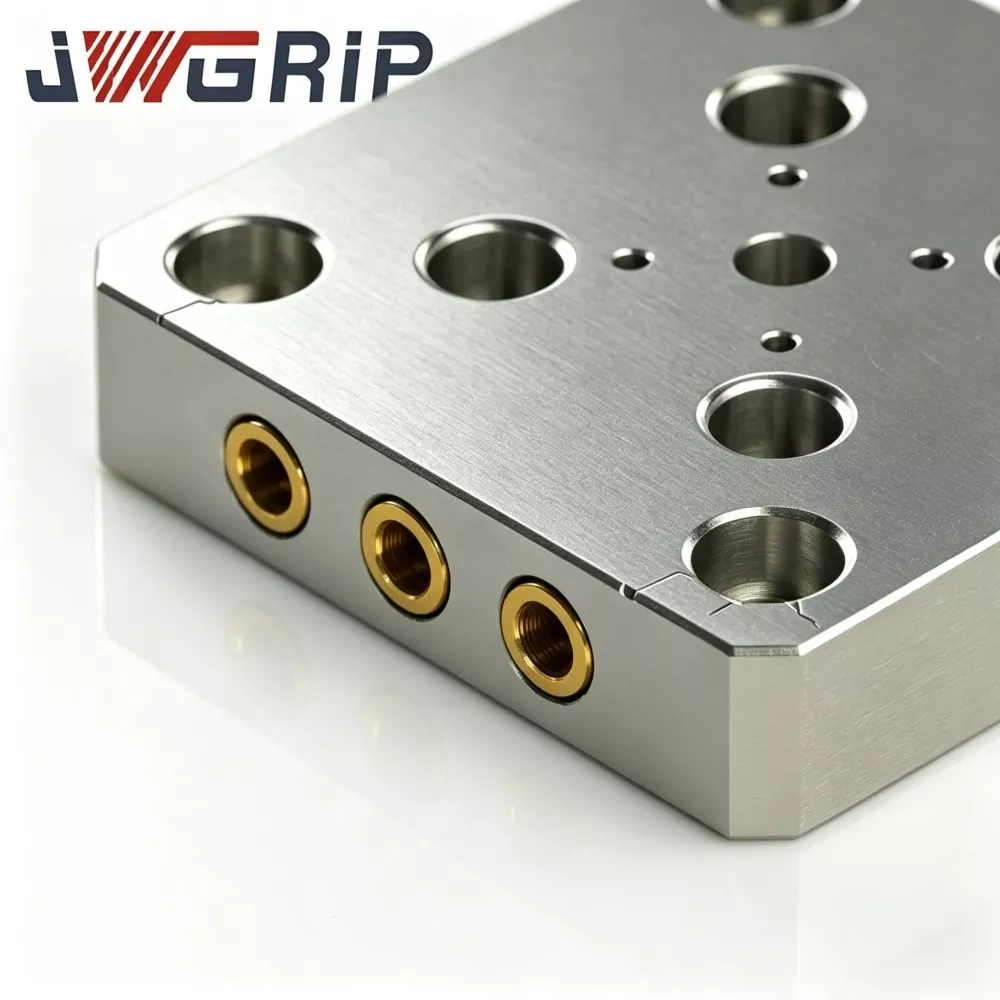
CNC ورک ہولڈنگ کے لیے JWGRIP 52 کوئیک چینج فکسچر پلیٹ پانچ فنکشنل سیکشنز پر مشتمل ہے، ہر ایک بار بار سویپ سائیکل کے دوران پوزیشننگ کی درستگی اور بوجھ کی گنجائش میں حصہ ڈالتا ہے:
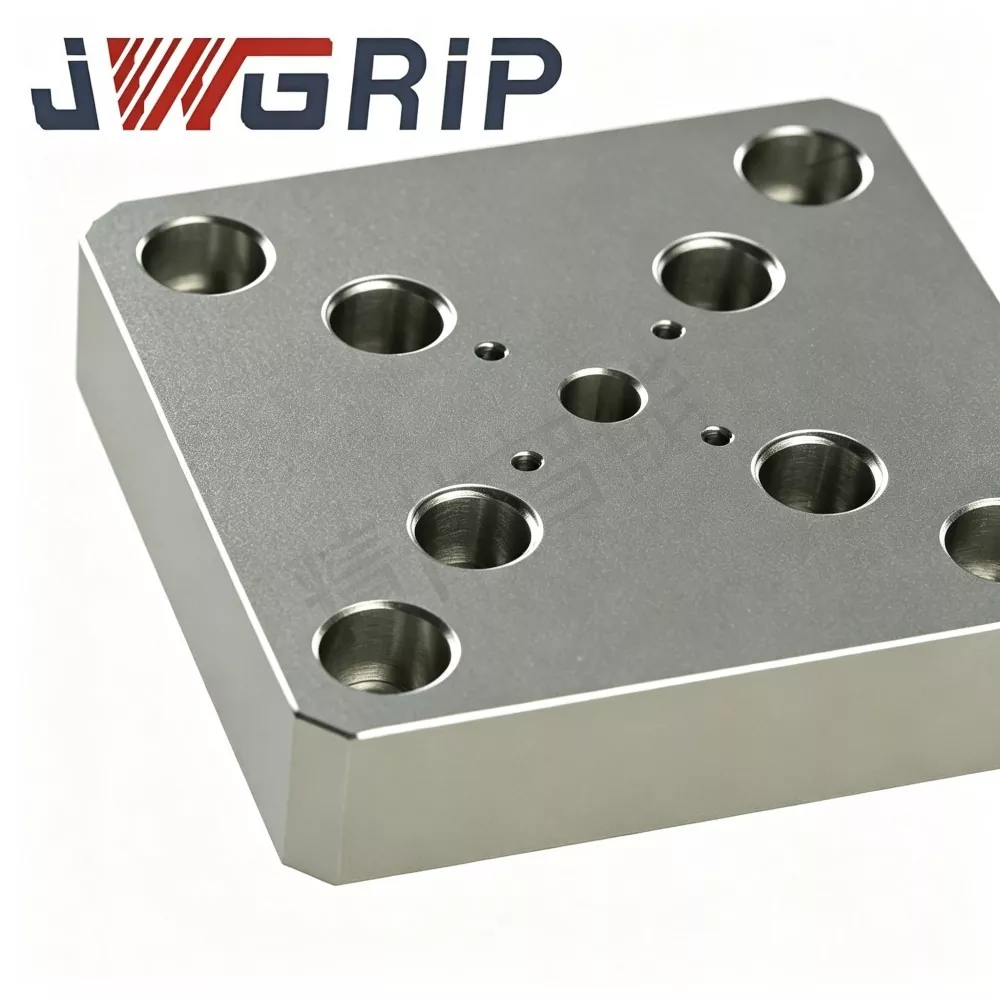
1. ٹاپ ڈیٹم سطح (ورک پیس چڑھنے والا جہاز)
الٹرا پریسیئن گراؤنڈ فلیٹ ہوائی جہاز، ویزیز، نرم جبڑے، کسٹم فکسچر یا ورک پیس کو براہ راست چڑھانے کے لیے تھریڈڈ ہولز (اور/یا ڈویل پن ہولز) کے معیاری گرڈ کے ساتھ ڈرل کیا جاتا ہے۔ نچلے حصے کے خلاف ہم آہنگی اور ہم آہنگی مجموعی مشینی درستگی کے فیصلہ کن اشاریہ جات ہیں۔
2. نیچے کا پتہ لگانے والی سطح (چک میٹنگ جہاز)
صحت سے متعلق مشینی فلیٹ سطح جو براہ راست 52 سیریز کے زیرو پوائنٹ چک حوالہ والے چہرے پر بیٹھتی ہے۔ اس کی ہمواری اور صفائی براہ راست اس بات کا تعین کرتی ہے کہ آیا پلیٹ ہر تبدیلی کے بعد مطلوبہ رواداری کے اندر دہراتی ہے۔
3. پل سٹڈ بڑھتے ہوئے سوراخ (پلیٹ کے نیچے ٹیپ شدہ سوراخ)
52 زیرو پوائنٹ چک پل اسٹڈ پیٹرن سے مماثل ہونے کے لیے پہلے سے ڈرل اور ٹیپ کیا جاتا ہے، جو مماثل پل اسٹڈز کے ساتھ استعمال ہوتا ہے۔ ہول پوزیشن کی رواداری 52-سسٹم پچ کی سختی سے پیروی کرتی ہے۔ پل سٹڈ کو نیچے سے تھریڈ کیا جاتا ہے اور مخصوص ٹارک پر بند کر دیا جاتا ہے۔
4. سائیڈ ڈیٹم ایجز / پیریفرل حوالہ والے چہرے
پریسجن ملڈ سائیڈ ایجز پلیٹ کو پیلیٹ پر لوڈ کرنے یا سیٹ اپ کے دوران کنارے تلاش کرنے کے لیے پیریفرل الائنمنٹ حوالہ فراہم کرتے ہیں۔ کچھ ورژن میں ثانوی مقام کے لیے سخت ڈویل پن کے سوراخ شامل ہیں۔
5. سختی کی ساخت (مادی پر منحصر)
کاسٹ ایلومینیم ورژن سختی کھونے کے بغیر وزن کم کرنے کے لیے پسلیوں والے ویب ڈھانچے کو اپناتے ہیں۔ اسٹیل ورژن ہیوی ڈیوٹی کاٹنے کے لیے ٹھوس یا جیب والا ڈیزائن استعمال کرتے ہیں۔ دونوں ڈیزائن طویل مدتی چپٹی پن کے خلاف مزاحمت کرنے کے لیے تناؤ سے نجات دلانے والے عمر سے گزرتے ہیں۔
بہت سے کم لاگت والے بازار کے متبادل بغیر تناؤ سے نجات کے محض کچی ملڈ پلیٹیں ہیں۔ اندرونی بقایا تناؤ تنصیب کے بعد دھیرے دھیرے جاری ہوتا ہے، جس کی وجہ سے ہفتوں کی ہمواری بڑھ جاتی ہے اور بار بار ری کیلیبریشن ہوتی ہے۔ JWGRIP کاسٹ پلیٹیں مکمل مشیننگ سے پہلے کمپاؤنڈ تناؤ سے نجات پانے والی عمر سے گزرتی ہیں، اس لیے ہزاروں سویپ سائیکلوں کے بعد چپٹا پن مستحکم رہتا ہے۔ جب آؤٹ لائن سائز، گرڈ لے آؤٹ یا لوڈ کی درجہ بندی معیاری چشموں سے مختلف ہوتی ہے، تو OEM سروس طول و عرض، میٹریل گریڈ اور سطح کے علاج کو دوبارہ ایڈجسٹ کر سکتی ہے۔
کوالٹی کنٹرول ورک فلو
سامان فیکٹری چھوڑنے سے پہلے ہر پروڈکشن بیچ ترتیب وار معائنہ کے مراحل سے گزرتا ہے۔ غیر موافق پلیٹیں مسترد کر دی جاتی ہیں اور کبھی بھی تیار شدہ سامان کی انوینٹری میں داخل نہیں ہوتی ہیں۔
1. ایلومینیم الائے یا اسٹیل گریڈ کی تعمیل کی توثیق کرنے کے لیے خام مال کے اسپیکٹرل / کمپوزیشن کا تجزیہ۔
2. خالی شکل کو کاسٹ کرنا یا جعل سازی کرنا، نیز اندرونی نقائص کے لیے غیر تباہ کن معائنہ۔
3. بقایا تناؤ کو چھوڑنے کے لیے مرکب تناؤ سے نجات کے لیے عمر رسیدہ گرمی کا علاج۔
4. اضافی اسٹاک کو ہٹانے کے لیے دونوں طرف رف ملنگ۔
5. گرڈ ہولز، پل سٹڈ ٹیپڈ ہولز اور سائڈ ڈیٹم کناروں کی سیمی فنش ملنگ۔
6. اوپر ڈیٹم ہوائی جہاز اور نیچے کا پتہ لگانے والے جہاز کی سطح کو پیسنا ختم کریں۔
7. درستگی کا معائنہ: چپٹا پن، متوازی، سوراخ کی پوزیشن کی رواداری، تھریڈ گیج چیک۔
8. ریٹیڈ لوڈ کے تحت نقلی سائیکلک سویپ اور کلیمپ کی تصدیق کا نمونہ لینا۔
فالٹ ٹربل شوٹنگ ٹیبل
|
غلطی کا رجحان |
ممکنہ جڑ وجہ |
تجویز کردہ حل |
|
تبدیل کرنے کے بعد پلیٹ ریپیٹ پوزیشننگ بہتی ہے۔ |
نیچے کا پتہ لگانے والی سطح خراب/ڈینٹڈ؛ پل سٹڈ سوراخ کی پوزیشن میں تبدیلی چک کولیٹ پہننا |
پلیٹ چپٹی اور ڈیٹم سطح کا معائنہ کریں؛ پل سٹڈ پیٹرن چیک کریں؛ خدمت کریں یا چک کولیٹ کو تبدیل کریں۔ |
|
پل سٹڈ چک کولیٹس میں آسانی سے داخل نہیں ہو سکتے |
ٹیپڈ ہول پوزیشن ڈرفٹ؛ مڑے ہوئے یا بڑے پل اسٹڈز؛ سوراخ میں چپس |
سوراخ کی پوزیشن کی رواداری کی تصدیق کریں؛ پل سٹڈ کا معائنہ کریں؛ بیٹھنے سے پہلے تمام سوراخ صاف کریں۔ |
|
پلیٹ چٹانیں / چک پر ناہموار بیٹھتی ہیں۔ |
نیچے اور چک کے درمیان پھنسے ہوئے چپس؛ نچلا ہوا جہاز لاپتہ ڈیٹم صفائی |
مکمل طور پر صاف چک حوالہ چہرہ اور پلیٹ نیچے؛ اگر چپٹا پن ناکام ہو جائے تو پلیٹ کو دوبارہ پیس لیں یا تبدیل کریں۔ |
|
واضح کاٹنے کمپن یا چہچہانا |
پلیٹ پوری طرح سے نہیں بیٹھی ہے۔ ناہموار پل سٹڈ ٹارک؛ پلیٹ اپنے میٹریل گریڈ کے لیے اوورلوڈ ہو گئی۔ |
تمام پل سٹڈز کو یکساں طور پر دوبارہ سیٹ کریں اور دوبارہ ٹارک کریں۔ لوڈ ریٹنگ بمقابلہ کٹنگ پیرامیٹرز کی تصدیق کریں۔ |
تنصیب کی تفصیلات
1. 52-سیریز کے زیرو پوائنٹ چک حوالہ چہرہ اور پلیٹ کے نیچے کا پتہ لگانے والی سطح کو اچھی طرح صاف کریں۔ بیٹھنے سے پہلے تمام چپس، کولنٹ کی باقیات اور burrs کو ہٹا دیں۔
2. پلیٹ کے نیچے کے سوراخوں میں دھاگے سے مماثل پل اسٹڈز کو سرکاری تجویز کردہ ٹارک کو سخت کرنے کے لیے؛ زیادہ ٹارک ٹیپڈ ہول اور پلیٹ ڈیٹم کو بگاڑ دیتا ہے، انڈر ٹارک کٹنگ وائبریشن کے نیچے ڈھیلے ہونے کا سبب بنتا ہے۔
3. پلیٹ کو چوک پر نیچے کریں؛ اس بات کو یقینی بنائیں کہ تمام پل سٹڈز بغیر زبردستی کولٹس میں داخل ہوں۔ کلیمپنگ کو فعال کریں، پھر تصدیق کریں کہ پلیٹ مکمل طور پر فلیٹ بیٹھی ہے بغیر کسی جھولی کے۔
4. پلیٹ کے نیچے اور چک حوالہ چہرے کے درمیان کبھی بھی شیمس، کاغذ یا چپکنے والی چیز نہ رکھیں۔ کوئی بھی سینڈوچ پرت دوبارہ درستگی کو ختم کر دیتی ہے۔
5. بڑے پیمانے پر پیداوار کے دوران، باقاعدگی سے اوپر کی سطح کی چپٹی اور ڈیٹم کناروں کی جانچ کریں۔ پلیٹ کو تبدیل کریں یا دوبارہ پیس لیں جب چپٹا پن برداشت سے باہر ہو جائے یا ڈیٹم کی سطحیں ڈینٹ/پیر دکھاتی ہیں۔
6. OEM کسٹم پلیٹس کے لیے، آؤٹ لائن کے طول و عرض، گرڈ ہول لے آؤٹ، پل سٹڈ ہول پوزیشنز اور ڈیٹم فلیٹنس سے متعلق ڈرائنگ کے تقاضوں کی سختی سے پیروی کریں۔
پیکجنگ اور شپمنٹ
JWGRIP 52 کوئیک چینج فکسچر پلیٹس - معیاری اسٹاک شدہ SKUs تیزی سے عالمی آرڈر ڈسپیچ کی حمایت کرتے ہیں۔
ہر پلیٹ کو پیکنگ سے پہلے زمینی ڈیٹم چہروں پر خودمختار اینٹی زنگ / اینٹی سنکنرن تحفظ اور سطح سے حفاظتی فلم ملتی ہے۔
چھوٹے آرڈرز: اینٹی رسٹ بیگ کے علاوہ ہیوی ڈیوٹی کارٹن، کنارے کونے کے تحفظ کے ساتھ۔
بلک ایکسپورٹ آرڈرز: فیومیگیشن فری شاک ریزسٹنٹ ٹھوس لکڑی کا کریٹ جس میں پیڈنگ کو الگ کیا جاتا ہے، لمبی دوری کی سمندری زمینی لاجسٹکس کے دوران ڈیٹم سطح پر خراش اور خرابی کو روکنا۔
OEM اپنی مرضی کے مطابق ترمیم شدہ آرڈرز باہمی طور پر تصدیق شدہ لیڈ ٹائم کی پیروی کرتے ہیں۔
بیچ انسپکشن ڈیٹا شیٹ اور فلیٹنیس / ڈائمینشن ٹیسٹ ریکارڈ ہر شپمنٹ پیکج کے اندر بند ہے۔
فروخت کے بعد سپورٹ سروسز
1. وارنٹی کی شرائط: درست تنصیب، مماثل پل سٹڈ سلیکشن اور درجہ بندی شدہ کام کے حالات کے تحت، نان کنزیبل پلیٹ مین باڈی 1 سال کی وارنٹی حاصل کرتی ہے۔ اوورلوڈ کٹنگ، غلط کلیمپنگ ٹارک، ڈیٹم سطحوں کے چپ کے ذریعے رگڑنے، انسانی ساختہ اثرات اور غیر مخصوص کیمیائی سنکنرن کی وجہ سے ہونے والے نقصان کو وارنٹی کے دائرہ کار سے خارج کر دیا گیا ہے۔
2. انسٹالیشن اور غلطی کے تجزیہ کے لیے ریموٹ آن لائن تکنیکی رہنمائی۔ عالمی صارفین ای میل کے ذریعے تکنیکی استفسارات بھیج سکتے ہیں۔ انجینئرز 24 کام کے گھنٹوں کے اندر جواب دیتے ہیں۔
3. مکمل سیٹ ڈائمینشن ڈرائنگز اور مواد کی کارکردگی کی دستاویزات ہر خریداری کے آرڈر کے لیے فراہم کی جاتی ہیں۔
4. OEM مطالبات کے لیے انجینئرنگ کی سطح کی تکنیکی مشاورت: آؤٹ لائن سائز ایڈجسٹمنٹ، گرڈ ہول لے آؤٹ میں ترمیم، میٹریل گریڈ اپ گریڈ، خصوصی انوڈائزنگ / سطح کے علاج کے اختیارات۔
5. دوبارہ آرڈرز کے لیے معیاری اور کسٹم اسپیک فکسچر پلیٹوں کے لیے مستحکم اسپیئر پارٹ بیچ کی فراہمی۔
حصولی اور تکنیکی تشخیص
بنیادی قدر: کمپاؤنڈ سٹریس ریلیف ایجنگ کاسٹنگ/فورجنگ، الٹرا پریسیئن ڈبل سائیڈڈ گرائنڈنگ، سخت ملٹی فیز ان ہاؤس کوالٹی کنٹرول، مرکزی دھارے کے 52-سیریز کے زیرو پوائنٹ سسٹمز کے ساتھ بدلنے والا ہول پیٹرن، لچکدار OEM سائز/مٹیریل/سطح کے علاج کی حسب ضرورت۔
CNC ورک ہولڈنگ کے لیے 52 کوئیک چینج فکسچر پلیٹ صفر پوائنٹ فکسچر سسٹمز کی عام اوپری ٹولنگ کی رکاوٹوں کو حل کرتی ہے: ٹاپ سرفیس فلیٹنس ڈرفٹ، پل سٹڈ ہول پوزیشن شفٹ، نیچے ڈیٹم وار پیج، اور کچے ملڈ غیر علاج شدہ پلیٹوں کی مختصر سروس لائف۔
تشخیصی یاد دہانیاں:
1. مماثل صفر-پوائنٹ-سسٹم تصریح کی تصدیق کریں اور خریداری کا آرڈر دینے سے پہلے پل-اسٹڈ ہول-پیٹرن کی مطابقت کی تصدیق کریں۔
2. مطلوبہ آؤٹ لائن سائز، گرڈ ہول لے آؤٹ، اصل زیادہ سے زیادہ کٹنگ لوڈ اور ورکشاپ کے محیط حالات (عام / زیادہ سنکنرن) کو واضح کریں اور اسی کے مطابق کاسٹ ایلومینیم لائٹ ورژن یا اسٹیل کا سخت ورژن منتخب کریں۔
3. اسٹاک معیاری اشیاء مختصر ڈیلیوری لیڈ ٹائم سے لطف اندوز ہوتے ہیں؛ خصوصی آؤٹ لائن، ہول لے آؤٹ یا سطح کے علاج کی ضروریات کے لیے OEM کسٹم انجینئرنگ کو منتخب کریں۔
JWGRIP سے براہ راست فیکٹری۔ مولڈ، آٹو پارٹس اور جنرل پریسجن مشیننگ 3-axis/5-axis 52-series کے زیرو پوائنٹ فکسچر سیٹ کے لیے ترجیحی اوپری ٹولنگ پلیٹ۔
اکثر پوچھے گئے سوالات
Q1: کیا معیاری 52 فکسچر پلیٹیں براہ راست دوسرے برانڈ 52-سیریز کے زیرو پوائنٹ چک سے مماثل ہیں؟
معیاری ورژن صرف 52-سیریز کے زیرو پوائنٹ سسٹمز کے ساتھ بدلے جا سکتے ہیں جن میں مکمل طور پر مماثل پل سٹڈ ہول پیٹرن اور ڈیٹم انٹرفیس ہوتا ہے۔ اگر پیٹرن مختلف ہے تو، ایک OEM اپنی مرضی کے مطابق پلیٹ کو اپنایا جائے گا.
Q2: کون سے اشارے بتاتے ہیں کہ فکسچر پلیٹ کو تبدیل کرنے یا دوبارہ پیسنے کی ضرورت ہے؟
ایک بار جب اوپر کی سطح کا چپٹا پن برداشت سے باہر ہو جائے تو اسے تبدیل کریں یا دوبارہ پیس لیں، نیچے کا ڈیٹا ڈینٹ/وار پیج کو ظاہر کرتا ہے، یا چک اور پلیٹ کی مکمل صفائی کے بعد دوبارہ پوزیشننگ کو بحال نہیں کیا جا سکتا۔
Q3: کیا اونچائی کو ایڈجسٹ کرنے کے لیے شیمز یا کاغذ کو پلیٹ کے نیچے رکھا جا سکتا ہے؟
نمبر۔ پلیٹ کے نیچے اور چک حوالہ والے چہرے کے درمیان کوئی بھی سینڈوچ کی تہہ دوبارہ درستگی کو ختم کر دیتی ہے۔ اونچائی کی ایڈجسٹمنٹ خود پلیٹ ڈیٹم کی صحت سے متعلق پیسنے کے ذریعہ کی جانی چاہئے۔
Q4: کاسٹ ایلومینیم پلیٹ یا سٹیل پلیٹ — کس کا انتخاب کرنا ہے؟
کاسٹ ایلومینیم ہلکا، تبدیل کرنے میں تیز اور ہلکے سے درمیانے درجے تک کاٹنے کے لیے موزوں ہے۔ اسٹیل (یا کاسٹ آئرن) ورژن ہیوی ڈیوٹی مولڈ اور ڈائی کٹنگ کے لیے زیادہ سختی اور چپٹی برقرار رکھنے کی پیشکش کرتے ہیں۔ اپنے کاٹنے والے بوجھ اور مشین کی متحرک ضروریات کے مطابق انتخاب کریں۔
انکوائری بھیجیں۔
رابطہ کی معلومات
-
پتہ
نمبر 44، ڈیننگ انٹرپرینیورشپ روڈ، ہیومن ٹاؤن، ڈونگ گوان سٹی، گوانگ ڈونگ صوبہ، چین
-
ٹیلی فون
-
ای میل
JWGRIP کو انکوائری بھیجنے میں خوش آمدید۔ ہماری پیشہ ورانہ تکنیکی اور سیلز ٹیم مفت فکسچر کا انتخاب، اپنی مرضی کے مطابق حل ڈیزائن اور درست کوٹیشن فراہم کرے گی۔
خبروں کی سفارشات