تمل
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

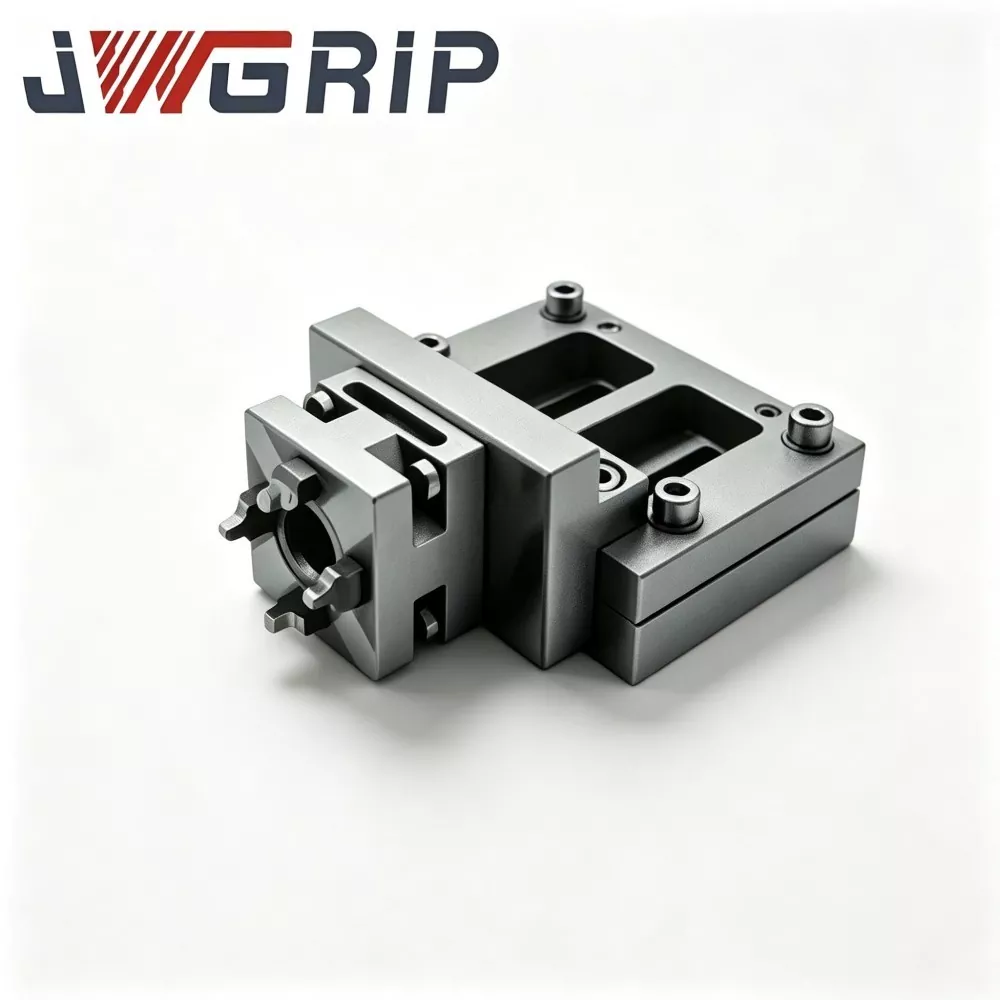
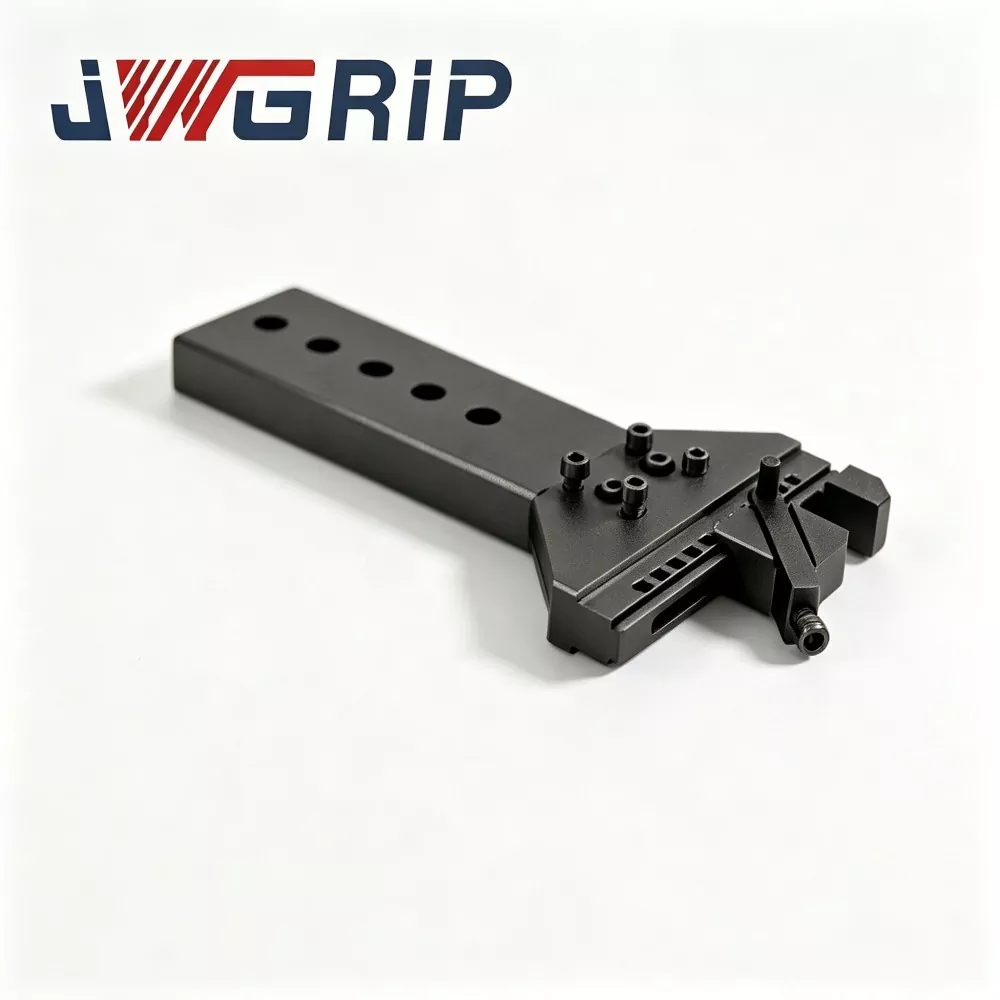
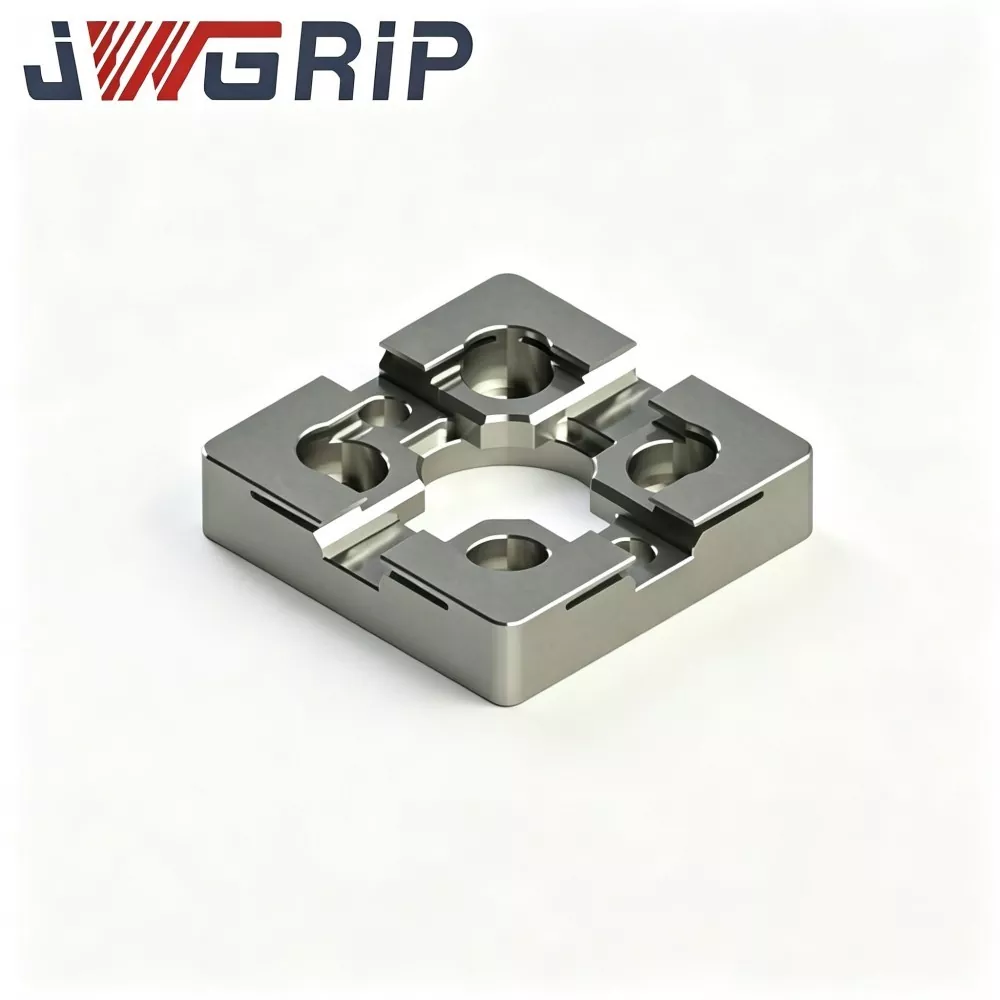
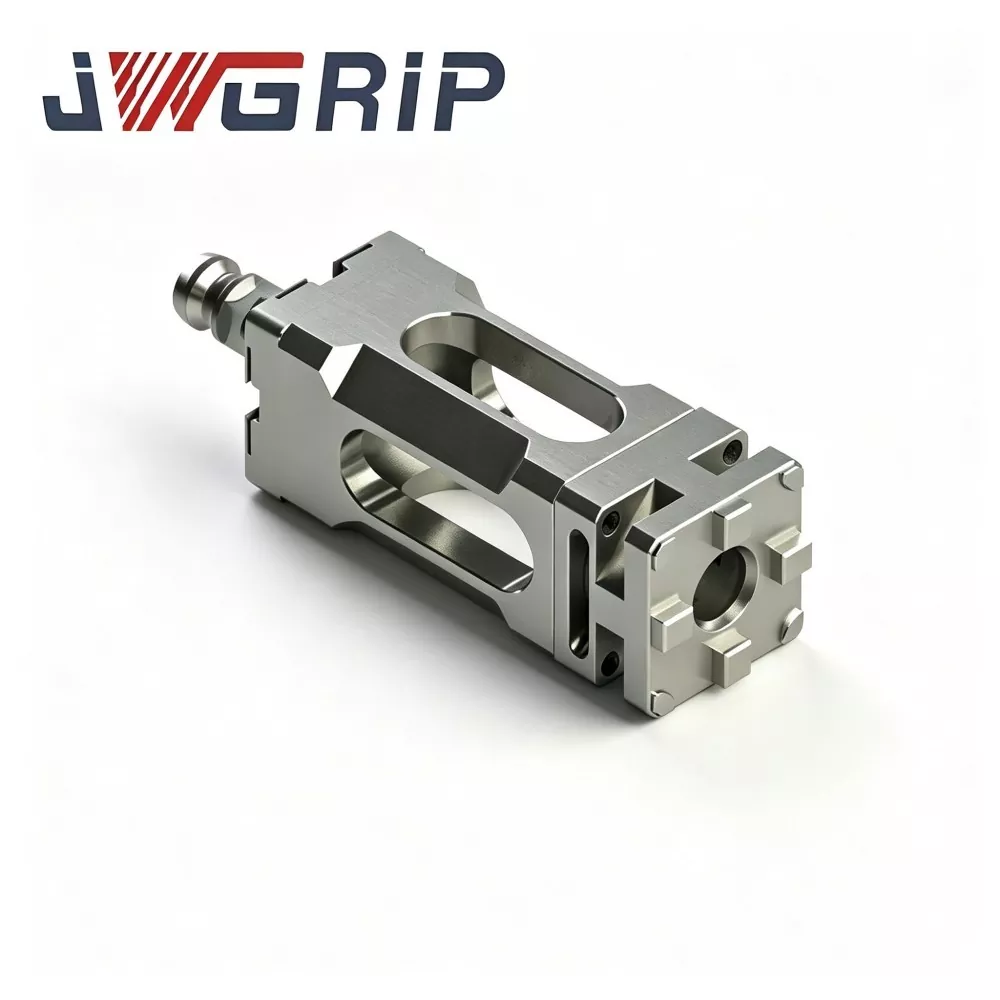
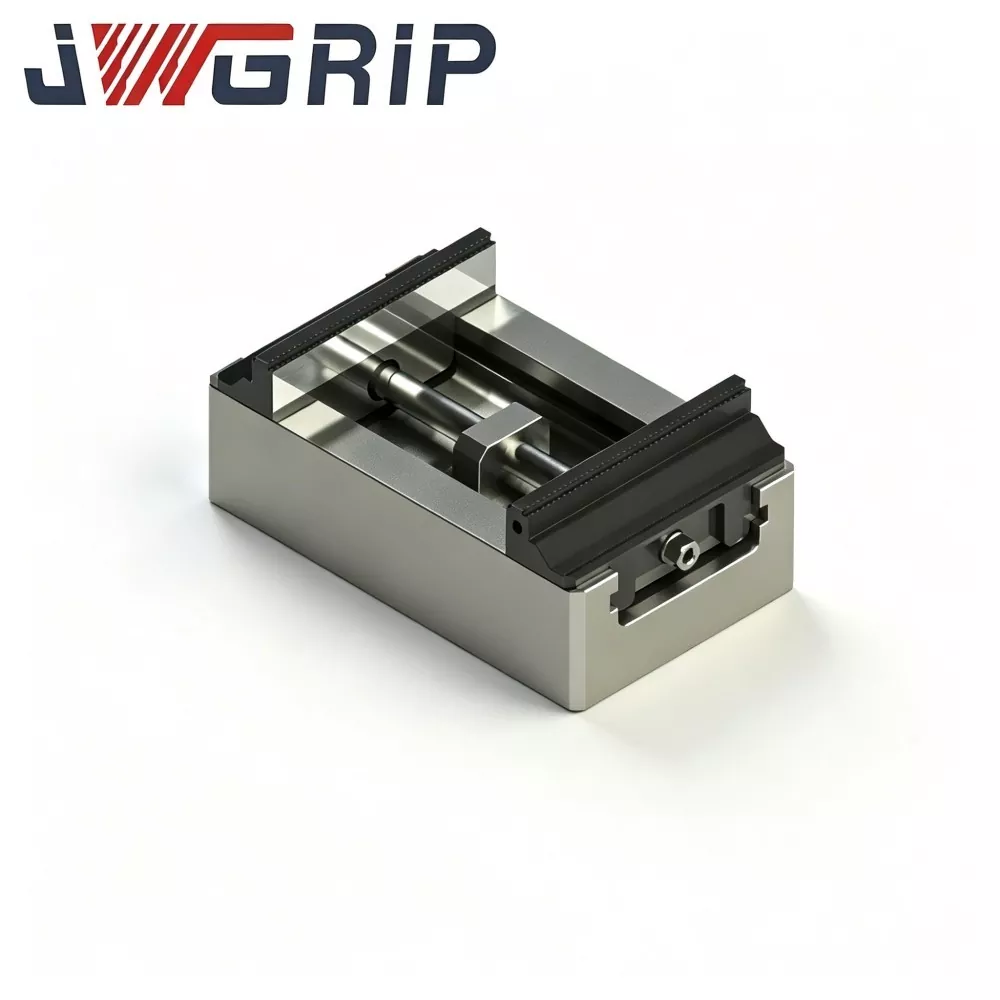
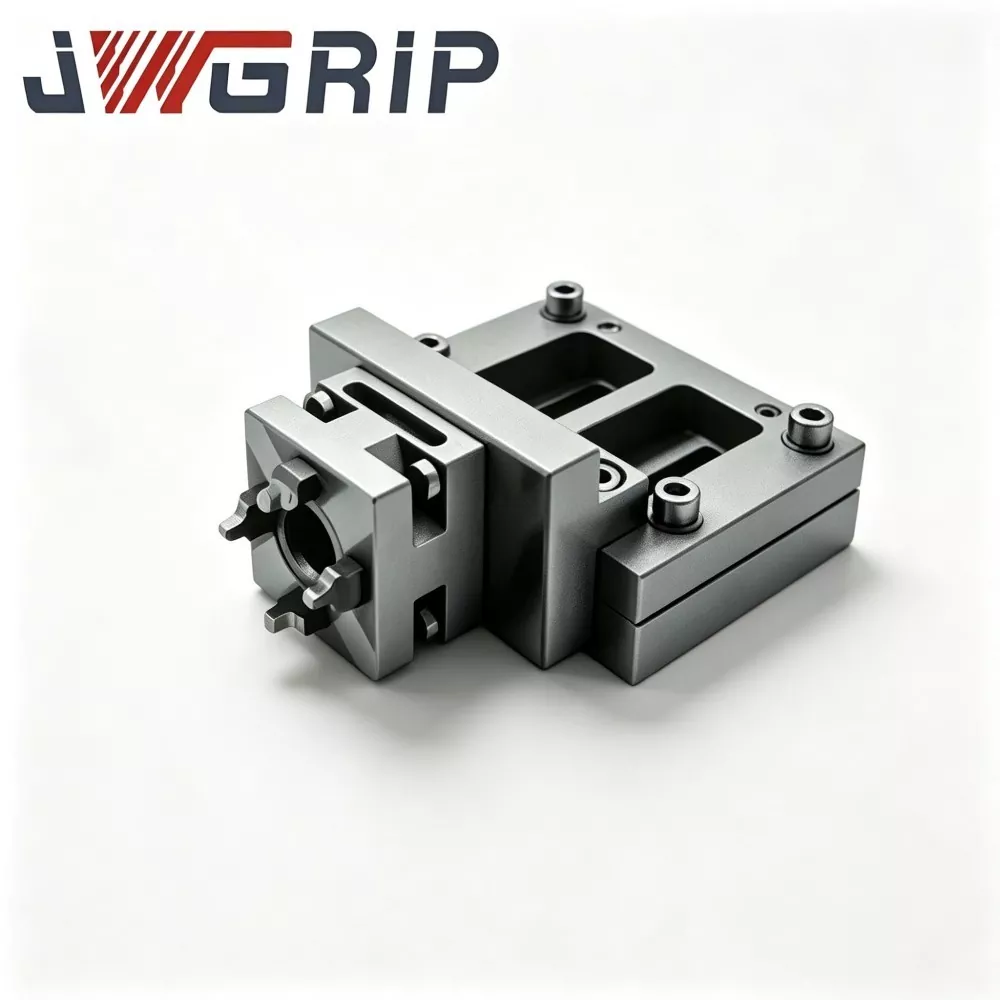
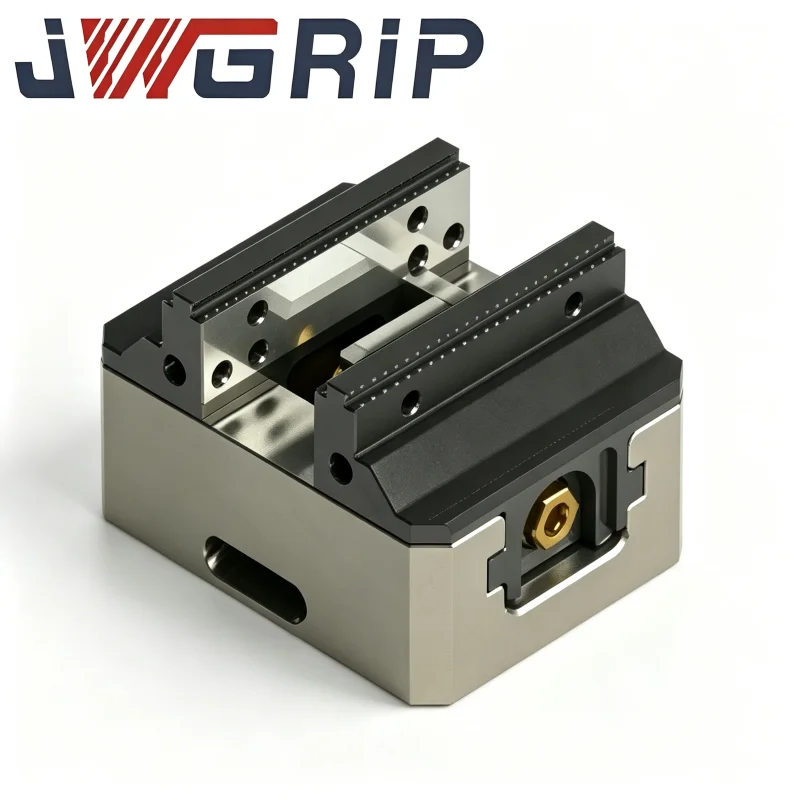
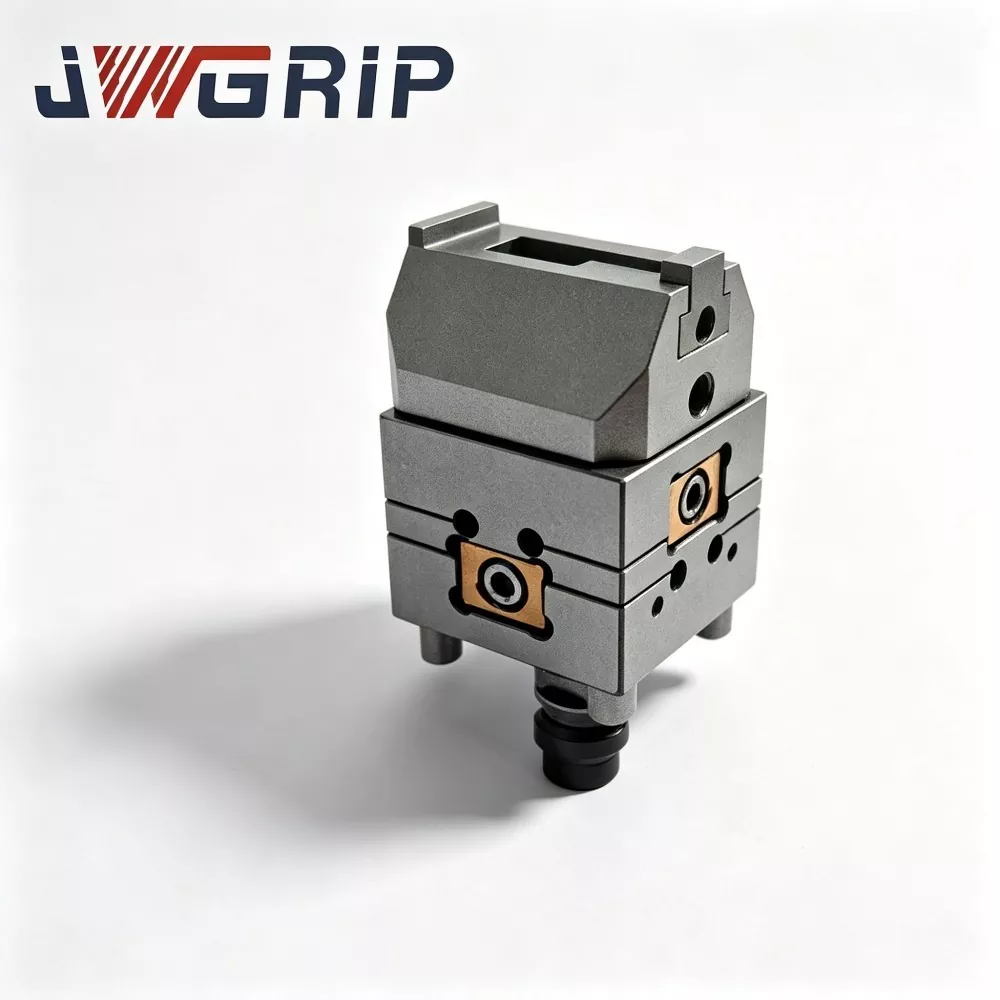
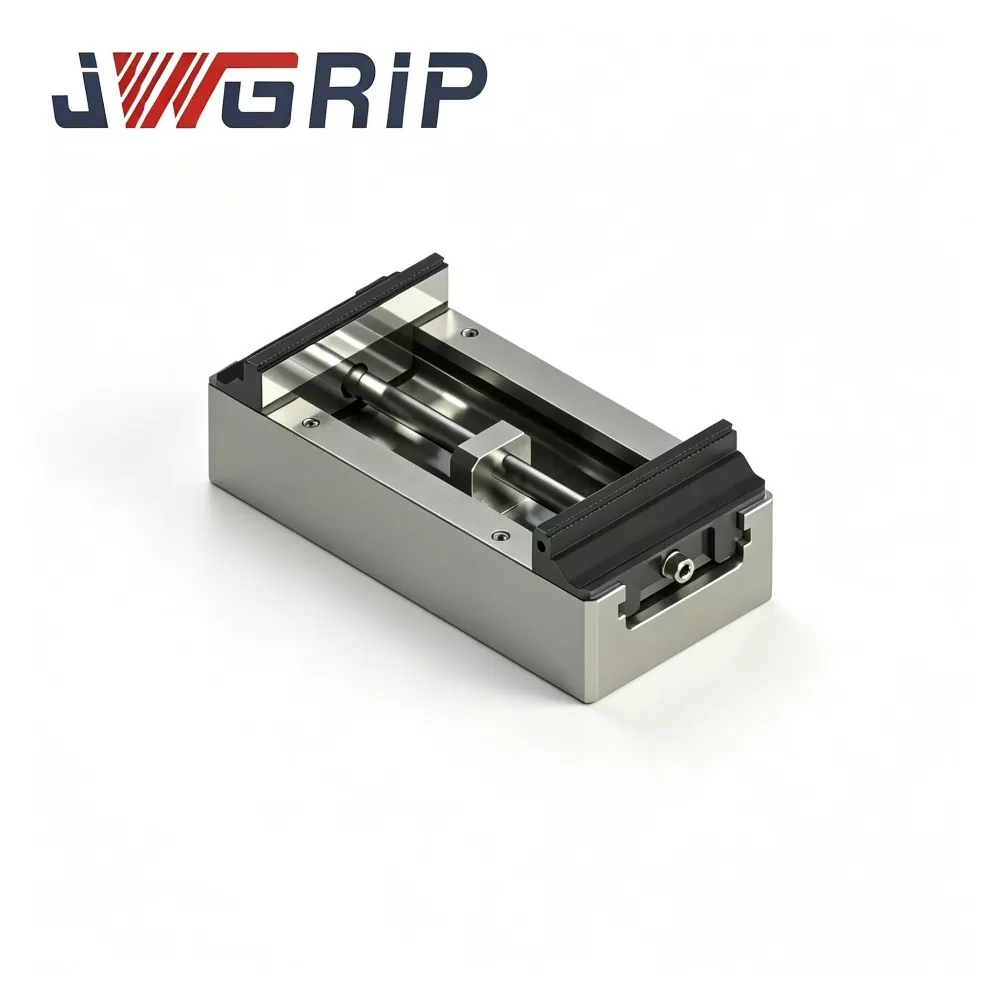
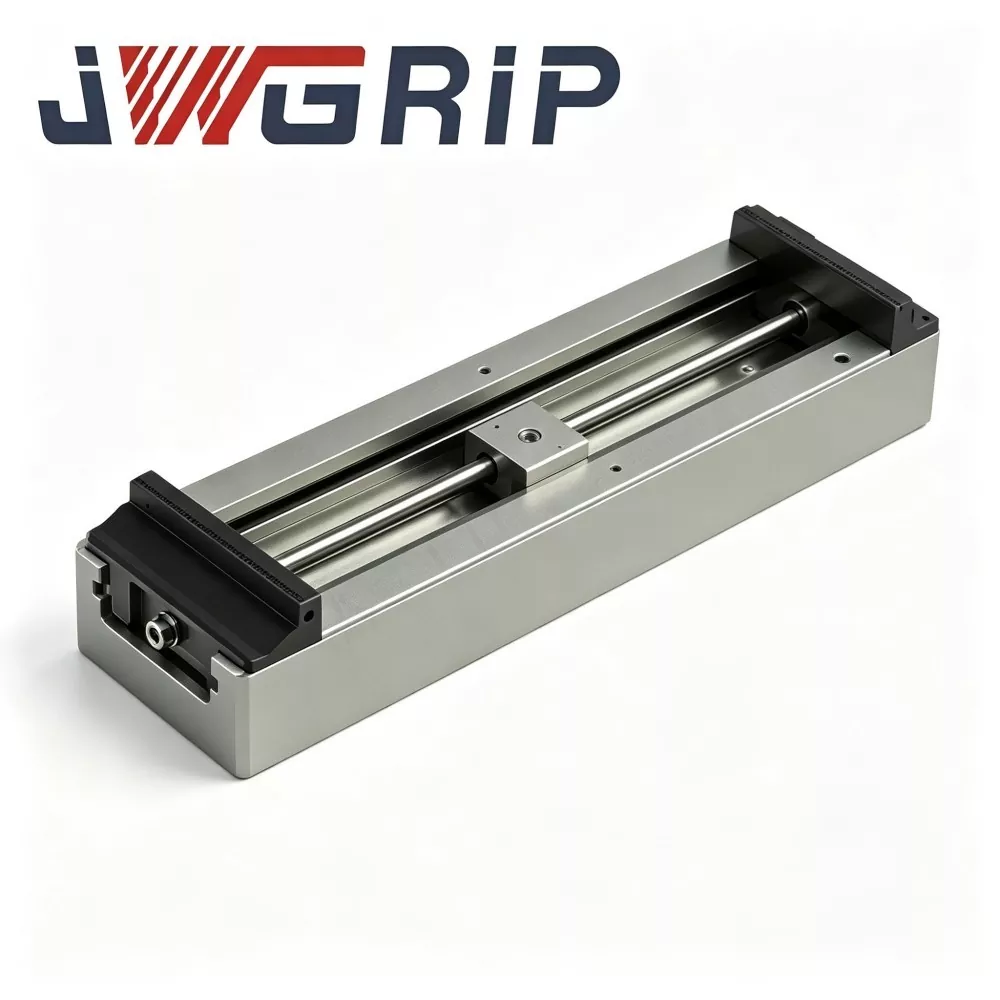
CNC ملنگ کے لیے سخت جبڑوں کے ساتھ درمیانے سائز کی ہیوی ڈیوٹی سیلف سینٹرنگ زیرو پوائنٹ ویز
JWGRIP چین میں CNC ملنگ کے لیے ہارڈ جبڑوں کے ساتھ فیکٹری ڈائریکٹ اور کسٹمائزڈ میڈیم سائز ہیوی ڈیوٹی سیلف سینٹرنگ زیرو پوائنٹ وائز کا پیشہ ور صنعت کار اور سپلائر ہے۔ یہ ایک نئے ڈیزائن کا مربوط زیرو پوائنٹ کلیمپنگ فکسچر ہے جو خاص طور پر ہیوی ڈیوٹی CNC ملنگ پروڈکشن منظرناموں کے لیے تیار کیا گیا ہے۔ یہ اعلیٰ معیار کی درستگی کا ڈھانچہ درمیانے درجے کے ہیوی ڈیوٹی سنکرونس سیلف سینٹرنگ ٹرانسمیشن ڈھانچے اور معیاری زیرو پوائنٹ پوزیشننگ ڈاکنگ یونٹ کو ایک مکمل سنگل ڈیوائس کے طور پر مربوط کرتا ہے، اضافی میچنگ لوازمات یا سائٹ پر بار بار کیلیبریشن کی ضرورت کو ختم کرتا ہے۔
اعلیٰ طاقت والے الائے اسٹیل باڈی اور ہائی ہارڈنیس کونچڈ ہارڈ جبڑے اسمبلی کو اپناتے ہوئے، یہ ہیوی ڈیوٹی سیلف سینٹرنگ زیرو پوائنٹ وائز اعلیٰ کارکردگی، شاندار پائیداری، اعلیٰ کارکردگی اور صارف دوست دیکھ بھال کی خصوصیات رکھتا ہے۔ تمام اہم باڈی اور ٹرانسمیشن پرزوں کو کھردری مشیننگ کے بعد سخت تناؤ سے نجات دلانے کے علاج سے گزرنا پڑتا ہے، جب کہ اہم میٹنگ سطحوں کو درست پیسنے کے ساتھ ختم کیا جاتا ہے تاکہ طویل مدتی بھاری بوجھ والی سائیکلک ملنگ کے دوران مستحکم اور درست سنکرونس سنٹرنگ کارکردگی کو یقینی بنایا جا سکے۔
مکمل طور پر مربوط معیاری زیرو پوائنٹ ڈاکنگ ڈھانچہ کے ساتھ بنایا گیا، ویز آف لائن ورک پیس کی پیشگی ترتیب اور تیز رفتار فکسچر سویپ کو سپورٹ کرتا ہے، جس سے ٹول کی تبدیلی کی کارکردگی اور آلات کے مجموعی استعمال میں بہت بہتری آتی ہے۔ CNC ملنگ کے لیے سخت جبڑوں کے ساتھ درمیانے سائز کا ہیوی ڈیوٹی سیلف سینٹرنگ زیرو پوائنٹ ویز بہترین ساختی سختی اور مضبوط اینٹی ڈیفارمیشن صلاحیت فراہم کرتا ہے، مسلسل کلیمپنگ کے استحکام کو برقرار رکھتا ہے اور بھاری کھردرے ملنگ کے اثر میں بھی پوزیشننگ کی درستگی کو دہراتی ہے۔ مولڈ پرزوں، آٹو پارٹس، ہارڈویئر سٹرکچرل پارٹس اور انجینئرنگ مشینری کے لوازمات کے CNC ملنگ کے عمل کے لیے وسیع پیمانے پر قابل اطلاق، یہ میڈ ان چائنا فکسچر عالمی صنعتی مینوفیکچرنگ کلائنٹس کے لیے قابل اعتماد اور معیاری درست ٹولنگ حل فراہم کرتا ہے۔
عام درد کے مقامات
1. ناکافی کلیمپنگ سختی اور بھاری گھسائی کرنے والی اثر قوت کے تحت ورک پیس کا پھسلنا
2. طویل عرصے تک بھاری بھرکم رف ملنگ کے بعد ریپیٹڈ پوزیشننگ کی درستگی
3. فکسچر سویپ کے دوران وقت گزارنے والا دستی کیلیبریشن
4. بھاری بھرکم رف ملنگ کی وجہ سے جسم کی شکل کی خرابی۔
5. صفر پوائنٹ پوزیشننگ ڈاکنگ کے ساتھ ناقص مقامی مطابقت
حقیقی دنیا کی گھسائی کرنے والی ورکشاپس میں، روایتی درمیانے سائز کے ویزز ہیوی کٹ رف ملنگ کے تحت واضح خرابیاں ظاہر کرتے ہیں:
محدود ساختی سختی مضبوط ملنگ اثر کے تحت جسم میں معمولی بگاڑ کا باعث بنتی ہے، جس سے ورک پیس سلائیڈنگ اور غیر مستحکم جہتی آؤٹ پٹس ہوتے ہیں۔
مربوط زیرو پوائنٹ انٹرفیس کی کمی کے باعث، آپریٹرز فکسچر کی تبدیلی کے دوران دستی الائنمنٹ پر کافی وقت صرف کرتے ہیں اور مشین کی مجموعی کارکردگی کم ہوتی ہے۔
اس JWGRIP ویز کے لیے، مین باڈی اور ٹرانسمیشن پرزے اعلیٰ طاقت والے الائے سٹیل کو اپناتے ہیں اور کھردری مشیننگ کے بعد تناؤ سے نجات پانے والی عمر سے گزرتے ہیں۔ اہم ملن کی سطحیں طویل مدتی بھاری بوجھ کے چکروں کے تحت مستحکم ہم آہنگی کی کارکردگی کو برقرار رکھنے کے لیے عین مطابق ہیں۔ بلٹ میں معیاری زیرو پوائنٹ ڈاکنگ ڈھانچہ آف لائن ورک پیس پری سیٹنگ اور تیز رفتار فکسچر سویپ کو سپورٹ کرتا ہے۔
پین پوائنٹ کا جائزہ
اصل CNC ملنگ پروڈکشن کے اندر، فکسچر کی سختی، مرکز کی درستگی اور صفر پوائنٹ کی مطابقت براہ راست حصے کی پیداوار، مشین کے استعمال اور پیداوار کے چکر کا تعین کرتی ہے۔ سی این سی ملنگ رف ملنگ، نیم فنش ملنگ اور فنش ملنگ کا احاطہ کرتی ہے۔ بھاری کھردری ملنگ زبردست کٹنگ اثر پیدا کرتی ہے اور فکسچر کو مسلسل لوڈ کرتی ہے۔
مارکیٹ میں عام سیلف سینٹرنگ ویز کی عام خامیاں:
1. بھاری کاٹنے کے لیے ساختی طاقت ناکافی
بہت سے عام مقصد کے ویز ہلکے ڈیوٹی کے کاموں کے لیے بنائے گئے ہیں۔ بھاری بھرکم رف ملنگ کے تحت، ویز باڈی مائیکرو ڈیفارمیشن اور بڑھا ہوا ٹرانسمیشن پیئر کلیئرنس ورک پیس مائیکرو سلپ، برداشت سے باہر کے طول و عرض، سطح کے چہچہانے کے نشانات اور یہاں تک کہ مکمل پارٹ سکریپ کا سبب بنتا ہے۔
2.کوئی بلٹ ان زیرو پوائنٹ کوئیک چینج انٹرفیس نہیں۔
ہر فکسچر سویپ کے لیے دستی ڈائل اشارے کی سیدھ اور بار بار ڈیٹم ایڈجسٹمنٹ کی ضرورت ہوتی ہے، جس میں بڑے پیمانے پر غیر کاٹنے کا وقت لگتا ہے۔ ہائی مکس کم والیوم پروڈکشن کے تحت، بار بار تبدیلی ڈیبگنگ لاگت کو بڑھاتی ہے اور FMS لچکدار آٹومیشن لائنوں کے لیے رکاوٹیں پیدا کرتی ہے۔
3. معیاری جبڑوں کی کمزور لباس مزاحمت
کچھ سخت جبڑے پوری طرح سے نہیں بجھے ہیں۔ مسلسل گھسائی کرنے کا اثر جبڑے کے پہننے کو تیز کرتا ہے، ڈیٹم کو مرکز میں بدل دیتا ہے اور جبڑے کو بار بار پیسنے کی دیکھ بھال پر مجبور کرتا ہے۔
4. متحرک ملنگ کے دوران کمپن سے متحرک نقل مکانی
متعدد درمیانے سائز کے ویز صرف جامد کلیمپنگ کے لیے بہتر بنائے جاتے ہیں، متحرک ملنگ فورس سے وائبریشن کو نظر انداز کرتے ہوئے۔ معمولی ورک پیس آفسیٹ فنش ملنگ جیومیٹرک رواداری کی ضروریات کو پورا کرنا ناممکن بنا دیتا ہے۔
5. ورکشاپ کے آلودگیوں کے خلاف کمزور سگ ماہی
سادہ سیلنگ ملنگ چپس اور کولنٹ کو اندرونی ٹرانسمیشن اسمبلیوں پر حملہ کرنے، اجزاء کے لباس کو تیز کرنے اور فکسچر سروس کی زندگی کو مختصر کرنے کی اجازت دیتی ہے۔ زیرو پوائنٹ ڈاکنگ کے لیے اضافی اڈاپٹر پلیٹوں کی ضرورت ہوتی ہے، اسمبلی میں اسٹیک شدہ غلطیوں کو متعارف کرانے اور دوبارہ پوزیشننگ کی درستگی کو نقصان پہنچانے کے لیے۔
6. سنگل کنڈیشن پر مبنی فکسچر ڈیزائن
CNC ملنگ کے لیے JWGRIP میڈیم سائز ہیوی ڈیوٹی سیلف سینٹرنگ زیرو پوائنٹ ویز کے ساتھ ہارڈ جبڑوں کے لیے اوپر دی گئی رکاوٹوں کو حل کرنے کے لیے مقصد کے لیے موزوں ہے۔ تقویت یافتہ ہیوی ڈیوٹی ویز باڈی متحرک گھسائی کرنے والے اثرات کے خلاف مزاحمت کرتی ہے۔ مکمل طور پر بجھے ہوئے سخت جبڑے کے سیٹ کسی نہ کسی طرح ملنگ کے لیے بہترین لباس مزاحمت فراہم کرتے ہیں۔ معیاری صفر پوائنٹ انٹرفیس تیزی سے فکسچر سویپ کا احساس کرتے ہیں۔ قطعی طور پر کنٹرول شدہ اندرونی ٹرانسمیشن کلیئرنس رف ملنگ کی سختی اور فنش ملنگ سینٹرنگ کی درستگی کو متوازن کرتی ہے۔ مکمل طور پر بند سگ ماہی چپ اور کولنٹ کے کٹاؤ کو روکتی ہے۔ درمیانے سائز کا طول و عرض مشینی کوریج اور ٹیبل ماؤنٹ فٹ پرنٹ کو متوازن کرتا ہے۔ یہ زیادہ تر عمودی CNC مشینی مراکز اور مولڈ، آٹو پارٹ، ہارڈ ویئر اور انجینئرنگ اجزاء کی پروسیسنگ کے لیے ملنگ مشینوں میں فٹ بیٹھتا ہے۔
اجزاء کی ترکیب
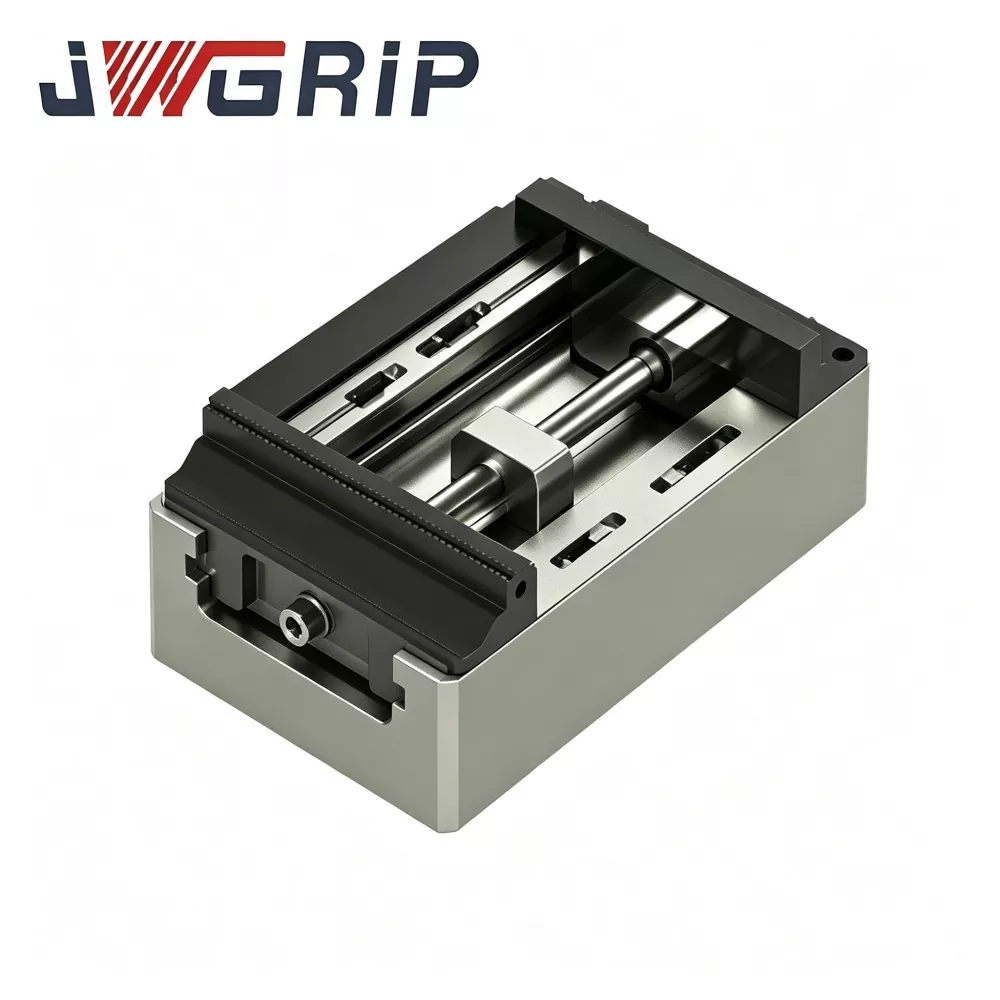
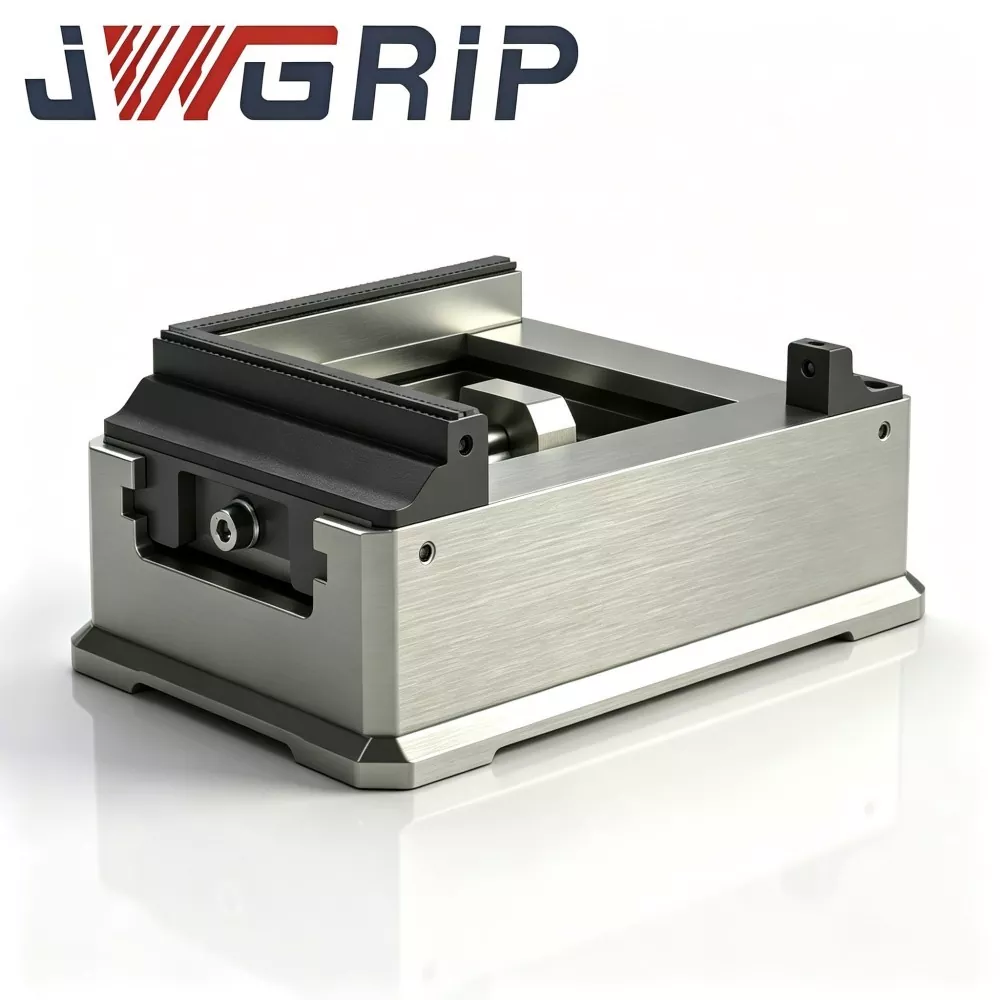
JWGRIP میڈیم سائز ہیوی ڈیوٹی سیلف سینٹرنگ زیرو پوائنٹ وائز چھ بنیادی فنکشنل ماڈیولز پر مشتمل ہے:
اعلی طاقت کا جعلی تناؤ سے نجات دلانے والا جسم
ہیوی ڈیوٹی ہم وقت ساز ریک اور پنین ٹرانسمیشن ماڈیول
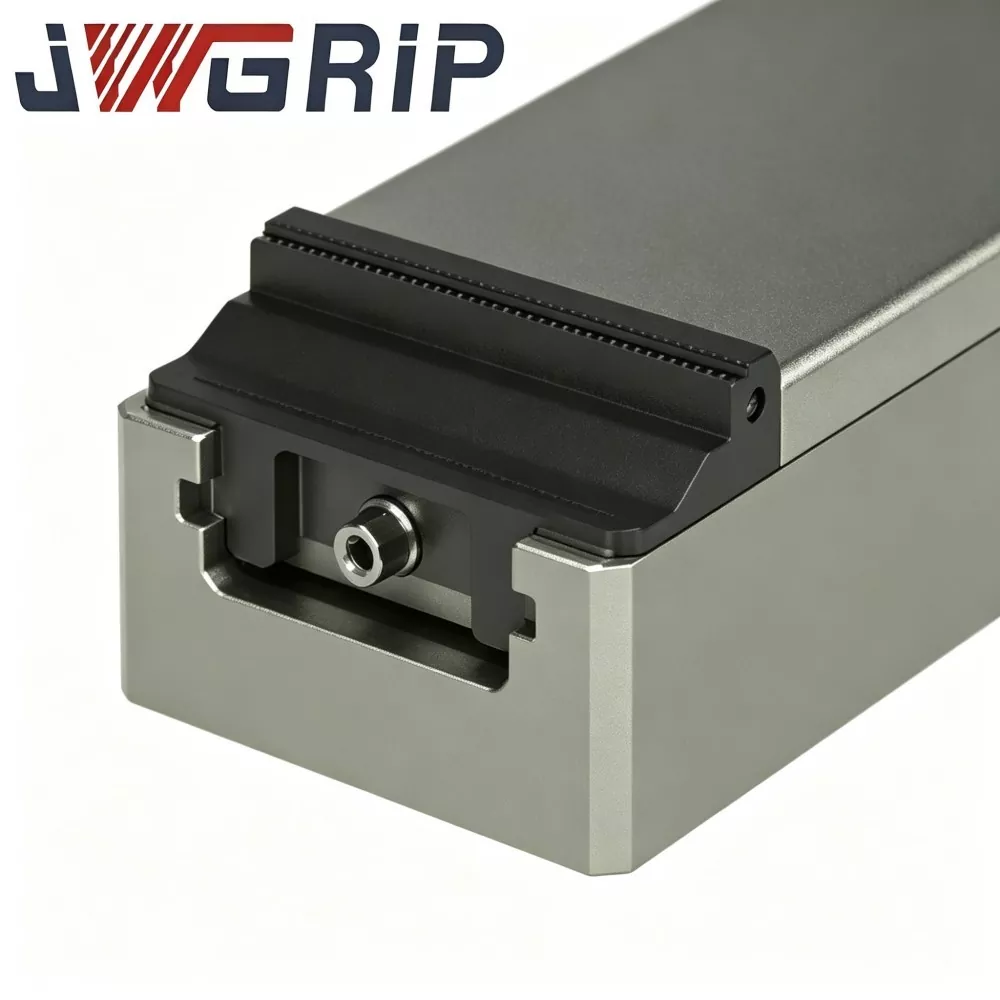
بدلنے کے قابل سخت جبڑے کو بجھا دیا گیا۔
وقف صفر پوائنٹ پوزیشننگ بڑھتے ہوئے بیس
مکمل طور پر بند چپ پروف اور کولنٹ مزاحم سگ ماہی اسمبلی
لاکنگ ٹارک فائن ٹیوننگ میکانزم
ویز باڈی کو اعلیٰ طاقت والے الائے اسٹیل کے ساتھ مکمل طور پر جعل سازی کی جاتی ہے اور اس پر ملٹی پاس تناؤ سے نجات دلانے والے علاج کے ساتھ عمل کیا جاتا ہے تاکہ جعل سازی اور مشینی حوصلہ افزائی بقایا تناؤ کو ختم کیا جاسکے۔ یہ بھاری بھرکم رف ملنگ کے دوران متحرک بوجھ کو برداشت کرتا ہے اور جسم کی خرابی سے بچاتا ہے۔
ہیوی ڈیوٹی سنکرونس ٹرانسمیشن پرزے مضبوطی سے کنٹرول شدہ کلیئرنس کے ساتھ جوڑی کی درستگی سے گزرتے ہیں، جو دو سخت جبڑوں کے لیے بالکل مطابقت پذیر اوپننگ بند ہونے والی حرکت کو یقینی بناتے ہیں۔
سخت جبڑے اعلی سختی والے مرکب سٹیل سے بنے ہیں، مکمل طور پر بجھائے گئے اور درست زمین پر، ہیوی ڈیوٹی رف ملنگ کے لیے پہننے کے خلاف مزاحمت اور اثرات کے خلاف مزاحمت فراہم کرتے ہیں۔ سخت جبڑے علیحدہ علیحدہ اسپیئر پارٹس ہیں۔ پہنے ہوئے جبڑوں کو پوری ویز یونٹ کو تبدیل کیے بغیر الگ سے تبدیل کیا جاسکتا ہے۔
مکمل طور پر بند مہر بند کیویٹیز ملنگ چپس، کولنٹ اور دھاتی دھول کو اندرونی ٹرانسمیشن اسمبلیوں پر حملہ کرنے سے روکتی ہیں، جو بہت زیادہ آلودہ ہائی چپ ملنگ شاپ کے ماحول کو اپناتے ہیں۔
بیس پہلے سے مشینی معیاری صفر پوائنٹ پوزیشننگ انٹرفیس کے ساتھ آتا ہے، جو بغیر کسی اضافی اڈاپٹر پلیٹوں کے مرکزی دھارے کے زیرو پوائنٹ سسٹم کے ساتھ براہ راست مطابقت رکھتا ہے۔
کام کرنے کے طریقہ کار
1. سیلف سینٹرنگ کلیمپنگ میکانزم
اندرونی ہیوی ڈیوٹی سنکرونس ٹرانسمیشن سڈول حرکت کے لیے بائیں دائیں سخت جبڑوں کو چلاتی ہے۔ ورک پیسز ڈائل انڈیکیٹر سیٹ اپ کو ختم کرتے ہوئے دستی ٹھیک سیدھ کے بغیر خودکار سینٹرنگ کا احساس کرتے ہیں۔ ایک بار کلیمپ کرنے کے بعد، ورک پیس سینٹر کو بند کر دیا جاتا ہے تاکہ انسان کی وجہ سے پوزیشننگ کی خرابیوں کو دور کیا جا سکے۔ زیادہ سختی والے سخت جبڑے ملنگ اثر قوت کے خلاف مزاحمت کرنے کے لیے کافی کلیمپنگ رگڑ فراہم کرتے ہیں۔ ورک پیس کی پوزیشن رف ملنگ، سیمی فنش ملنگ اور فنش ملنگ میں مستحکم رہتی ہے اور ملڈ سطحوں کے لیے مستقل جہتی معیار کی ضمانت دیتی ہے۔
2. زیرو پوائنٹ پوزیشننگ لنکیج میکانزم
ویز بیس مرکزی دھارے کے زیرو پوائنٹ سسٹم کے جہتی معیارات کی پیروی کرتا ہے اور اسے تیزی سے فکسچر کو اتارنے اور بڑھنے کے لیے براہ راست زیرو پوائنٹ بیس پلیٹوں پر لگایا جا سکتا ہے۔ مستحکم ڈیٹم درستگی کو انسٹال کرنے کے بعد برقرار رکھا جاتا ہے۔ ورک پیس یا مکمل فکسچر سویپ کے لیے بار بار ڈیٹم کیلیبریشن کی ضرورت نہیں ہے، جس سے سیٹ اپ کے اوقات بہت کم ہوتے ہیں۔ یہ ڈیزائن FMS لچکدار مینوفیکچرنگ لائنوں کے ساتھ کنکشن کو سپورٹ کرتا ہے اور روبوٹ لوڈنگ-ان لوڈنگ کے ساتھ تعاون کرتا ہے تاکہ ملٹی ویرینٹ حصوں کے لیے بغیر توجہ کے مسلسل CNC ملنگ حاصل کی جا سکے۔
بنیادی طاقتیں
1. متحرک گھسائی کرنے والے اثرات کے خلاف درمیانے سائز کی ہیوی ڈیوٹی تعمیر
جعلی تناؤ سے نجات پانے والی ویز باڈی کے علاوہ مضبوط ہیوی ڈیوٹی ٹرانسمیشن اسمبلی بھاری رف ملنگ کاٹنے والی قوت کے خلاف مزاحمت کرتی ہے۔ گھسائی کے دوران ویز جسم کی خرابی اور ٹرانسمیشن گیپ کو بڑھانا دبا دیا جاتا ہے۔ ایک سنگل ویز ہیوی کٹ رف ملنگ اور ہائی پریزین فنش ملنگ دونوں کو سپورٹ کرتا ہے اور ورکشاپ فکسچر انوینٹری پریشر کو کم کرتا ہے۔
2. اعلی لباس اور اثر مزاحمت کے لیے مکمل طور پر بجھا ہوا تبدیل کرنے کے قابل سخت جبڑے
سخت جبڑے مکمل بجھانے-سخت اور درست پیسنے حاصل کرتے ہیں۔ طویل مدتی ملنگ کے تحت پہننے کی کم شرح بار بار دوبارہ پیسنے کی بحالی کے کام کو کم کرتی ہے۔ آزاد بدلنے کے قابل سخت جبڑے طویل مدتی دیکھ بھال کے اخراجات کو کم کرتے ہیں۔
3. تیز رفتار فکسچر تبدیلی کے لیے معیاری صفر پوائنٹ انٹرفیس
بیس براہ راست مین اسٹریم کے زیرو پوائنٹ پوزیشننگ سسٹمز سے میل کھاتا ہے بغیر کسٹم اڈاپٹر پلیٹوں کے۔ فکسچر کو جدا کرنے والی اسمبلی کو بہت تیز کریں، وقت گزارنے والے ڈائل انڈیکیٹر کی سیدھ کو ہٹائیں اور FMS خودکار پروڈکشن لائنوں کے لیے CNC ملنگ مشین کے استعمال کی شرح کو بہتر بنائیں۔
4. اعلی صحت سے متعلق مطابقت پذیر سیلف سینٹرنگ ٹرانسمیشن ملنگ کے طول و عرض کو مستحکم کرتی ہے
پیئر گراؤنڈ سنکرونس ٹرانسمیشن سخت کلیئرنس کنٹرول رکھتا ہے۔ دوہری سخت جبڑے ہم آہنگی سے حرکت کرتے ہیں۔ سنٹرنگ ڈیٹم کلیمپنگ کے بعد مستحکم رہتا ہے اور رف ملنگ اور فنش ملنگ کے دوران ورک پیس کے پھسلنے سے روکتا ہے، اہل ہندسی رواداری کو یقینی بناتا ہے۔
5. مکمل انکلوژر سیلنگ فکسچر سروس لائف کو بڑھا دیتی ہے۔
CNC ملنگ بڑے پیمانے پر چپس اور کولنٹ تیار کرتی ہے۔ مہر بند گہاوں کو جام اور درستگی سے بچنے کے لیے ٹرانسمیشن چیمبرز سے دور آلودگیوں کو الگ کر دیا جاتا ہے۔ پائیدار اور برقرار رکھنے میں آسان ڈیزائن فیکٹری OPEX کو کم کرتا ہے۔
6. آپٹمائزڈ فوٹ پرنٹ زیادہ تر عمودی CNC ورک ٹیبل پر فٹ بیٹھتا ہے۔
درمیانے سائز کا کمپیکٹ ہیوی ڈیوٹی لے آؤٹ ضرورت سے زیادہ میز کی جگہ پر قبضہ نہیں کرتا ہے۔ زیادہ تر عمودی مشینی مراکز، CNC کی گھسائی کرنے والی مشینوں اور روٹری ملنگ کے کاموں کے لیے 4-axis روٹری ٹیبل کے ساتھ ہم آہنگ۔
7. لچکدار کسٹم ترمیم کے ساتھ فیکٹری سے براہ راست فراہمی
ایک ماخذ کارخانہ دار کے طور پر، JWGRIP کسٹمر مشین کے ماڈلز اور جزوی خصوصیات کے مطابق ساختی تخصیص فراہم کرتا ہے: کلیمپنگ اسٹروک ایڈجسٹمنٹ، بیس ماؤنٹنگ ہول میں ترمیم، اسپیشل پروفائل جبڑے کی کسٹم بلڈنگ، مختلف مینوفیکچررز کے لیے ذاتی نوعیت کے CNC ملنگ کے عمل کی ضروریات کو پورا کرنا۔
ملٹی سیکٹر ایپلیکیشن کے منظرنامے۔
1.مولڈ انڈسٹری CNC کی گھسائی کرنے والی
مولڈ انسرٹس اور مولڈ کور کے لیے رف ملنگ، نیم فنش ملنگ اور فنش ملنگ۔ ہیوی ڈیوٹی ڈھانچہ ملنگ اثر کو برداشت کرتا ہے جبکہ زیرو پوائنٹ ڈاکنگ مولڈ کی تبدیلی کو تیز کرتا ہے اور مولڈ لیڈ ٹائم کو کم کرتا ہے۔
2. آٹوموٹو پارٹ کی گھسائی کرنے والی پیداوار
آٹو ہارڈویئر ساختی اجزاء، کاسٹ آئرن بریکٹ اور اعلی طاقت والے ایلومینیم الائے پارٹس کے لیے CNC ملنگ۔ بڑے پیمانے پر تیار کردہ آٹوموٹو اجزاء کے لیے جہتی مستقل مزاجی کی ضمانت دیتا ہے۔
3. انجینئرنگ مشینری آلات پروسیسنگ
دھاتی ساختی حصوں اور تعمیراتی مشینری کے کاسٹ آئرن لوازمات کے لیے گھسائی کرنا۔ ہیوی ڈیوٹی کلیمپنگ اعلی مواد کو ہٹانے والی کھردری ملنگ کے حالات میں فٹ بیٹھتی ہے۔
4. جنرل ہارڈ ویئر مکینیکل پارٹ ملنگ
درمیانے بیچ کے اسٹیل اور کاسٹ آئرن ہارڈ ویئر کے پرزوں کے لیے CNC ملنگ، کلیمپنگ کی سختی اور مشینی درستگی کو متوازن کرنا۔
5.3C ہارڈویئر میٹل کمپوننٹ مشیننگ
اعلی طاقت ایلومینیم کھوٹ ساختی ورک پیس کے لیے گھسائی کرنا۔ مستحکم مرکز کی درستگی سخت جہتی رواداری کو محفوظ بناتی ہے۔
6.FMS لچکدار CNC کی گھسائی کرنے والی خودکار لائنیں۔
جدید سمارٹ مینوفیکچرنگ ورکشاپس کے لیے بغیر توجہ کے مسلسل ملنگ کا احساس کرنے کے لیے روبوٹ لوڈنگ-ان لوڈنگ اور ملٹی فکسچر روٹیشن کے ساتھ مل کر کام کریں۔
انسٹالیشن گائیڈ
1. تنصیب سے پہلے، CNC-ملنگ-مشین ٹیبل پر چڑھنے والی سطح اور ویز-بیس رابطے کی سطح کو مکمل طور پر صاف کریں۔ دھاتی چپس، کولنٹ کی باقیات اور تیل کے داغوں کو ہٹا دیں۔ ملن کی سطحوں پر غیر ملکی ملبہ فکسچر کو جھکائے گا اور براہ راست ملنگ کے جہتی انحراف کا سبب بنے گا۔
2. پن سوراخ کی سیدھ کے ساتھ میز پر ویز رکھیں۔ مشین مینوئل سے ٹارک ویلیوز کے بعد فکسنگ بولٹس کو سخت کریں۔ بغیر ہلائے مکمل لاکنگ کی تصدیق کریں اور رسمی CNC ملنگ شروع کرنے سے پہلے ڈیٹم کی تصدیق مکمل کریں۔
3. سخت جبڑوں کے درمیانی زون میں ورک پیس کی پوزیشن؛ ٹھیک دستی سیدھ کی ضرورت نہیں ہے. سنکرونس سینٹرنگ اور کلیمپنگ کے لیے لاکنگ میکانزم کو فعال کریں۔ ورک پیس مواد اور گھسائی کرنے کے عمل کی بنیاد پر کلیمپنگ فورس کو ایڈجسٹ کریں:
کاٹنے کے اثرات کے خلاف مزاحمت کرنے کے لیے رف ملنگ کے لیے زیادہ کلیمپنگ فورس لگائیں۔
ورک پیس کے اخراج کی خرابی سے بچنے کے لیے فنش ملنگ کے لیے اعتدال پسند کلیمپنگ فورس لگائیں۔
4. ٹرائل کٹ کی توثیق کو انجام دیں: دستی طور پر تصدیق کریں کہ کلیمپنگ کے بعد کسی بھی ورک پیس کے ڈھیلے نہیں ہوئے۔ گھسائی کرنے والی حالتوں کی تقلید کرتے ہوئے مشین بیکار سائیکل چلائیں۔ باضابطہ ملنگ پروگرام صرف اس وقت شروع کریں جب صفر نقل مکانی یا کمپن کا مشاہدہ کیا جائے۔
5. زیرو پوائنٹ پوزیشننگ بیس پلیٹ کے ساتھ کمیشننگ: فکسچر ریپیٹ پوزیشننگ کارکردگی کو یقینی بنانے کے لیے لوکٹنگ پن الائنمنٹ درستگی کیلیبریٹ کریں۔ روبوٹ سے مربوط آٹومیشن پروجیکٹس کے لیے، مکینیکل تصادم کو پہنچنے والے نقصان کو روکنے کے لیے روبوٹ گریب سینٹر کو وائس سینٹرنگ سینٹر سے میچ کریں۔
دیکھ بھال کی چیک لسٹ
1.ہر شفٹ کے بعد سخت جبڑے کی کلیمپنگ سطحوں کو صاف کریں۔ دھاتی چپس اور کٹائی کی باقیات کو ہٹا دیں تاکہ آلودگیوں کی وجہ سے کلیمپنگ آفسیٹ کو روکا جا سکے۔
2. جبڑے کی حرکت کو ہموار رکھنے اور طویل مدتی گھسائی کرنے والے اثرات کے بوجھ کی وجہ سے ٹرانسمیشن گیپ کی توسیع کو روکنے کے لیے، ہر دو ہفتے بعد اندرونی سنکرونس ٹرانسمیشن اسمبلی کو خصوصی مقصد والی چکنائی کے ساتھ چکنا کریں۔
3. سخت جبڑوں کے خلاف پرتشدد دستک دینے سے گریز کریں۔ پہنے ہوئے سخت جبڑے مرمت کے لیے گراؤنڈ ہو سکتے ہیں۔ بھاری نقصان پہنچنے والے سخت جبڑوں کو مکمل ویز کو تبدیل کرنے کے بجائے الگ سے تبدیل کیا جائے گا۔
4. ویز بیس کی بڑھتی ہوئی سطحوں کو تصادم اور سکریچ سے بچائیں۔ بڑھتے ہوئے ڈیٹم کی درستگی کو برقرار رکھنے کے لیے طویل مدتی بیکار اسٹوریج کے دوران زنگ مخالف علاج کا اطلاق کریں۔
5. کبھی بھی اوور اسٹروک یا اوور لوڈ کلیمپنگ اسٹیٹس کے تحت کام نہ کریں، تاکہ ڈائنامک ملنگ اثر کے تحت ٹرانسمیشن کے اجزاء کو خراب ہونے والے نقصان سے بچایا جا سکے۔
غلطی کی تشخیص اور انسدادی اقدامات
غلطی 1: ملنگ کے بعد ورک پیس کے جہتی انحراف اور سطح کے چہچہانے کے نشانات
وجوہات: ناکافی کلیمپنگ فورس؛ ناکافی ٹرانسمیشن چکنا؛ ڈھیلے بیس بولٹ؛ سخت جبڑے کا لباس
حل: کلیمپنگ فورس کو اعتدال سے بڑھائیں۔ ٹرانسمیشن حصوں کو چکنا؛ بیس فکسنگ بولٹ کو دوبارہ سخت کریں؛ گھسے ہوئے سخت جبڑوں کو پیسنا یا تبدیل کرنا۔
غلطی 2: بھاری رف ملنگ کے دوران ورک پیس سلپ اور آفسیٹ
وجوہات: ناکافی تالا لگا ٹارک؛ دھاتی چپس سخت جبڑے کی سطحوں پر پھنس گئے؛ ضرورت سے زیادہ ٹرانسمیشن کلیئرنس
حل: لاکنگ ٹارک میں اضافہ۔ سخت جبڑے کے کلیمپنگ چہروں کو مکمل طور پر صاف کریں۔ سنکرونس موومنٹ کی درستگی کو بحال کرنے کے لیے ٹرانسمیشن میکانزم کی کلیئرنس کو ایڈجسٹ کریں۔
فالٹ 3: جبڑے کی حرکت جمنا اور جبڑے کی گھسائی کرنے والے بوجھ کے نیچے منتقل ہونا
وجوہات: چپس اور کولنٹ مہر بند گہاوں میں گھس جاتے ہیں۔ ناکافی چکنائی کی فراہمی؛ ٹرانسمیشن جزو پہننا
حل: اندرونی آلودگیوں کو صاف کریں۔ وقتا فوقتا چکنا چکنائی کو بھرنا؛ بھاری پہنے ہوئے اجزاء کا معائنہ کریں اور تبدیل کریں۔
غلطی 4: زیرو پوائنٹ ڈس اسمبلی کے بعد دوبارہ پوزیشننگ کی درستگی میں کمی
وجوہات: صفر پوائنٹ رابطہ سطحوں پر چپس؛ locating-pin پہن؛ ناکافی ویز بیس سخت کرنے والا ٹارک
حل: اچھی طرح صاف پوزیشننگ ملن سطحوں؛ لوکٹنگ پن پہننے کی حالت کا معائنہ کریں؛ معیاری ٹارک کے ساتھ بیس بولٹس کو دوبارہ سخت کریں۔
پیکجنگ اور شپمنٹ کا انتظام
① معیاری ماڈلز کو تیزی سے بیرون ملک آرڈر بھیجنے کے لیے ذخیرہ کیا جاتا ہے۔
② ہر یونٹ ڈیلیوری سے پہلے مکمل آئٹم کی درستگی کے معائنے سے گزرتا ہے، جس میں صحت سے متعلق ٹیسٹ رپورٹس اور زنگ مخالف سطح کے علاج کے ساتھ فراہم کیا جاتا ہے۔
③ سنگل یونٹ آرڈر: پرل کاٹن ریپنگ کے علاوہ ہیوی ڈیوٹی کارٹن۔
④ بلک ایکسپورٹ آرڈرز: پارٹیشن پیڈنگ کے ساتھ موٹی جھٹکا مزاحم ٹھوس لکڑی کے کریٹس، سمندری مال بردار تصادم کے نقصان سے درست سطحوں کی حفاظت کرتے ہیں۔
⑤ OEM برانڈنگ اور حسب ضرورت ترمیم شدہ آرڈرز گفت و شنید کے لیڈ ٹائم کی پیروی کرتے ہیں۔ تفصیلات کے دستاویزات اور معائنہ کی رپورٹیں ہر پیکج کے اندر بند ہیں۔
فروخت کے بعد سپورٹ سروسز
1. انسٹالیشن، کمیشننگ اور آن سائٹ فالٹ ٹربل شوٹنگ کے لیے ریموٹ آن لائن تکنیکی رہنمائی۔
2. ہر آرڈر کے لیے فراہم کردہ آپریشن مینٹیننس کی مکمل دستاویزات۔
3. غیر معیاری اسٹروک، جبڑے اور بنیادی ڈھانچے میں ترمیم کے لیے کسٹم پروجیکٹ تکنیکی مشاورت۔
4. پہننے کے قابل اسپیئر پارٹس بشمول سخت جبڑے کو سائٹ پر متبادل کے لیے الگ سے خریدا جا سکتا ہے۔
حصولی کے انتخاب کا حوالہ
CNC ملنگ کے لیے ہارڈ جبڑوں کے ساتھ JWGRIP میڈیم سائز ہیوی ڈیوٹی سیلف سینٹرنگ زیرو پوائنٹ ویز کی بنیادی قیمت درمیانے سائز کی ہیوی ڈیوٹی اینٹی ملنگ-امپیکٹ کنسٹرکشن، پہننے سے بچنے والے بجھانے والے ہارڈ جبڑے، معیاری صفر پوائنٹ فاسٹ سویپ کی صلاحیت، دوہری ملنگ کے لیے ہائی ڈیوٹی ملنگ کی صلاحیت اور ڈبل ملنگ کے لیے ہائی ڈیوٹی ہے۔ سینٹرنگ ریپیٹ درستگی۔
یہ CNC کی گھسائی کرنے والی رکاوٹوں کو حل کرتا ہے جیسے ہیوی کٹ پروسیسنگ چیلنجز، کم فکسچر چینج اوور کارکردگی اور مشکل زیرو پوائنٹ ڈاکنگ۔
انتخاب کی یاددہانی:
1. زیادہ سے زیادہ ورک پیس کے طول و عرض کے ساتھ کلیمپنگ اسٹروک سے میچ کریں۔
2. اسٹیل، کاسٹ آئرن اور اعلیٰ طاقت والے مصر دات والی ورک پیس کے لیے سخت جبڑے کی ترتیب تجویز کی جاتی ہے۔
3. اسٹینڈرڈ ان اسٹاک ورژنز تیز ڈیلیوری کی ضمانت دیتے ہیں۔
4. خصوصی CNC مشینوں اور اسپیشل پارٹ پروسیس کی ضروریات کے لیے ہماری حسب ضرورت حل سروس پر جائیں۔
JWGRIP سے براہ راست فیکٹری، پائیدار اور برقرار رکھنے میں آسان۔ CNC ملنگ ورکشاپس اور FMS خودکار لائنوں کی فکسچر اپ گریڈ پروکیورمنٹ کے لیے مثالی۔ مینوفیکچررز کو حصہ کی پیداوار بڑھانے اور CNC-ملنگ مشین کے تھرو پٹ کو زیادہ سے زیادہ کرنے میں مدد کرتا ہے۔
اکثر پوچھے گئے سوالات
Q1: کیا یہ ویز 4 محور روٹری ٹیبل کے ساتھ تعاون کر سکتا ہے؟
A: ہاں۔ اس کی بنیاد 4 محور روٹری ٹیبلز کے بڑھتے ہوئے معیارات پر پورا اترتی ہے اور روٹری ملنگ پروسیسنگ کو سپورٹ کرتی ہے۔ سخت جبڑے روٹری ملنگ آپریشنز کے دوران پیدا ہونے والے کاٹنے والے اثرات کے خلاف مزاحمت کرتے ہیں۔
Q2: سخت جبڑے پہننے کے بعد کیا مجھے پوری وائس کو تبدیل کرنے کی ضرورت ہے؟
A: نہیں، سخت جبڑے آزادانہ طور پر تبدیل کیے جانے والے اسپیئر پارٹس ہیں، جو طویل مدتی دیکھ بھال کے اخراجات کو بہت کم کرتے ہیں۔
Q3: کیا یہ درمیانے درجے کے ہیوی ڈیوٹی ویز میز کی بہت زیادہ جگہ پر قبضہ کرے گا؟
A: نہیں، یہ درمیانے سائز کے کمپیکٹ ہیوی ڈیوٹی لے آؤٹ کو اپناتا ہے۔ یہ زیادہ تر عمودی CNC مشینی مراکز کے ورک ٹیبل پر فٹ بیٹھتا ہے جبکہ مضبوط کلیمپنگ کی صلاحیت کو برقرار رکھتا ہے۔
Q4: کیا درمیانے سائز کا ہیوی ڈیوٹی سیلف سینٹرنگ زیرو پوائنٹ وائز سخت جبڑے کے ساتھ CNC ملنگ صارفین کے موجودہ زیرو پوائنٹ پوزیشننگ سسٹمز کے ساتھ مطابقت رکھتا ہے؟
A: معیاری ورژن مرکزی دھارے کے زیرو پوائنٹ پوزیشننگ بیس پر فٹ بیٹھتا ہے۔ اپنی مرضی کے مطابق ترمیم کی خدمت خصوصی اسپیک زیرو پوائنٹ پلیٹوں کے لیے دستیاب ہے۔
Q5: کیا کوئی ویز رف ملنگ اور فنش ملنگ دونوں کو سنبھال سکتا ہے؟
A: ہاں۔ ہیوی ڈیوٹی ویز باڈی اور مضبوط ٹرانسمیشن ڈھانچہ کسی نہ کسی طرح کی گھسائی کرنے والے کاٹنے کے اثرات کو برداشت کرتا ہے۔ اس کی سینٹرنگ ریپیٹ درستگی فنش ملنگ رواداری کی ضروریات کو پورا کرتی ہے۔ ایک ویز رف ملنگ، نیم فنش ملنگ اور فنش ملنگ ورک فلو کو مکمل کرتا ہے۔
انکوائری بھیجیں۔
رابطہ کی معلومات
-
پتہ
نمبر 44، ڈیننگ انٹرپرینیورشپ روڈ، ہیومن ٹاؤن، ڈونگ گوان سٹی، گوانگ ڈونگ صوبہ، چین
-
ٹیلی فون
-
ای میل
JWGRIP کو انکوائری بھیجنے میں خوش آمدید۔ ہماری پیشہ ورانہ تکنیکی اور سیلز ٹیم مفت فکسچر کا انتخاب، اپنی مرضی کے مطابق حل ڈیزائن اور درست کوٹیشن فراہم کرے گی۔

خبروں کی سفارشات