تمل
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

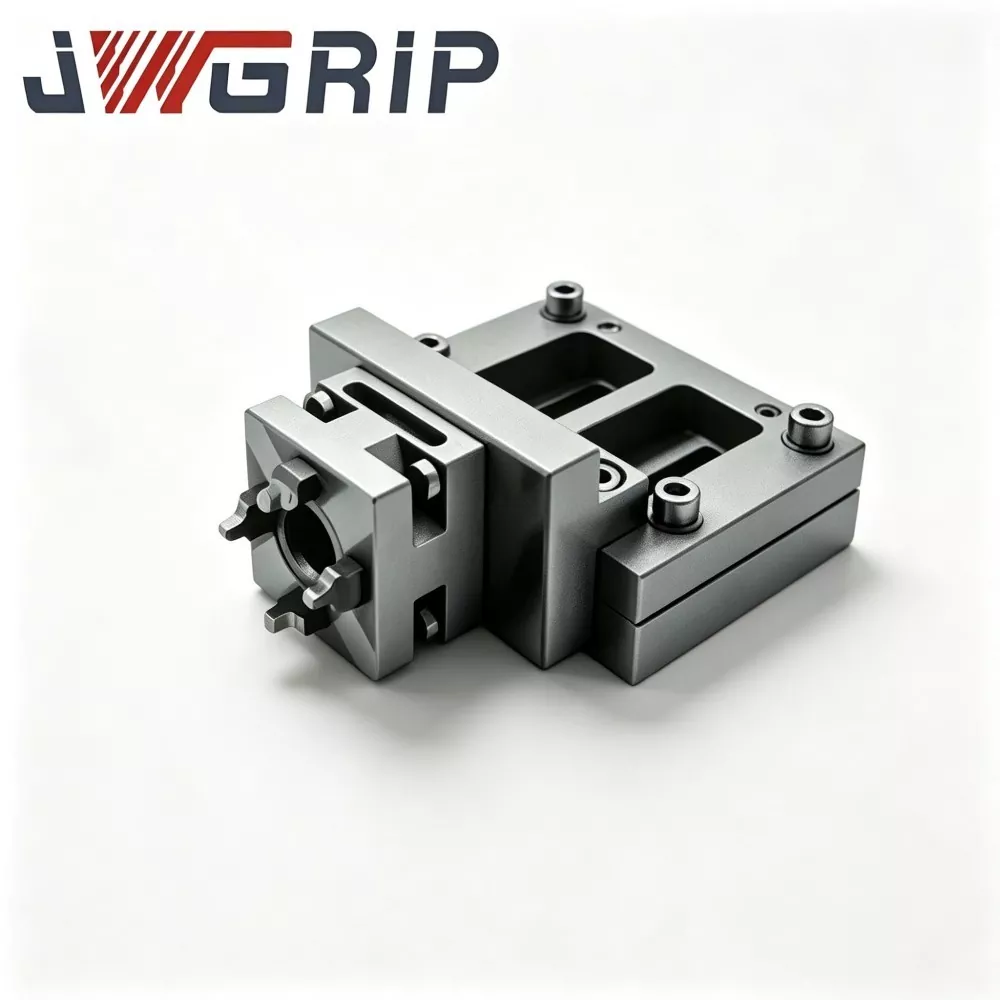
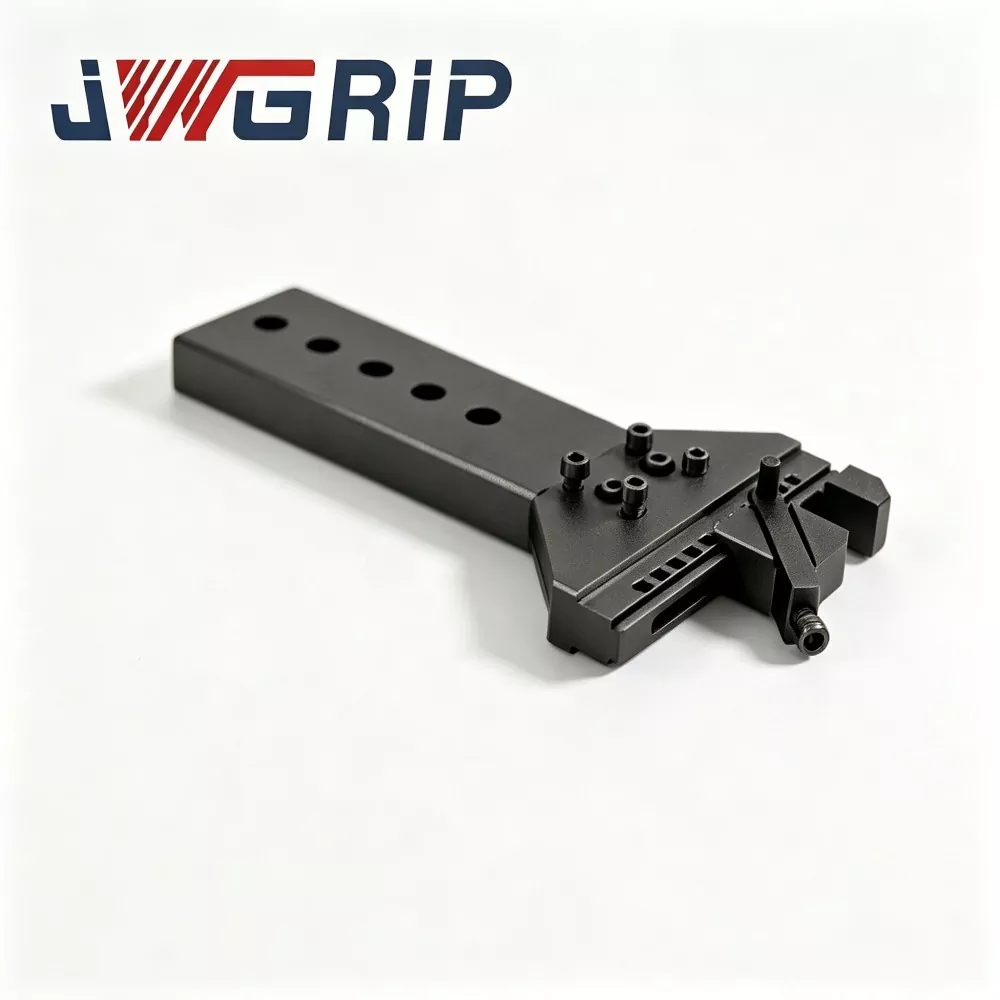
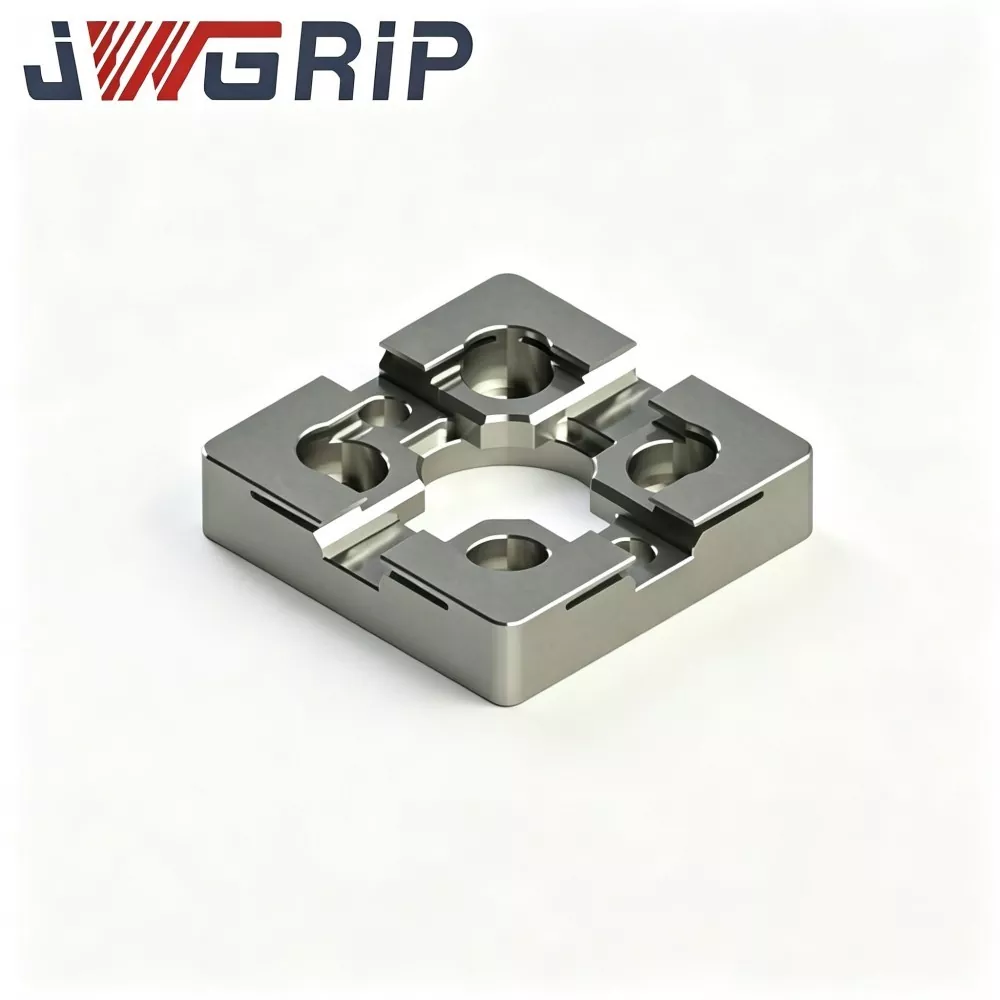
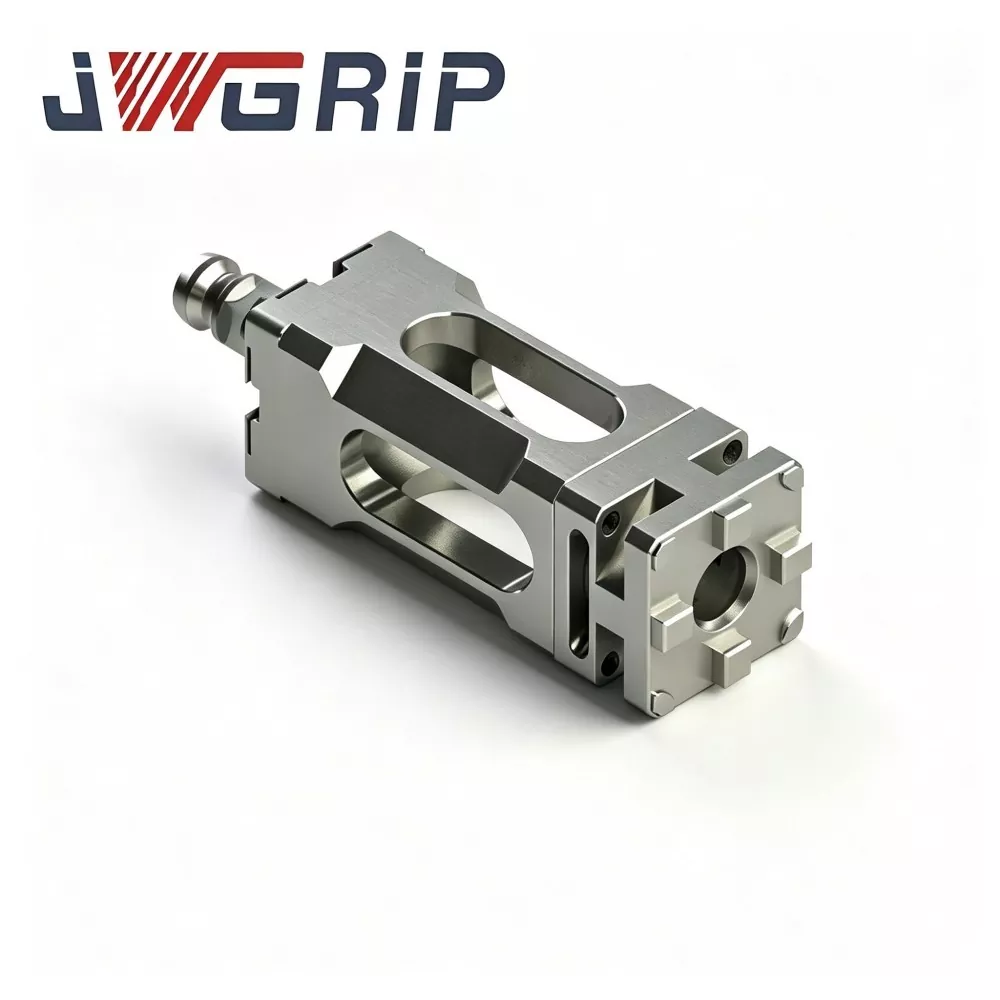
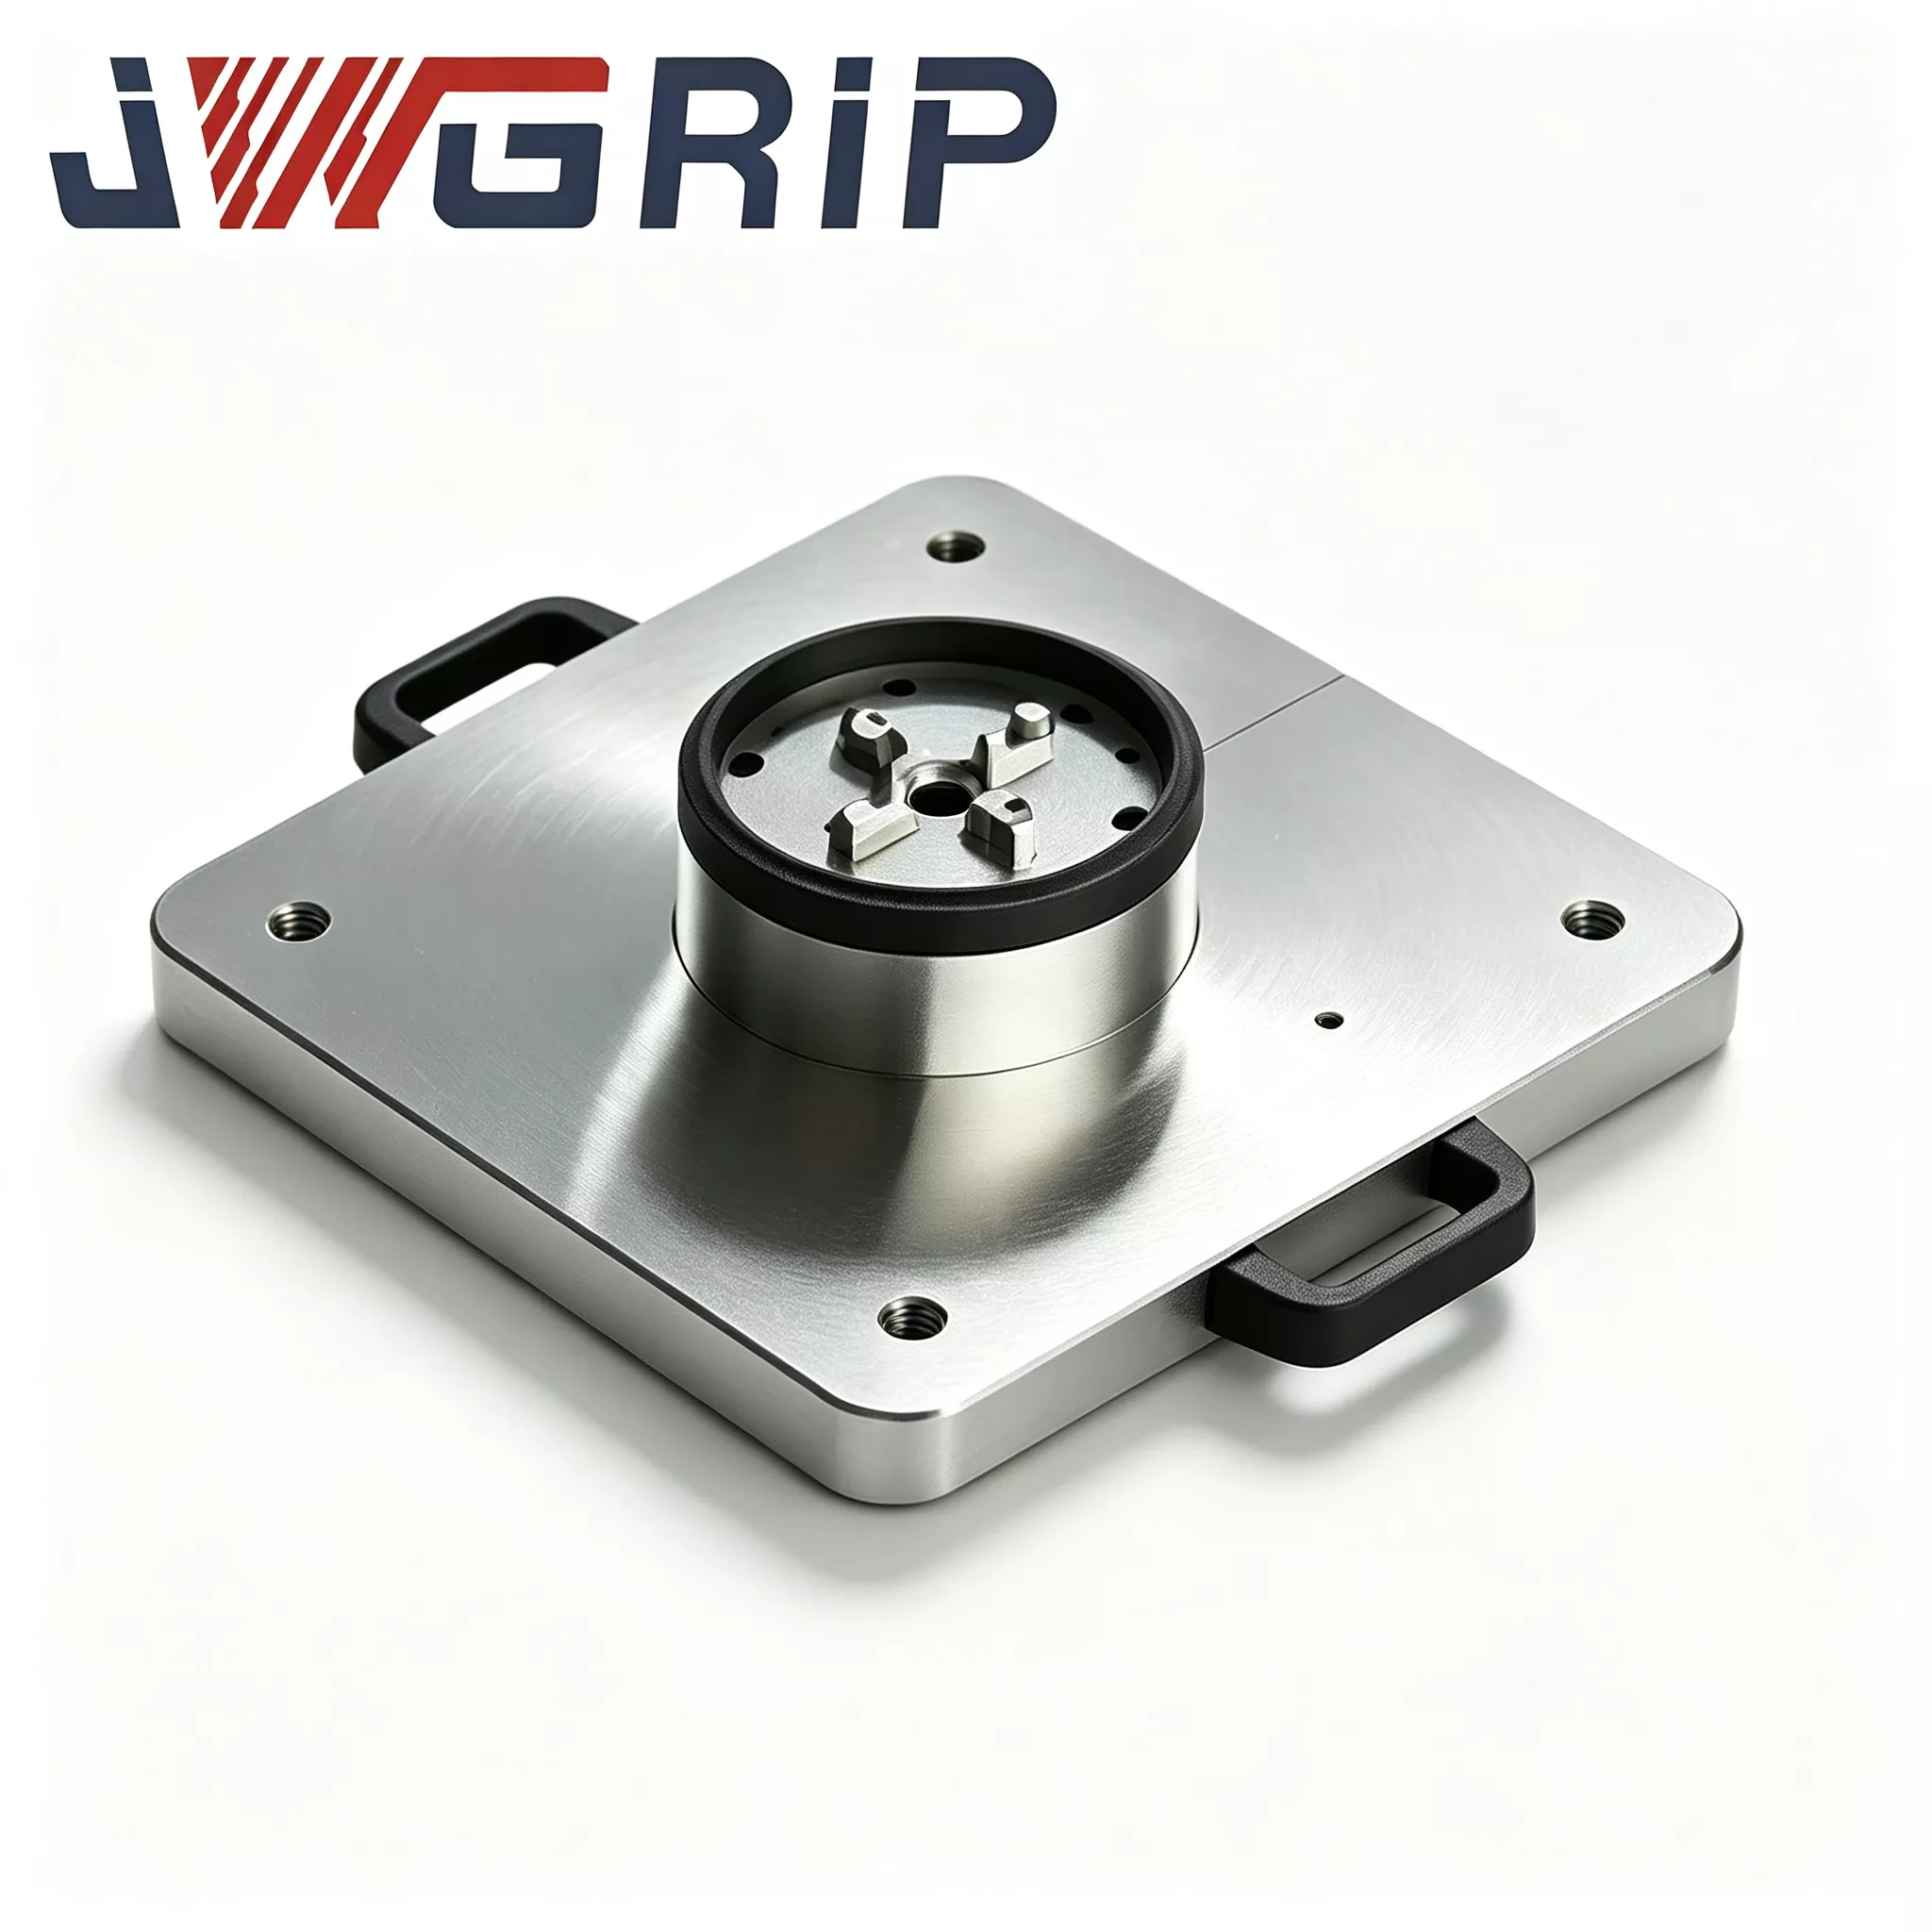
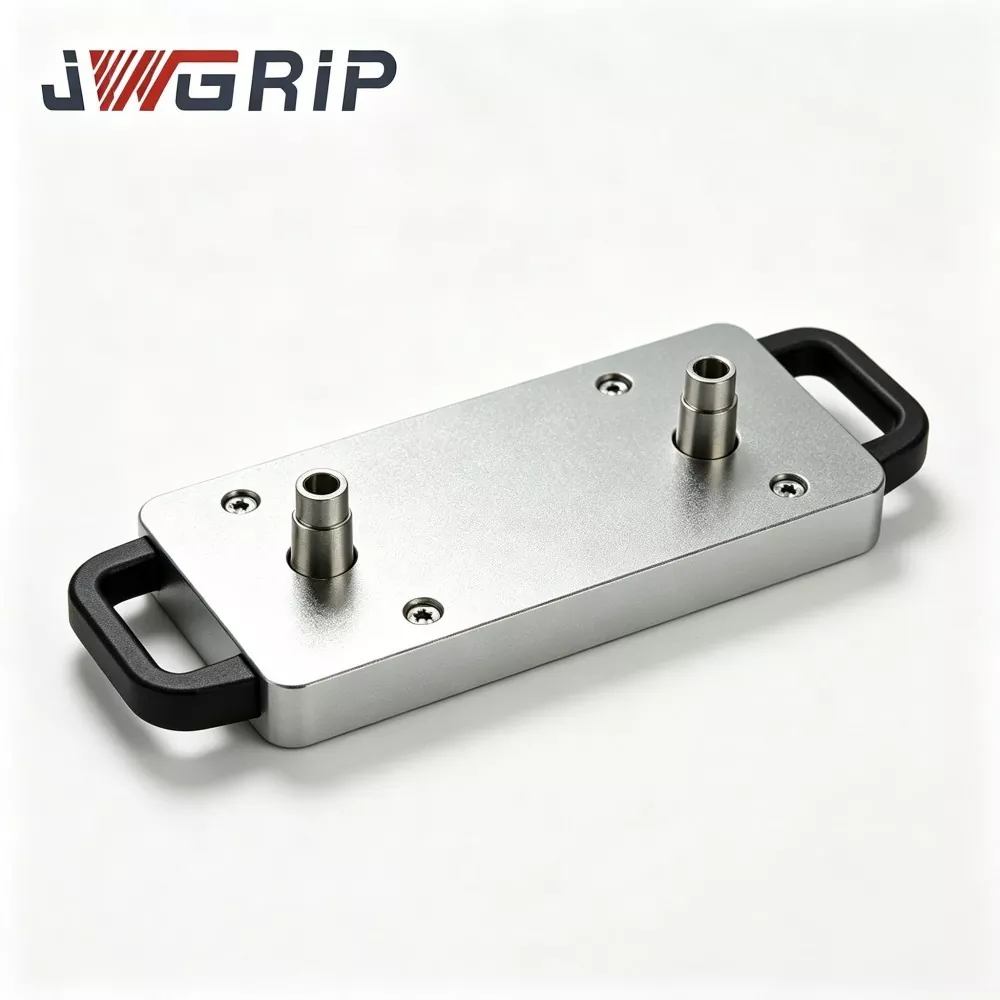
پاور چک کے ساتھ خودکار زیرو پوائنٹ پیلیٹ
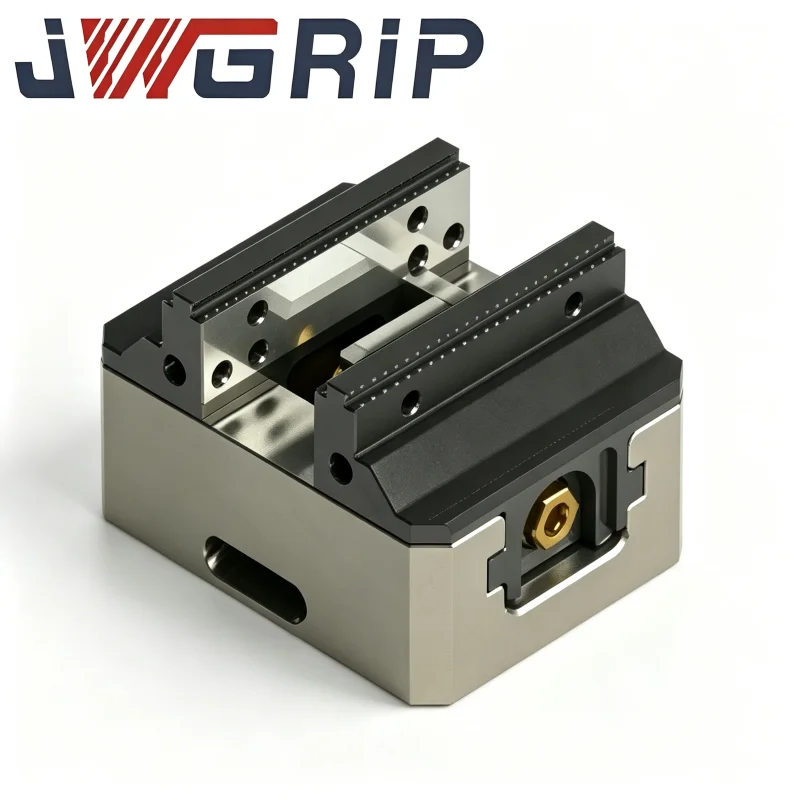
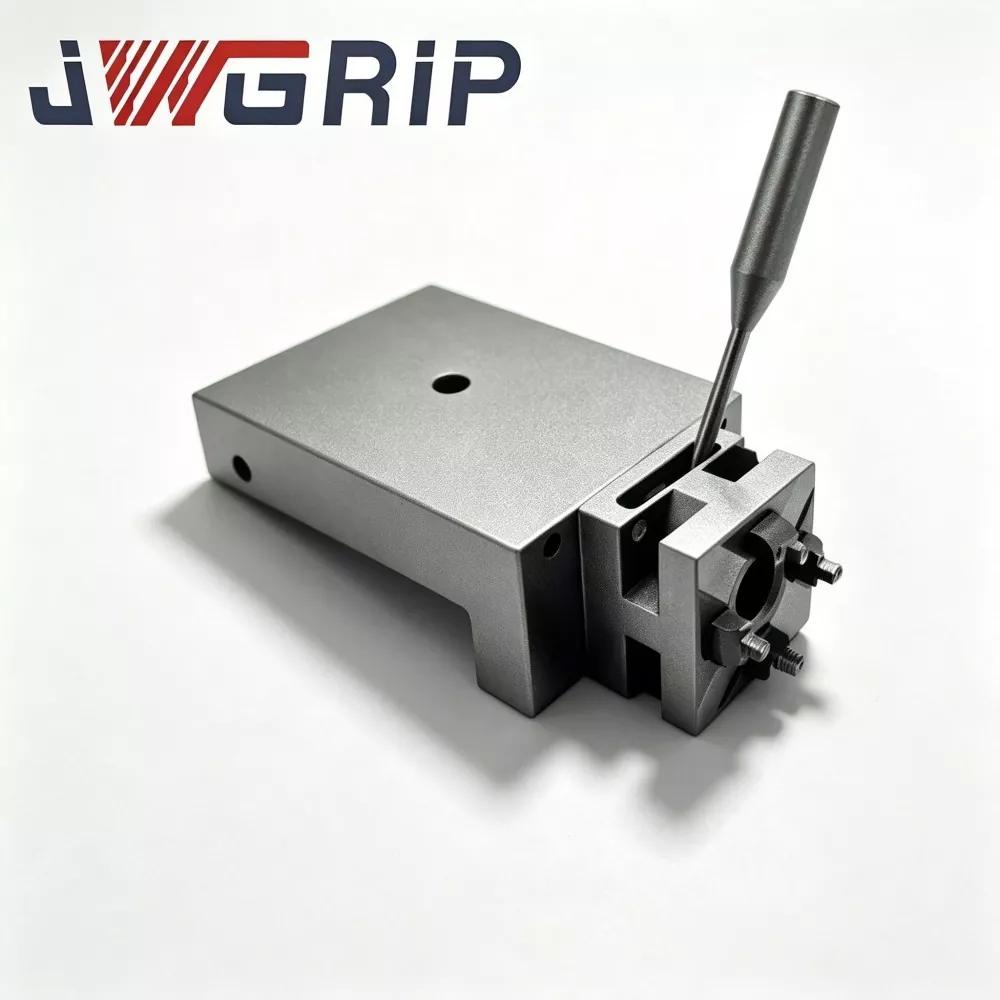
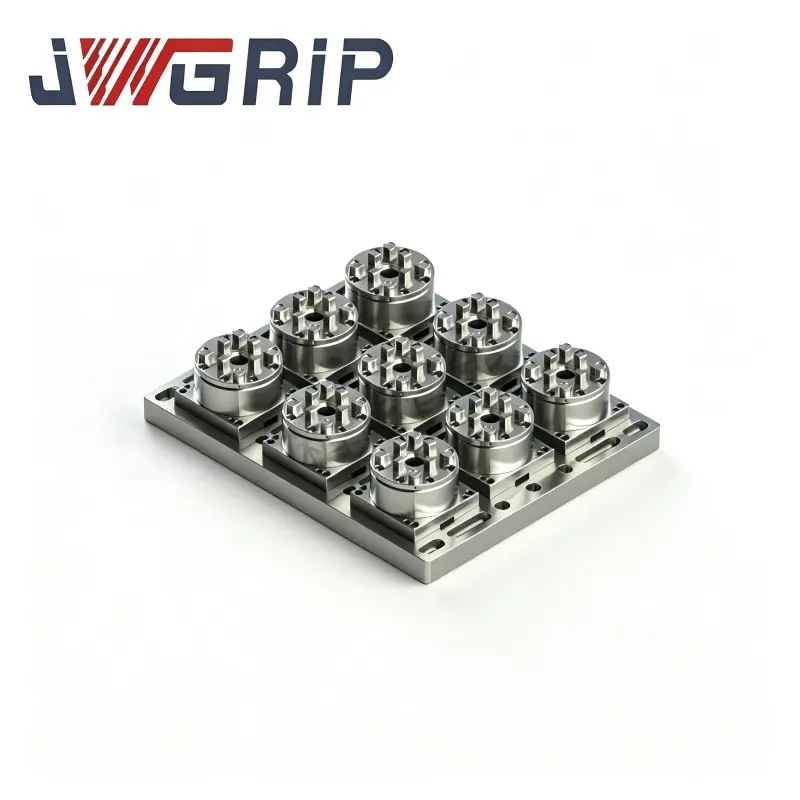
JWGRIP چین میں پاور چک کے ساتھ پروفیشنل آٹومیٹڈ زیرو پوائنٹ پیلیٹ کا مینوفیکچرر اور سپلائر ہے۔ یہ ایک مربوط زیرو پوائنٹ پوزیشننگ فکسچر ہے جو خاص طور پر لچکدار بغیر پائلٹ CNC پروڈکشن لائنوں کے لیے ڈیزائن کیا گیا ہے۔ یہ زیرو پوائنٹ پوزیشننگ ریفرنس جزو اور پاور نیومیٹک چک لاکنگ یونٹ کو ایک ہی ڈیوائس میں ضم کرتا ہے، اضافی ملٹی لیئر اڈاپٹر پلیٹس یا علیحدہ چک اٹیچمنٹ خریدنے کی ضرورت کو ختم کرتا ہے۔ اسے مشین ٹول ورک ٹیبل پر براہ راست انسٹال اور فکس کیا جا سکتا ہے اور انڈسٹریل روبوٹ گریپرز سے منسلک کیا جا سکتا ہے۔
پاور چک کے ساتھ خودکار زیرو پوائنٹ پیلیٹ خودکار پوزیشننگ، خودکار کلیمپنگ، اور ورک پیس کو کلیمپ کرنے کے بعد خودکار ریلیز حاصل کرسکتا ہے۔ یہ بڑے پیمانے پر آٹوموٹو ایلومینیم الائے ڈائی کاسٹ حصوں کی پروسیسنگ، 3C کنزیومر الیکٹرانکس کے لیے دھاتی ساختی اجزاء کی بڑے پیمانے پر پیداوار، اور مولڈ ورکشاپس میں خودکار گریفائٹ الیکٹروڈ پروسیسنگ یونٹس میں بڑے پیمانے پر استعمال ہوتا رہا ہے۔
مصنوعات کی ساخت اور کام کا بہاؤ
پاور چک والا خودکار زیرو پوائنٹ پیلیٹ زیرو پوائنٹ پیلیٹ سیریز سے تعلق رکھتا ہے۔ یہ بنیادی طور پر چار بنیادی اجزاء پر مشتمل ہے: پیلیٹ بیس باڈی، ہائی پریسجن زیرو پوائنٹ پوزیشننگ آستین اسمبلی، نیومیٹک ڈرائیو ماڈیول، اور سنکرونس پاور چک فکسچر۔
مکمل کام کا بہاؤ اس طرح ہے: صنعتی روبوٹ بھری ہوئی ورک پیس کی فکسچر بیس کو اٹھاتا ہے اور اسے پیلیٹ کے حوالہ والے جہاز پر رکھتا ہے۔ زیرو پوائنٹ پوزیشننگ آستین ابتدائی پوزیشننگ کو مکمل کرتی ہے۔ جب بلٹ ان سینسر پوزیشن کا درست پتہ لگاتا ہے، تو یہ PLC کنٹرول سسٹم کو سگنل بھیجتا ہے۔
PLC نیومیٹک سرکٹ کو شروع کرتا ہے، اور بلٹ ان نیومیٹک یونٹ پاور چک فکسچر کو ہم آہنگی سے اندر کی طرف منتقل کرنے کے لیے چلاتا ہے، جس سے فکسچر بیس کی یکساں ریڈیل کلیمپنگ حاصل ہوتی ہے۔
کلیمپنگ مکمل ہونے کے بعد، ایک برقی تصدیقی سگنل CNC مشین ٹول کو بھیجا جاتا ہے، اور کٹنگ پروسیسنگ سائیکل شروع ہوتا ہے۔
جب پروسیسنگ پروگرام ختم ہوتا ہے، مشین ٹول تکمیل کا سگنل بھیجتا ہے، اور نیومیٹک سرکٹ دباؤ کو جاری کرتا ہے۔ چک فکسچر مطابقت پذیر طور پر کھلتا ہے، اور روبوٹ لوڈنگ کے اگلے سائیکل کی تیاری کرتے ہوئے، فکسچر کے ساتھ مکمل شدہ ورک پیس کو باہر لے جاتا ہے۔
پورے عمل میں بولٹ کو دستی طور پر سخت کرنے یا دستی اشارے اور سیدھ کی ضرورت نہیں ہے۔


عمل کے فوائد
بیس پلیٹ خالی جعلی الائے اسٹیل سے بنی ہے اور CNC مشینی عمل کے دوران پیدا ہونے والے اندرونی بقایا تناؤ کو ختم کرنے کے لیے دو مکمل تناؤ سے نجات دلانے والے گرمی کے علاج کے عمل سے گزرتی ہے۔
بہت سے کم لاگت والے حریف اس اہم قدم کو چھوڑ دیں گے۔ اگر بیس میٹریل میں اندرونی بقایا تناؤ نمایاں ہے، تو ورکشاپ میں بار بار کلیمپنگ آپریشنز اور دن رات کے چکروں کی وجہ سے درجہ حرارت میں ہونے والی تبدیلیاں خوردبینی خرابیوں کا سبب بن سکتی ہیں جو حوالہ بینچ مارک ہوائی جہاز پر ننگی آنکھ سے نظر نہیں آتی ہیں۔
یہ مشینی ورک پیس میں سائز میں مسلسل انحراف کا باعث بنے گا اور اس کے نتیجے میں بڑی مقدار میں فضلہ ضائع ہوگا۔
ہماری فیکٹری میں خام مال کا ہر ٹکڑا سختی سے مکمل اینیلنگ کے عمل کو مکمل کرتا ہے۔ یہ معیار دس سال سے زیادہ کے عملی انجینئرنگ کے تجربے سے اخذ کیا گیا ہے اور متعدد CNC خودکار فکسچر پروجیکٹس کی خدمت کرتا ہے۔ پوزیشننگ بشنگ اعلی لباس مزاحم بیئرنگ اسٹیل سے بنی ہے، بجھانے اور ٹیمپرنگ ٹریٹمنٹ سے گزرتی ہے، اور پوزیشننگ سطحوں کے درمیان فرق کو کم کرنے اور ان گنت متبادل سائیکلوں کے بعد بھی مستحکم پوزیشننگ کی کارکردگی کو یقینی بنانے کے لیے اندرونی سوراخ کو ٹھیک پیسنے اور الٹرا فائن پروسیسنگ کے ساتھ ملایا جاتا ہے۔
بنیادی فوائد
1. مربوط ایک ٹکڑا ساختی ڈیزائن
انٹیگریٹڈ ون پیس ڈیزائن مشین ٹول ورک ٹیبل پر بڑھتے ہوئے جگہ کو بچاتا ہے اور ملٹی لیئر اڈاپٹر پلیٹوں کی وجہ سے جمع ہونے والی اسمبلی کی خرابیوں کو ختم کرتا ہے۔ روایتی تقسیم کی قسم کے حل کے لیے زیرو پوائنٹ پیلیٹس، اڈاپٹر بیس پلیٹس، اور آزاد چک کی ضرورت ہوتی ہے، جہاں 2–3 پلیٹوں کو اسٹیک کرنے سے 3–5μm اضافی پوزیشننگ انحراف پیدا ہو سکتا ہے۔ ہمارا یک سنگی مربوط ڈیزائن ان خرابی کے ذرائع سے بچتا ہے، خریدے گئے لوازمات کی تعداد کو کم کرتا ہے، اور آخری صارفین کے لیے اسپیئر پارٹس کے انتظام کے اخراجات کو کم کرتا ہے۔
2. پوزیشننگ کی درستگی کو دہرائیں۔
پیلیٹ ±2μm کی مستحکم ریپیٹ پوزیشننگ کی درستگی فراہم کرتا ہے۔ پوزیشننگ بشنگ کے اندرونی بوروں کو ہوننگ سپر فنشنگ کے ذریعے پروسیس کیا جاتا ہے۔ ہر پیلیٹ کو ڈیلیوری سے پہلے 100% مکمل آئٹم کی درستگی کے معائنے سے گزرنا پڑتا ہے، اور ہر یونٹ کو ایک ہارڈ کاپی اصل معائنہ رپورٹ کے ساتھ بھیجا جاتا ہے جسے بیرون ملک خریداروں کی درخواست پر تصدیق کے لیے فراہم کیا جا سکتا ہے۔
3. مقامی آٹومیشن انٹیگریشن
معیاری نیومیٹک پورٹس اور NPN الیکٹریکل سگنل آؤٹ پٹ انٹرفیس محفوظ ہیں، جو پیلیٹ کو مارکیٹ میں متعدد مرکزی دھارے کے صنعتی روبوٹ برانڈز کے ساتھ مطابقت رکھتا ہے۔ یہ حقیقی طور پر بغیر کسی رات کی شفٹ کی پیداوار کی حمایت کرتا ہے۔ ایک گھریلو آٹو پارٹس کے اختتامی صارف کے حقیقی ریٹروفٹ ڈیٹا کے مطابق، ہمارے پیلیٹس کی تعیناتی کے بعد فکسچر چینج اوور سائیکل کا وقت اصل دستی 12-15 منٹ سے گھٹ کر 45 سیکنڈ تک رہ گیا، رات کی شفٹوں کے دوران سائٹ پر رہنے کے لیے کسی آپریٹر کی ضرورت نہیں تھی۔
4. ہائی کلیمپنگ فورس آؤٹ پٹ
بلٹ ان پاور نیومیٹک چک یونٹ 45kN تک کی زیادہ سے زیادہ کلیمپنگ فورس فراہم کرتا ہے، جو مولڈ اسٹیل اور کاسٹ ایلومینیم ورک پیس کی بھاری فیڈ مشینی کے ذریعے پیدا ہونے والے کاٹنے کے اثرات کو برداشت کرنے کی صلاحیت رکھتا ہے، جس سے کاٹنے کے عمل کے دوران فکسچر کی تبدیلی اور ڈھیلے ہونے کے خطرے کو مؤثر طریقے سے کم کیا جاتا ہے۔
5. آسان دیکھ بھال اور قابل کنٹرول اسپیئر پارٹ لاگت
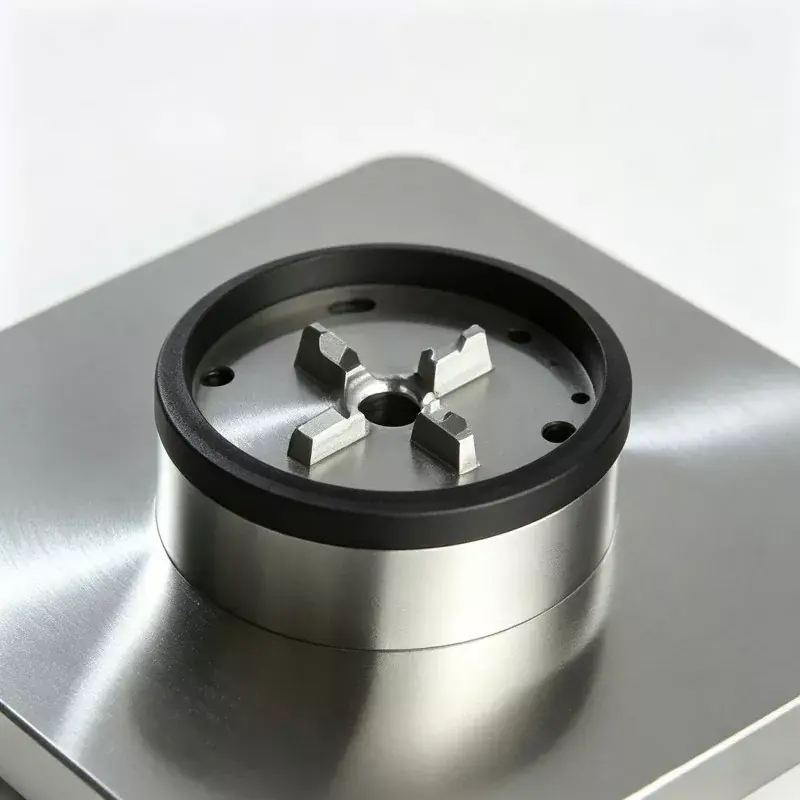
چک جبڑے کی اسمبلیوں کو مشین ٹول کی ورک ٹیبل سے پورے پیلیٹ کو ہٹائے بغیر انفرادی طور پر جدا اور تبدیل کیا جا سکتا ہے۔ جب جبڑے کھرچنے یا نقصان کا شکار ہوتے ہیں تو، صارفین کو پورے پیلیٹ سیٹ کو تبدیل کرنے کے بجائے صرف متعلقہ اسپیئر پارٹس خریدنے کی ضرورت ہوتی ہے، جس سے طویل مدتی آلات کی دیکھ بھال کی سرمایہ کاری مؤثر طریقے سے کم ہوتی ہے۔


حقیقی کسٹمر کیسز
پاور چک کے ساتھ آٹومیٹڈ زیرو پوائنٹ پیلیٹ زیادہ تر پیداواری لائنوں کی تین اقسام میں لاگو ہوتا ہے: آٹوموٹیو پرزوں کے لیے بغیر پائلٹ-CNC پروڈکشن لائنز، 3C دھاتی ساختی حصوں کے لیے بڑے پیمانے پر پیداواری لائنیں، اور مولڈ فیکٹریوں کے اندر لچکدار خودکار گریفائٹ الیکٹروڈ مشینی خلیات۔
کیس 1:ایک بڑے پیمانے پر گھریلو آٹو پارٹس بنانے والی کمپنی نے ایلومینیم ڈائی کاسٹنگ مشیننگ کے لیے پاور چک کے ساتھ آٹومیٹڈ زیرو پوائنٹ پیلیٹ کے کل 16 سیٹوں کے ساتھ دو لچکدار CNC خودکار پروڈکشن لائنوں کو دوبارہ تیار کیا۔ ریٹروفٹ سے پہلے، آپریٹرز کو ہر فکسچر کی تبدیلی کے لیے دستی اشارے اور سیدھ کی ضرورت ہوتی تھی، جس میں فی بیچ تقریباً 13 منٹ لگتے تھے۔ ہمارے زیرو پوائنٹ خودکار پیلیٹس کی تعیناتی کے بعد، روبوٹ تمام لوڈنگ-ان لوڈنگ، پوزیشننگ اور کلیمپنگ کا کام مکمل کرتا ہے۔ سنگل چینج اوور سائیکل 42-50 سیکنڈ تک مختصر ہو جاتا ہے۔ غیر حاضر نائٹ شفٹ کا احساس ہوتا ہے۔ تین ماہ کے مسلسل پیداواری اعدادوشمار کے مطابق، ماہانہ ورکشاپ کی سطح کی پیداواری صلاحیت میں 22 فیصد اضافہ ہوتا ہے۔ ورک پیس بیچوں میں جہتی مستقل مزاجی واضح طور پر بہتر ہوتی ہے اور ریجیکٹ سکریپ کی شرح میں نمایاں کمی واقع ہوتی ہے۔
کیس 2:پرل ریور ڈیلٹا میں واقع ایک بڑے پیمانے پر مولڈ بنانے والا ادارہ گریفائٹ الیکٹروڈ خودکار مشینی خلیوں کے اندر اس خودکار پیلیٹ کے متعدد سیٹ انسٹال کرتا ہے۔ تمام الیکٹروڈ اڈے متحد معیاری طول و عرض کو اپناتے ہیں۔ آپریٹرز اب ہر الیکٹروڈ مشینی کام کے لیے دستی اشارے کو نہیں دہراتے ہیں۔ تیار شدہ الیکٹروڈ کی جہتی مستقل مزاجی بہت بہتر ہوتی ہے اور مولڈ شاپ کے عملے کے لیے بار بار مشقت کی شدت میں کمی آتی ہے۔ تجویز کردہ امیج پوزیشنز: ہماری اپنی پروسیسنگ ورکشاپ کے اندر لی گئی سائٹ پر تصاویر، کسٹمر سائٹ آٹومیشن ورک سٹیشن کی حقیقی تصویریں، پیلیٹ باڈی کی پھٹنے والی تفصیلی تصاویر، فیکٹری آؤٹ لیٹ کی درستگی-QC معائنہ کے دوران لی گئی تصاویر۔
مینوفیکچرنگ کا عمل
تمام خودکار پیلیٹ فل فلو پروڈکشن سے گزرتے ہیں جن میں فورجنگ، سی این سی مشیننگ، ہیٹ ٹریٹمنٹ، پیسنے اور ہماری ان ہاؤس سی این سی فکسچر ورکشاپ میں اسمبلی شامل ہیں۔ کوئی مکمل یونٹ OEM آؤٹ سورسنگ نہیں اپنایا گیا ہے۔
مکمل پروڈکشن ورک فلو:
الائے اسٹیل خالی فورجنگ → کچا مشینی → پہلا تناؤ ریلیف ایجنگ → نیم فنشنگ → ثانوی تناؤ ریلیف ایجنگ → سپر پریسیئن گرائنڈنگ → بشنگ پریس فٹنگ → جنرل اسمبلی → ملٹی آئٹم درستگی اور کارکردگی کا معائنہ → ایئر ٹائٹنیس ایکسپورٹ پریشر پروٹیکشن → اینٹی پریشر ٹیسٹنگ
کوالٹی کنٹرول اور سرٹیفیکیشن
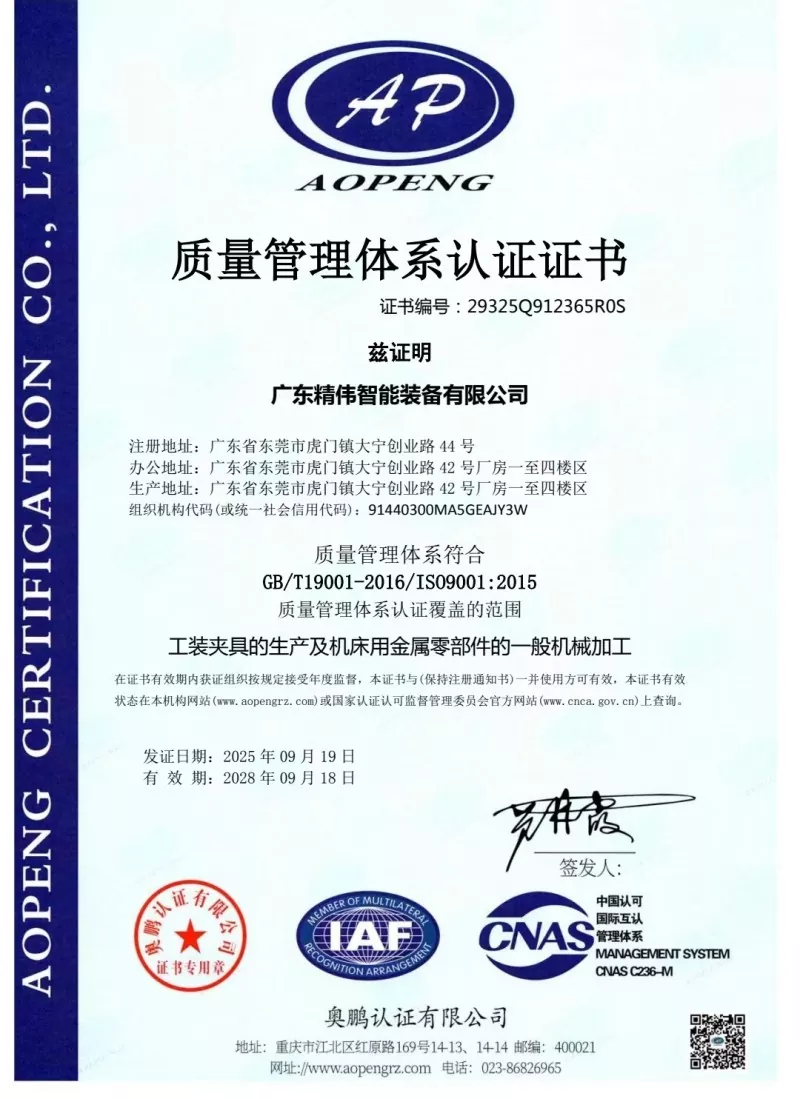
ہر یونٹ کے لیے لازمی پری ڈیلیوری معائنہ کی اشیاء: ریپیٹ پوزیشننگ درستگی ٹیسٹ، اصل چک کلیمپنگ فورس کی پیمائش، ایئر ٹائٹنس پریشر ہولڈنگ ٹیسٹ (زیادہ سے زیادہ قابل اجازت پریشر ڈراپ ≤0.02MPa 5 منٹ کے انعقاد کی مدت کے اندر)، الیکٹریکل-سگنل-لاجک انٹیگریٹی ٹیسٹ۔ ہر یونٹ منفرد فیکٹری معائنہ ڈیٹا شیٹ کے ساتھ فراہم کیا جاتا ہے. ہماری فیکٹری ISO9001 کوالٹی مینجمنٹ سسٹم سرٹیفیکیشن رکھتی ہے۔ اہم دھاتی اجزاء کے لئے مواد سرٹیفکیٹ دستیاب ہیں. صارفین کی طرف سے نامزد تیسری پارٹی لیبارٹری معائنہ قابل قبول ہے.
سلیکشن گائیڈ
سب سے پہلے، پیلیٹ کلیمپنگ رینج کی تفصیلات سے ملنے کے لیے کسٹمر سائٹ فکسچر کیریئر کے اصل بیرونی جہت کی تصدیق کریں۔
دوم، ورکشاپ ایئر سورس کی حالت کو چیک کریں۔ کمپریسڈ ہوا کا دباؤ مستحکم طور پر 0.5-0.7MPa کے اندر رہنا چاہیے۔ اگر ایئر سورس پریشر میں بہت زیادہ اتار چڑھاؤ آتا ہے، تو پریشر ریگولیٹ کرنے والے فلٹر ٹرپل اسمبلی کی سختی سے سفارش کی جاتی ہے۔
سوم، آٹومیشن پروجیکٹ پروکیورمنٹ کے لیے، روبوٹ اور PLC کنٹرول سسٹم کے درمیان IO کمیونیکیشن پروٹوکول کو واضح کریں۔ ہم مکمل الیکٹریکل-انٹرفیس-دستاویزات مفت فراہم کرتے ہیں۔
چوتھا، زیادہ سے زیادہ ورک پیس کا وزن فراہم کریں اگر بھاری ورک پیس پر کارروائی کی جائے۔ ہمارا تکنیکی عملہ تشخیص کرے گا اور فیصلہ کرے گا کہ آیا تقویت یافتہ حسب ضرورت ورژن کی ضرورت ہے۔
انسٹالیشن، کمیشننگ اور آپریشن نوٹس
مشین ٹول ورک ٹیبل پر پیلیٹ لگاتے وقت، دستی میں بتائی گئی ٹارک ویلیوز پر سختی سے بولٹ کو باندھیں۔ پیلیٹ باڈی کی خرابی سے بچنے کے لیے پرتشدد زیادہ ٹارک کو سخت کرنا منع ہے۔ نمی اور دھات کے ملبے کو چک میں داخل ہونے اور اندرونی اجزاء کو زنگ لگنے یا جبڑے کو جام ہونے سے روکنے کے لیے آئل واٹر فلٹر کو کمپریسڈ ایئر انلیٹ کے سامنے والے سرے پر نصب کیا جانا چاہیے۔ ہر 80-100 مجموعی کام کے اوقات میں، چک کے اندر سلائیڈنگ رگڑ کی سطحوں پر خشک چکنا کرنے والے اسپرے کو چھڑکیں۔
مائع انجن کا تیل ممنوع ہے، کیونکہ مائع تیل بڑے پیمانے پر ایلومینیم اور لوہے کے چپس کو اپنی طرف متوجہ کرتا ہے اور جبڑے جمنے کی ناکامی کو متحرک کرتا ہے۔ پیداوار کے دوران، پیلیٹ ریفرنس ڈیٹم ہوائی جہاز پر بھاری چپ جمع ہونے سے بچیں۔ آپریٹرز کو ہر شفٹ کی تبدیلی پر کمپریسڈ ایئر کے ساتھ لوکٹنگ ہولز اور ڈیٹم طیاروں کو اڑانا اور صاف کرنا چاہیے۔ تصریح شیٹ پر درج زیادہ سے زیادہ کلیمپنگ فورس سے زیادہ یونٹ کبھی نہ چلائیں۔ اوورلوڈ آپریشن چک جبڑوں کی مستقل پلاسٹک کی خرابی کا سبب بنتا ہے اور پیلیٹ پوزیشننگ کی درستگی کو مستقل طور پر ختم کر دیتا ہے۔
پیکنگ، لیڈ ٹائم اور بعد از فروخت سروس
موٹی فوم کے اندرونی بفر پروٹیکشن کے ساتھ ایکسپورٹ گریڈ شاک پروف ٹھوس لکڑی کے پیکنگ کیسز کو طویل فاصلے پر سمندری جہاز رانی کی نقل و حمل کے دوران تصادم سے ہونے والے نقصان سے درست ڈیٹم سطحوں کی حفاظت کے لیے اپنایا جاتا ہے۔ معیاری لیڈ ٹائم: 12-18 کام کے دن۔ کچھ معیاری اشیاء کو مختصر ڈیلیوری کے لیے اسٹاک میں رکھا جاتا ہے۔
12 ماہ کی مکمل یونٹ وارنٹی مینوفیکچرنگ نقائص کا احاطہ کرتی ہے جو انسانی غلط آپریشن کی وجہ سے نہیں ہوتے ہیں۔ مفت مرمت یا اسپیئر پارٹ کی تبدیلی فراہم کی جاتی ہے۔ انسٹالیشن اور کمیشننگ کے لیے ریموٹ آن لائن تکنیکی رہنمائی دستیاب ہے۔ بلک آرڈر پراجیکٹس کے لیے ادا شدہ آن سائٹ کمیشننگ سروس پیش کی جا سکتی ہے۔
حسب ضرورت ترمیم کی خدمت کی حمایت کی جاتی ہے، بشمول کلیمپنگ رینج ایڈجسٹمنٹ، نیومیٹک سرکٹ لے آؤٹ تبدیلی اور سگنل آؤٹ پٹ فارم میں تبدیلی۔ مفت نمونہ کسٹمر تشخیص ٹیسٹ کے لئے دستیاب ہے؛ نمونے کے لئے مال کی ڑلائ کی قیمت خریداروں کی طرف سے کئے جائیں گے.
اکثر پوچھے گئے سوالات
Q1: کیا پاور چک کے ساتھ خودکار زیرو پوائنٹ پیلیٹ دوسرے فریق ثالث برانڈز کے زیرو پوائنٹ فکسچر کے ساتھ مطابقت رکھتا ہے؟
A: معیاری ورژن کی ڈیٹم ڈائمینشن ہمارے مقامی زیرو پوائنٹ سسٹم سے میل کھاتی ہے۔ اگر آپ کے پروجیکٹ کے لیے دوسرے برانڈ کے زیرو پوائنٹ فکسچر کے ساتھ مطابقت درکار ہے، تو آرڈر پلیسمنٹ سے پہلے تکنیکی ضرورت کو مطلع کریں، اپنی مرضی کے مطابق ڈیٹم ڈائمینشن مشیننگ کو پورا کیا جا سکتا ہے۔
Q2: کیا غیر مستحکم ایئر سورس پریشر کلیمپنگ کی حفاظت اور وشوسنییتا کو متاثر کرے گا؟
A: یہ براہ راست اثر لائے گا۔ ہوا کا ناکافی دباؤ اصل چک کلیمپنگ فورس کو کم کرتا ہے اور کاٹنے کے دوران ورک پیس کے ڈھیلے ہونے کا خطرہ پیدا کرتا ہے۔ پریشر کو ریگولیٹ کرنے والی فلٹر اسمبلی کو 0.5-0.7MPa کے اندر دباؤ کو مستحکم کرنے کی سختی سے تجویز دی جاتی ہے۔
Q3: طویل عرصے تک آپریشن کے بعد ریپیٹ پوزیشننگ کی درستگی کی بنیادی وجوہات کیا ہیں؟
A: تین بار بار جڑنے کی وجوہات: پہلا، چپ آلود مادّے جو حوالہ تلاش کرنے والی سطحوں پر جمع ہوتے ہیں۔ دوسرا، اندرونی سلائیڈنگ اجزاء کا عام لباس؛ تیسری، بیرونی بھاری اثر کی وجہ سے pallet جسم کی اخترتی. صفائی اور دیکھ بھال کو ترجیح دیں۔ ٹوٹے ہوئے اجزاء کو مکمل پیلیٹ کی تجدید کے بجائے علیحدہ اسپیئر پارٹس سے تبدیل کیا جا سکتا ہے۔
Q4: کیا یہ pallet 5-axis CNC مشین ٹولز پر لگایا جا سکتا ہے؟
A: یہ 5 محور مشینوں کے ساتھ مطابقت رکھتا ہے۔ 5-axis اسپنڈل ٹیلٹنگ کے دوران تصادم کو روکنے کے لیے کل اسمبلڈ فکسچر کی اونچائی کا حساب لگانا ضروری ہے۔ انتخاب کے مرحلے پر مشین ٹول ماڈل فراہم کریں اور ہم آپ کے لیے مداخلت کے خطرے کا اندازہ کریں گے۔
انکوائری بھیجیں۔
رابطہ کی معلومات
-
پتہ
نمبر 44، ڈیننگ انٹرپرینیورشپ روڈ، ہیومن ٹاؤن، ڈونگ گوان سٹی، گوانگ ڈونگ صوبہ، چین
-
ٹیلی فون
-
ای میل
JWGRIP کو انکوائری بھیجنے میں خوش آمدید۔ ہماری پیشہ ورانہ تکنیکی اور سیلز ٹیم مفت فکسچر کا انتخاب، اپنی مرضی کے مطابق حل ڈیزائن اور درست کوٹیشن فراہم کرے گی۔

خبروں کی سفارشات