تمل
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

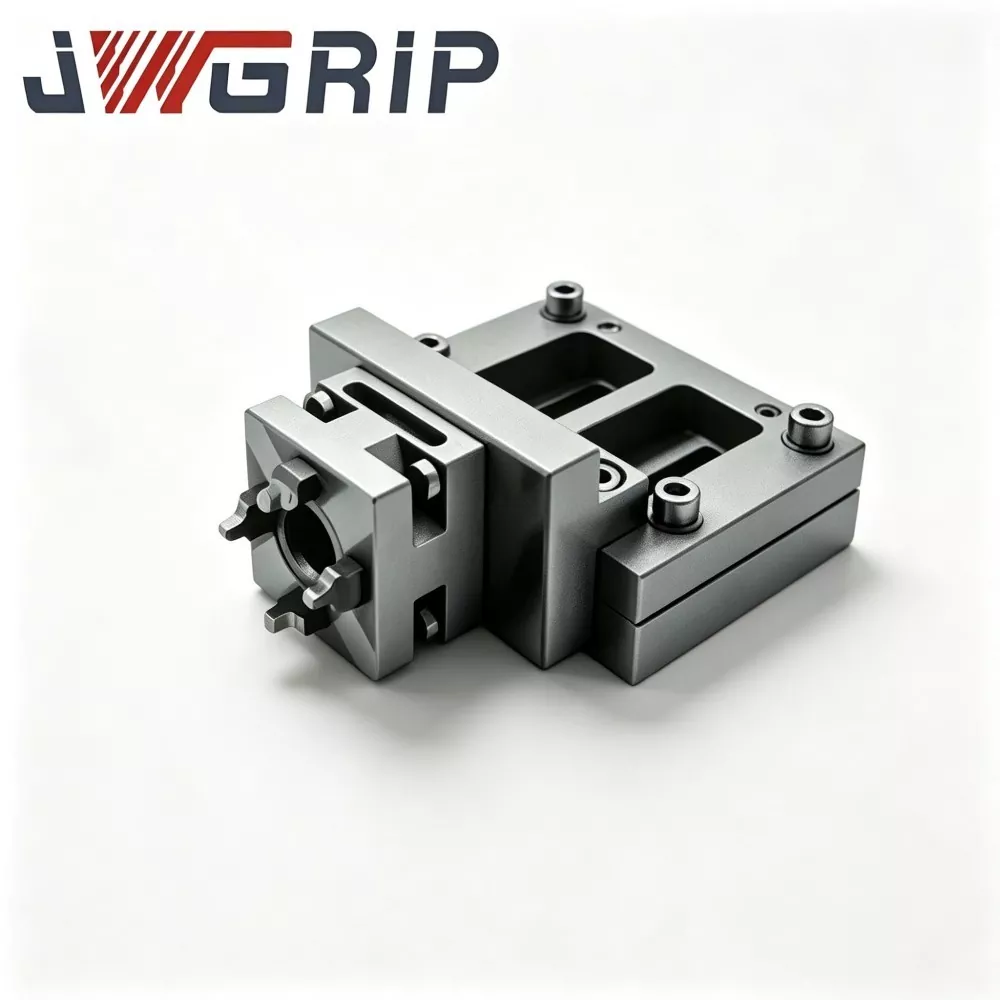
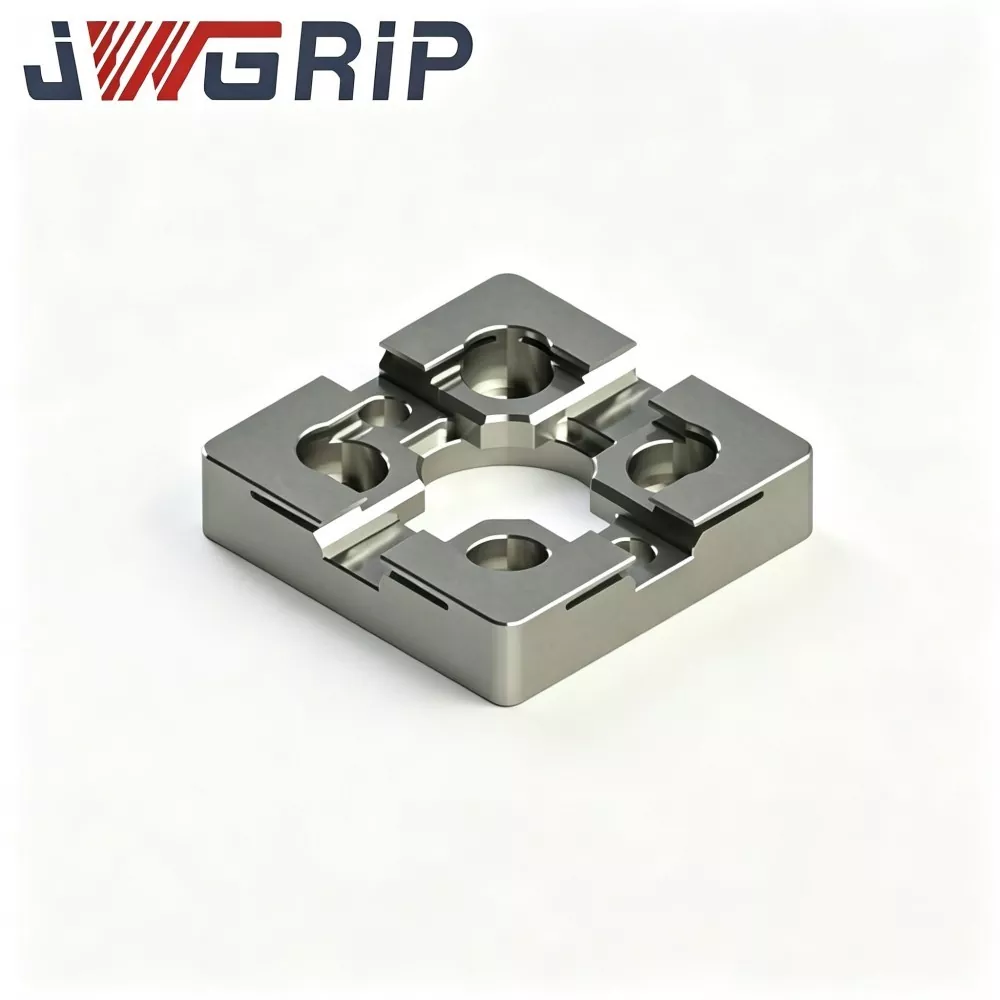
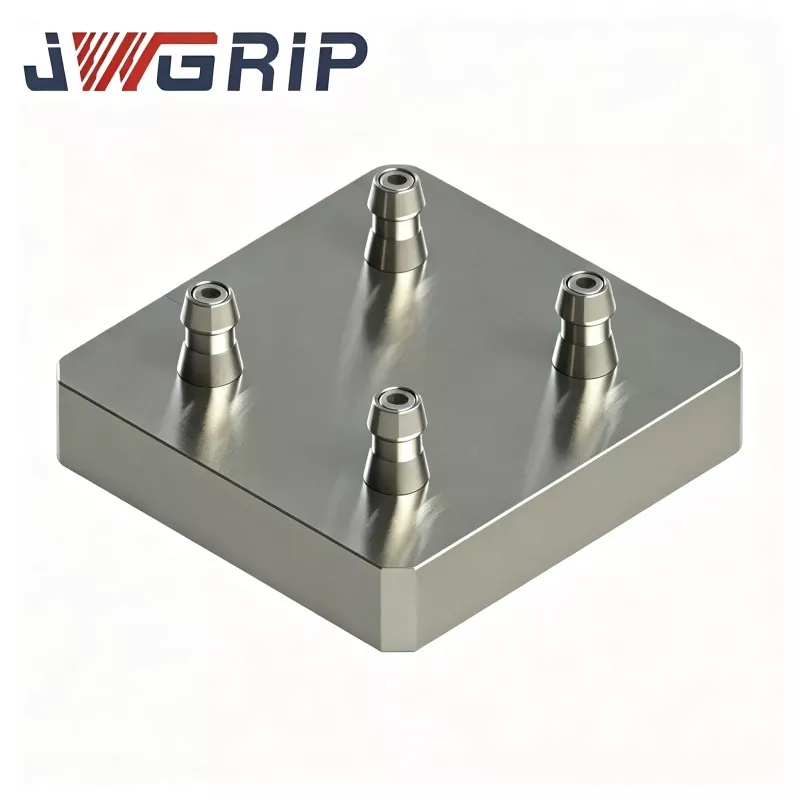
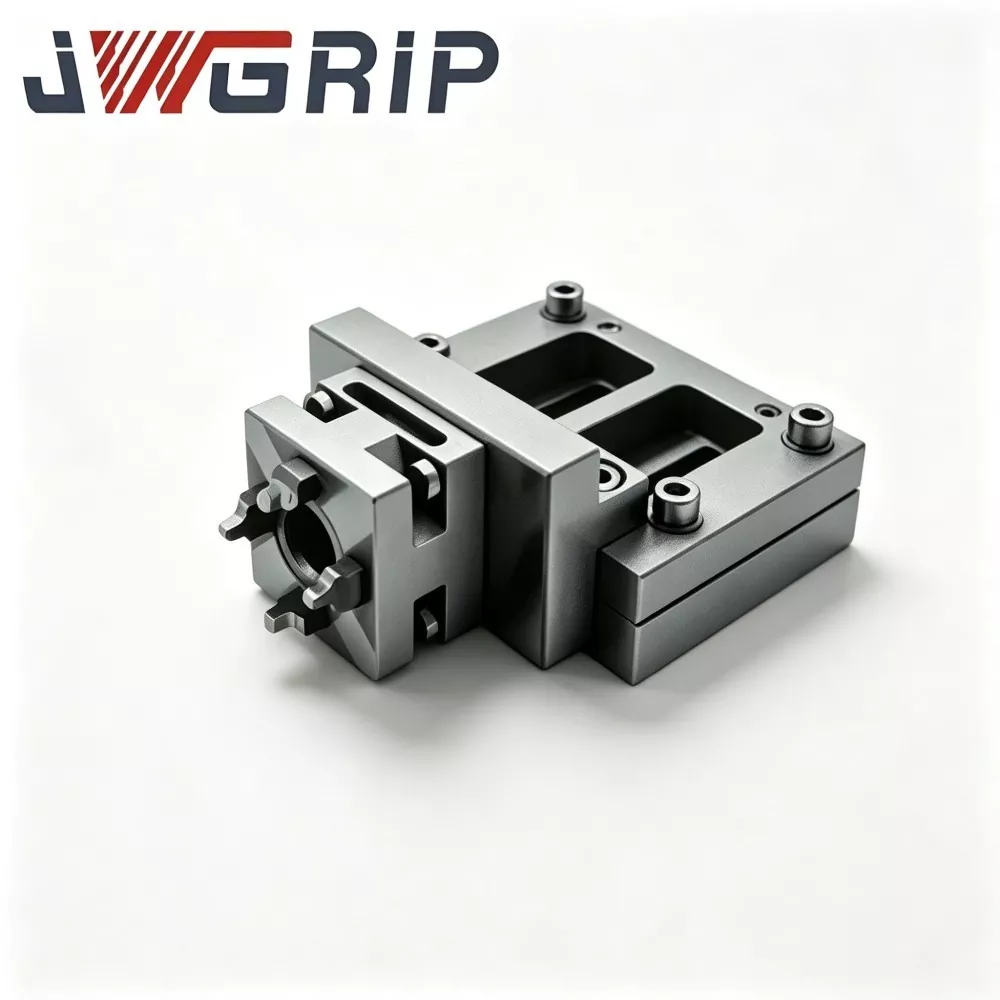
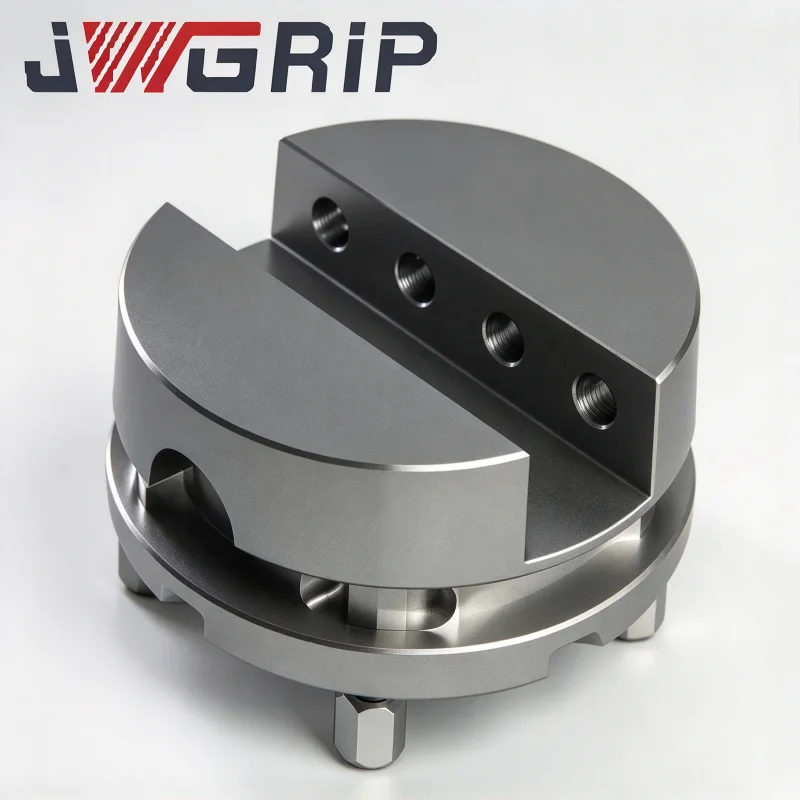
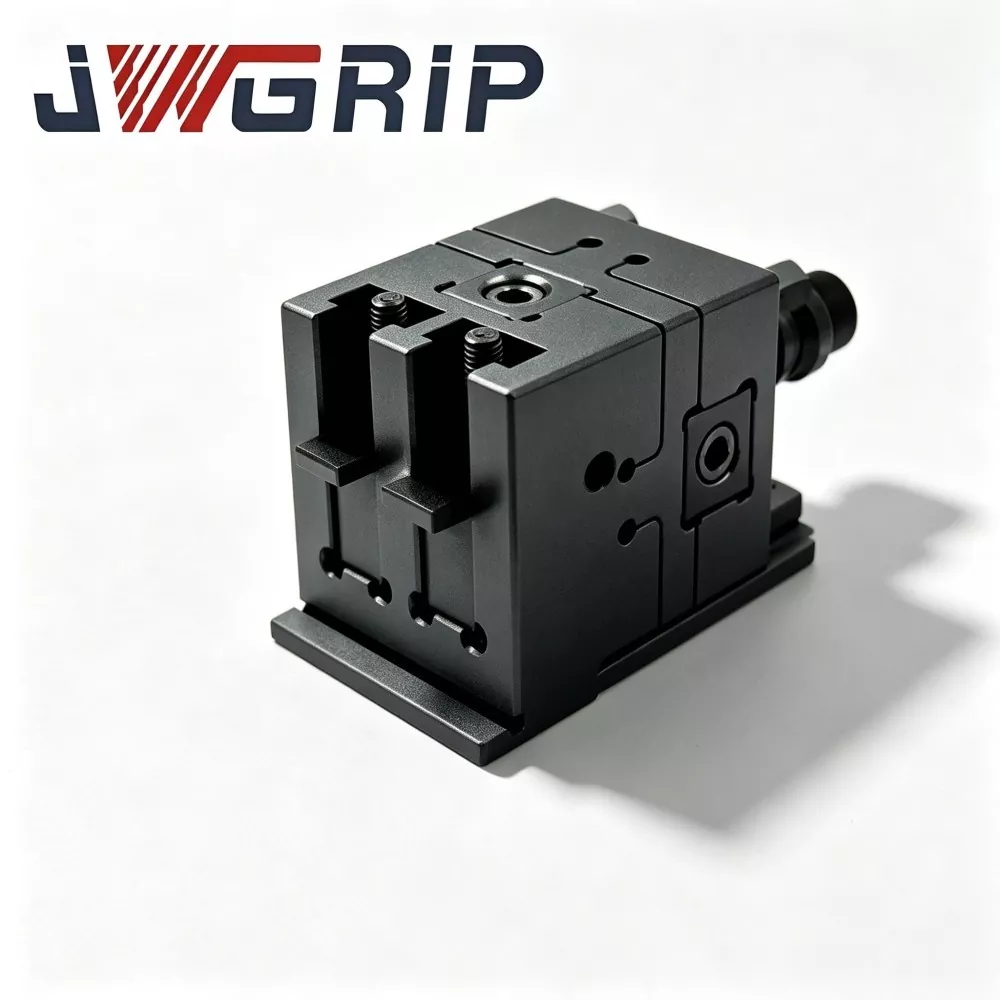
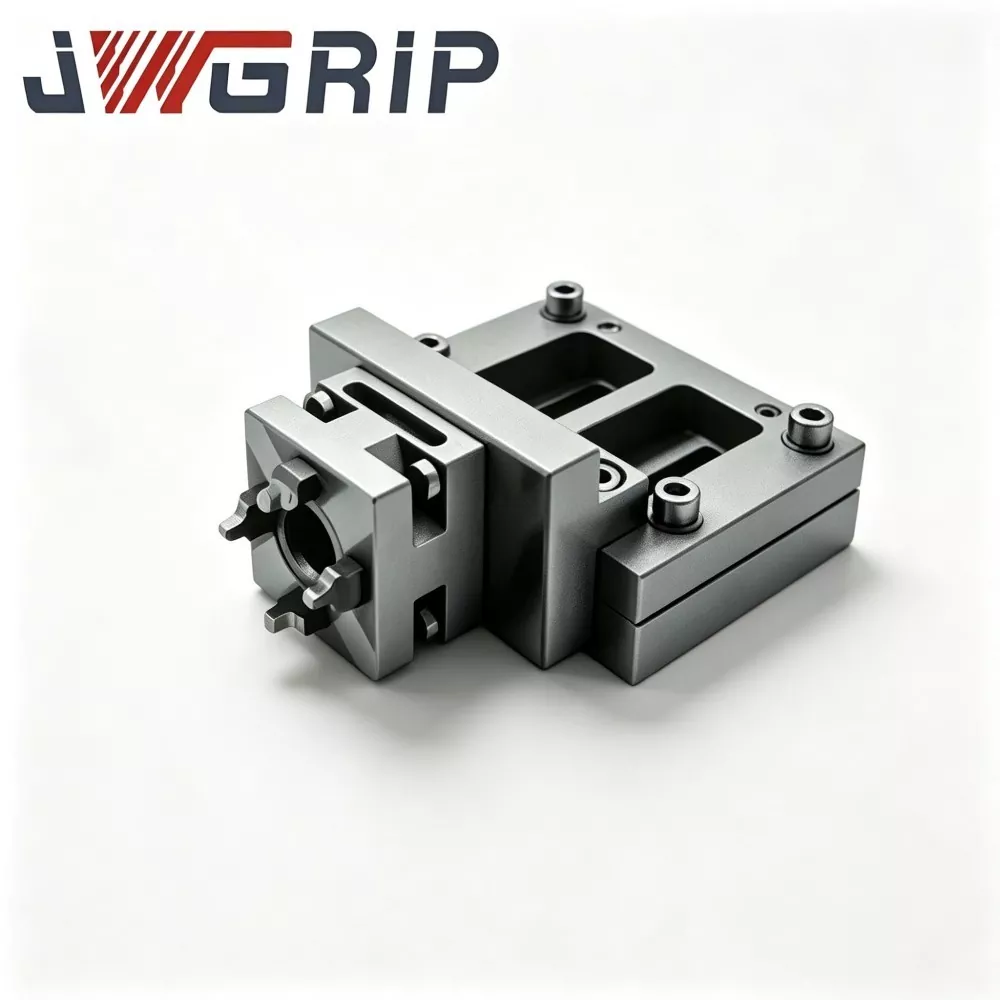
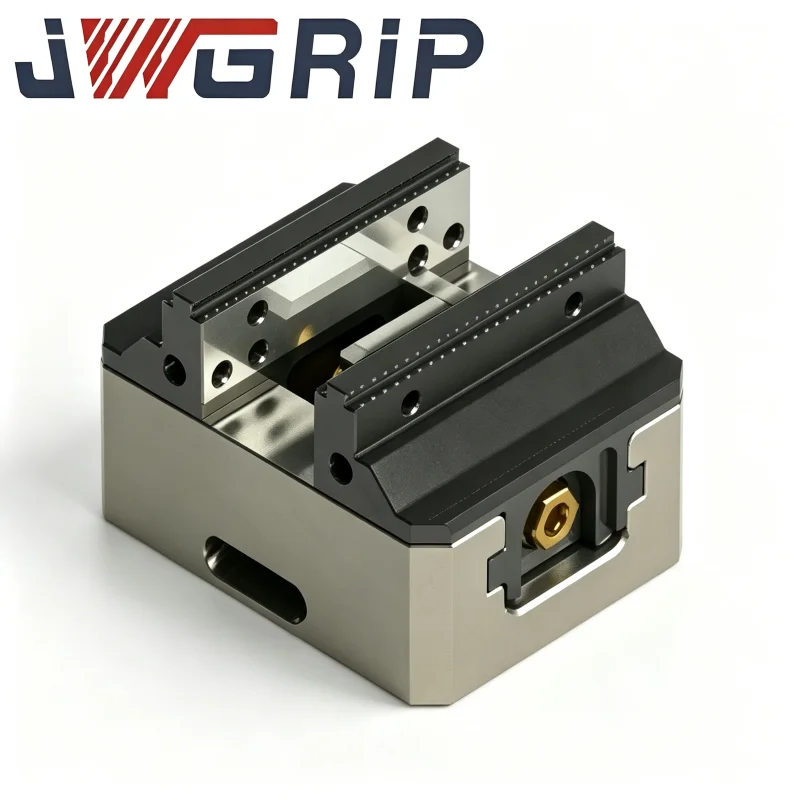
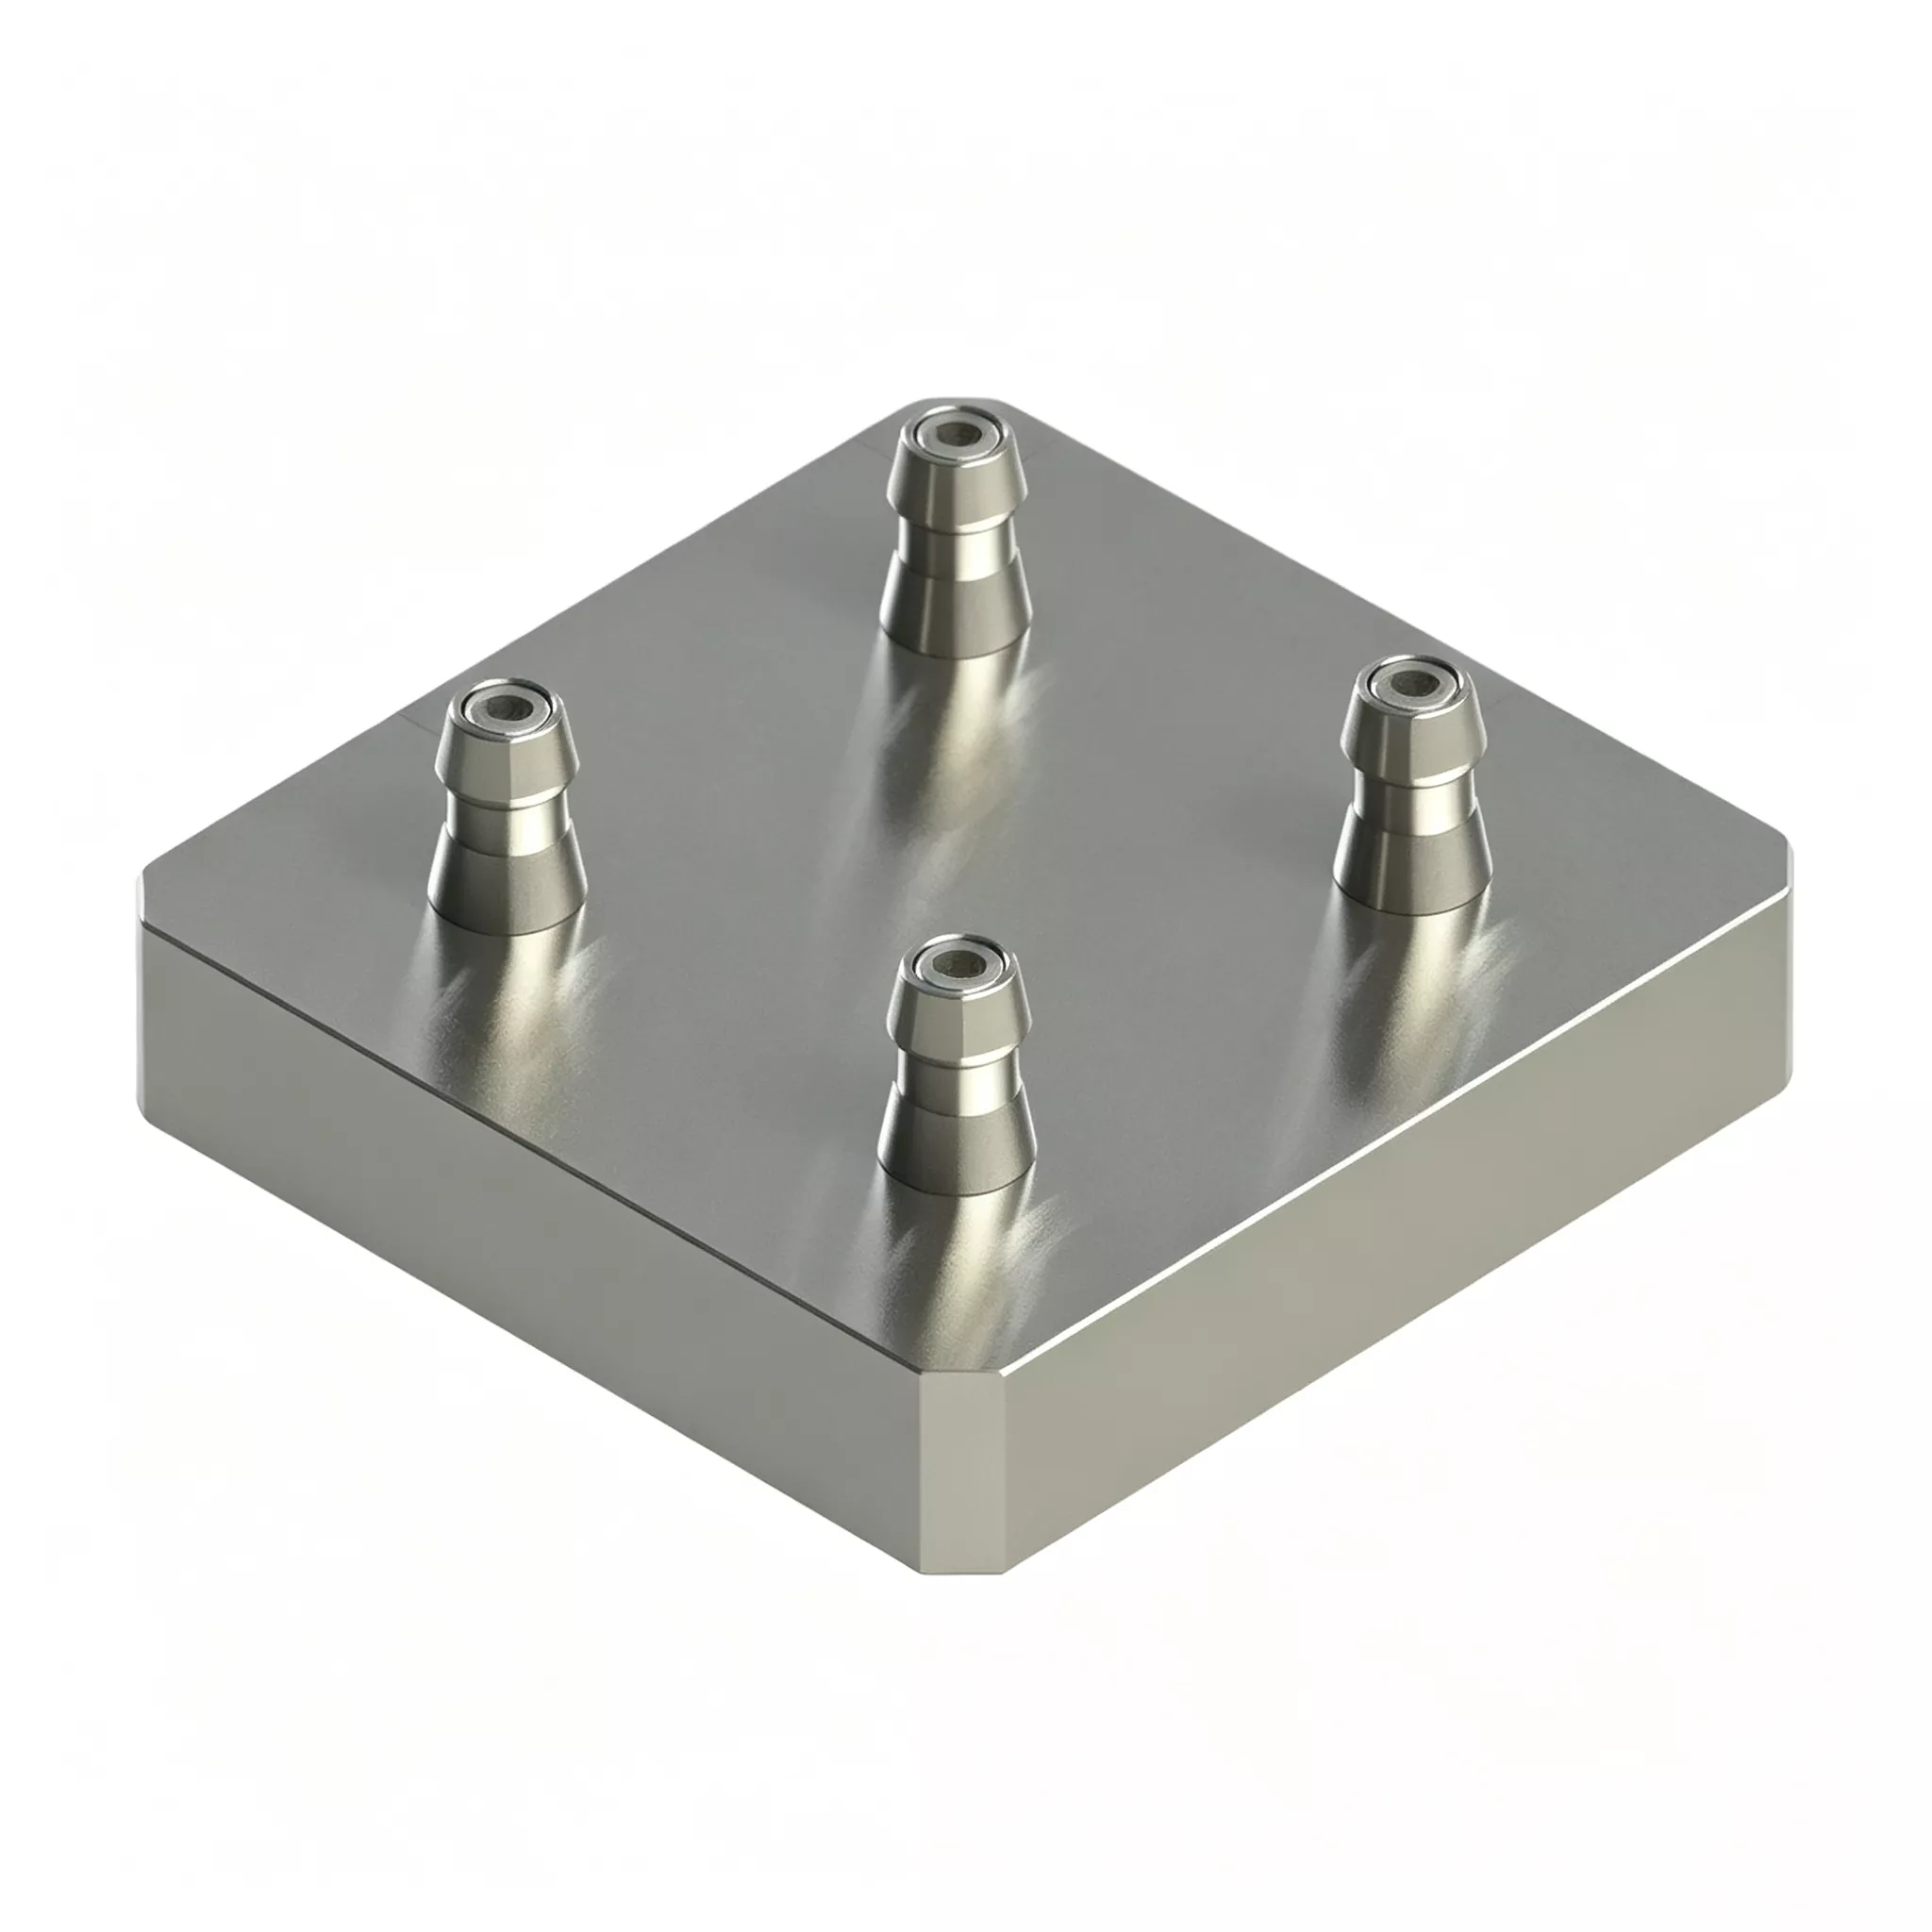
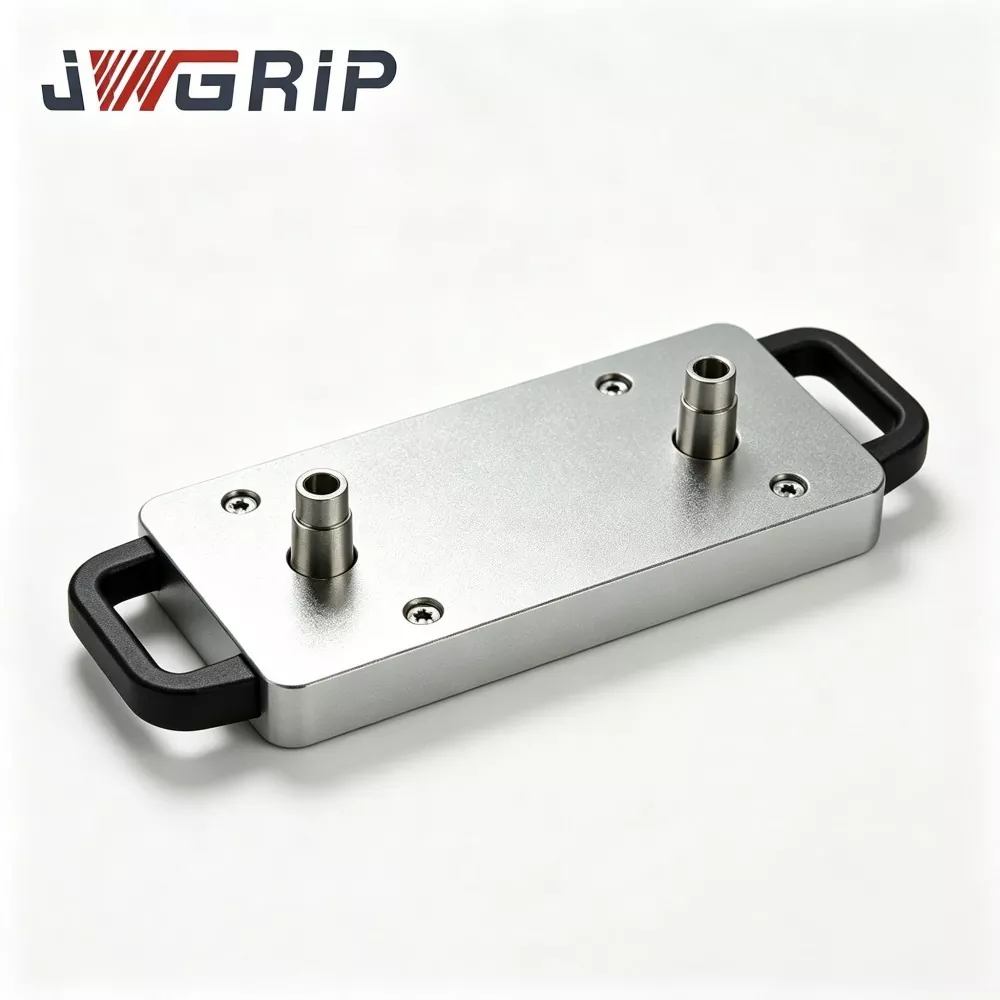
CNC فکسچر کے لیے فور سینٹر زیرو پوائنٹ پیلیٹ
JWGRIP چین میں CNC فکسچر کے لیے پروفیشنل فور سینٹر زیرو پوائنٹ پیلیٹ کا مینوفیکچرر اور سپلائر ہے۔ فور سینٹر زیرو پوائنٹ پیلیٹ کا تعلق زیرو پوائنٹ پیلیٹ سیریز سے ہے، جو جدید مشینی صنعت میں رائج وسیع پیمانے پر ہائی مکس-کم والیوم مکسڈ موڈ پروڈکشن منظرناموں کے لیے تیار کیا گیا ہے۔ پوچھ گچھ میں خوش آمدید!
CNC فکسچر کے لیے یہ فور سینٹر زیرو پوائنٹ پیلیٹ لچکدار پیداوار کے مسائل کو مؤثر طریقے سے حل کر سکتا ہے۔ چار مکمل زیرو پوائنٹ پوزیشننگ یونٹس کو ایک کمپیکٹ مجموعی بنیاد میں ضم کیا گیا ہے، اور چار ورک سٹیشن مکمل طور پر آزاد ہیں۔ صارفین بیک وقت چار ایک جیسے ورک پیس کو کلیمپ کر سکتے ہیں، یا مکسڈ لائن پروسیسنگ کے لیے چار مختلف فکسچر انسٹال کر سکتے ہیں۔ آن سائٹ ملٹی ٹرے اسمبلی کی ضرورت نہیں ہے۔ مستقل مزاجی کو یقینی بنانے کے لیے فیکٹری چھوڑنے سے پہلے تمام ورک سٹیشنوں کی پوزیشنوں اور اونچائیوں کو کیلیبریٹ کیا گیا ہے۔
کور ہارڈ ویئر کمپوزیشن
JWGRIP Four-Center Zero-Point Pallet 120×120 میں درج ذیل اسمبلیاں شامل ہیں:
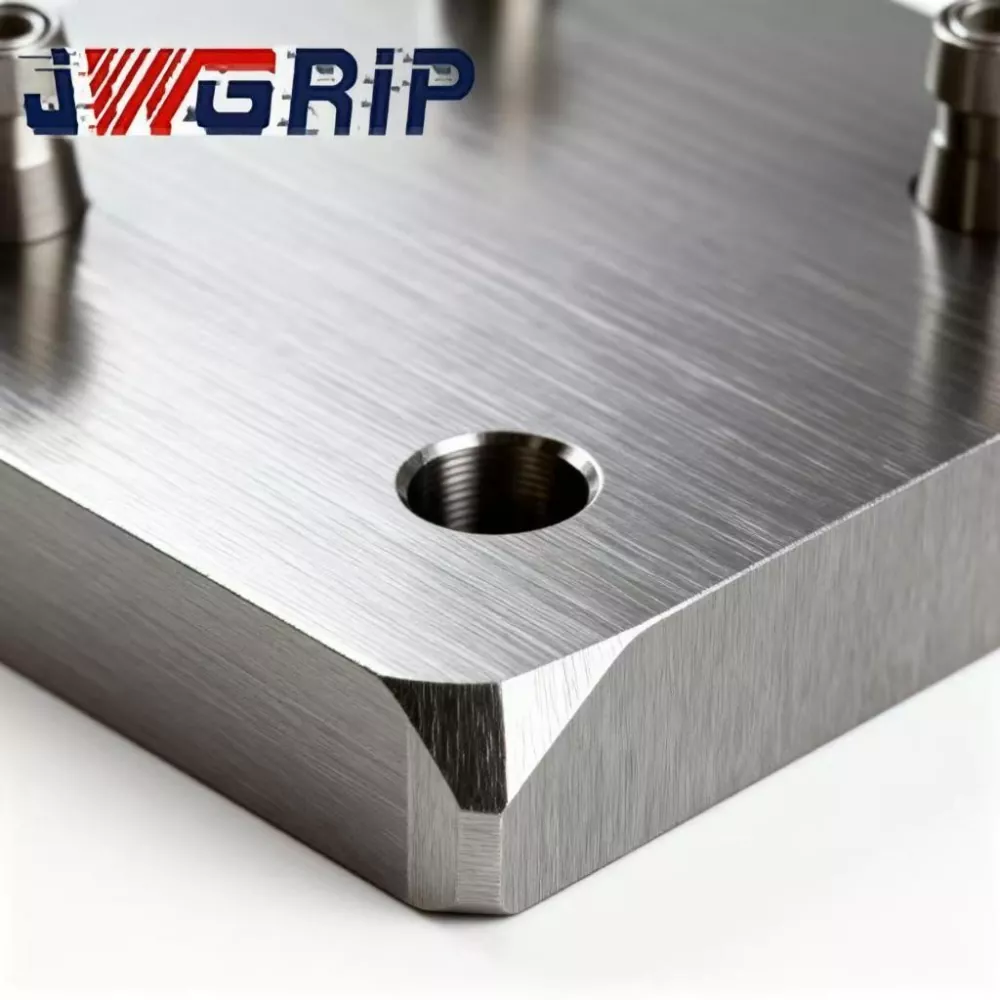
· یک سنگی جعلی اور مزاج مصر دات اسٹیل پیلیٹ بیس
میٹرکس لے آؤٹ میں چار آزاد زیرو پوائنٹ بشنگ لاکنگ اسمبلیاں
· بلٹ ان سنکرونس نیومیٹک ڈسٹری بیوشن ماڈیول
· ہر لوکیشن اسٹیشن کے لیے انفرادی چپ ڈائیورژن گرووز
· کمپریسڈ ایئر سروس پورٹ
· بیکار اسٹیشنوں کو ڈھانپنے کے لیے حفاظتی کور پلیٹس
اس کا کلیدی تفریق بمقابلہ عام ملٹی اسٹیشن فکسچر: چار اسٹیشن ایک دوسرے سے مکمل طور پر آزاد کام کرتے ہیں۔
دو عملی پیداوار کے طریقے
موڈ 1: یکساں ورک پیس کے لیے چار سٹیشن ماس پروڈکشن
1. چار پل سٹڈ سے لیس فکسچر بیس کو چاروں اسٹیشنوں پر فٹ کریں۔
2. 0.5-0.7 MPa کمپریسڈ ہوا کی فراہمی؛ ہم وقت ساز نیومیٹک ماڈیول ایک ہی وقت میں چاروں بشنگ اسمبلیوں کو لاک کر دیتا ہے۔
3. لاک کنفرمیشن سگنل CNC سسٹم میں واپس آتا ہے، اور مشین کٹنگ سائیکل چلاتی ہے۔
4. مشیننگ مکمل ہونے پر، ان لاک کرنے کے لیے ہوا کا دباؤ چھوڑ دیں۔ فی گھنٹہ تھرو پٹ بڑھانے کے لیے ایک چکر میں چار تیار شدہ حصوں کو ہٹا دیا جاتا ہے۔
موڈ 2: مختلف حصوں کے لیے لچکدار مکسڈ لائن مشیننگ
1. الگ الگ سٹیشنوں پر چار الگ الگ ورک پیس سے متعلقہ فکسچر لوڈ کریں۔
2. تمام اسٹیشنوں کو مقفل کرنے کے لیے کمپریسڈ ایئر لگائیں۔ CNC ہر اسٹیشن کے لیے وقفے وقفے سے مشینی پروگرام چلاتا ہے۔
3. جب ون آرڈر پروڈکشن ختم ہو جائے تو صرف متعلقہ ٹارگٹ سٹیشن پر فکسچر کو تبدیل کریں۔ بقیہ اسٹیشن مکمل طور پر پھٹے بغیر بند رہتے ہیں۔
4. بار بار پروڈکٹ کی تبدیلیوں کے دوران ڈاؤن ٹائم کو بہت کم کرتا ہے۔
انجینئرنگ ڈیزائن
· مصر دات اسٹیل کی بنیاد دو راؤنڈ تناؤ سے نجات پانے والی عمر سے گزرتی ہے: رف مشیننگ کے بعد پہلی عمر، سیمی فنشنگ کے بعد ثانوی عمر بڑھنا۔ مکسڈ موڈ ورکشاپس میں بار بار کلیمپنگ کا تناؤ، محیط درجہ حرارت میں تبدیلی اور مسلسل کٹنگ وائبریشن عام ہیں۔ تناؤ کی ناکافی رہائی غیر مرئی مائیکرو ڈیفارمیشن کا سبب بنتی ہے اور ملٹی سٹیشن پوزیشنل درستگی کو برباد کر دیتی ہے۔ JWGRIP دوہری عمر طویل مدتی مستحکم جیومیٹری کے لیے اندرونی تناؤ کو زیادہ سے زیادہ کرتا ہے۔
· پوزیشننگ بشنگ اعلی لباس مزاحم بیئرنگ اسٹیل کو اپناتے ہیں۔ اندرونی بوروں کو ہر اسٹیشن کے لیے قابل اعتماد خود مختار لوکٹنگ کارکردگی کی ضمانت دینے کے لیے بجھانے کے علاوہ سپر فنشنگ کا اعزاز حاصل ہوتا ہے۔
· مخلوط لائن پروڈکشن استحکام کی ضروریات کو پورا کرنے کے لیے پوزیشن کی رواداری اور اسٹیشن سے اسٹیشن کی اونچائی کے فرق کو سختی سے کنٹرول کیا جاتا ہے۔
بنیادی فوائد
1. بار بار آرڈر کی تبدیلی کی وجہ سے ہونے والے ڈاؤن ٹائم کو کم سے کم کریں۔
پروڈکٹ سوئچنگ کے دوران ہر فکسچر کو جدا کرنے کی ضرورت نہیں ہے۔ صرف اسٹیشنوں کو تبدیل کیا جاتا ہے جنہیں نئے آرڈر کے فکسچر کی ضرورت ہوتی ہے۔ دوسرے اسٹیشن چلتے رہتے ہیں۔ ہائی مکس کم والیوم آرڈر والے ماحول کے لیے مشین کا بیکار وقت تیزی سے گرتا ہے۔
2. متعدد مجرد پیلیٹس سے انسانی حوصلہ افزائی کی اسمبلی کی غلطیوں کو ختم کریں۔
دستی اسٹیکنگ اور علیحدہ زیرو پوائنٹ پیلیٹس کو چڑھانا 7-8 μm کی پوزیشنی انحراف پیدا کر سکتا ہے۔ JWGRIP گھر میں مکمل ملٹی اسٹیشن کیلیبریشن مکمل کرتا ہے: پوزیشنی رواداری ≤±0.004 ملی میٹر، اسٹیشن سے اسٹیشن کی اونچائی کا فرق ≤0.0025 ملی میٹر۔ یہ سائٹ پر فٹنگ اور ٹیوننگ لیبر کے گھنٹوں کو بچاتا ہے۔
3. ایک ہارڈویئر بڑے حجم اور زیادہ مکس کم والیوم دونوں کاموں کا احاطہ کرتا ہے
بڑے بیچ آرڈرز کے دوران زیادہ سے زیادہ تھرو پٹ کے لیے فور اپ ایک جیسی پارٹ مشیننگ چلائیں۔ بکھرے ہوئے آرڈرز کے لیے مکسڈ لائن موڈ پر جائیں۔ فکسڈ اثاثہ کی سرمایہ کاری کو کم کرتے ہوئے دو پیداواری منظرناموں کے لیے علیحدہ فکسچر خریدنے کی ضرورت نہیں ہے۔
4. معیاری D20 زیرو پوائنٹ پل سٹڈ مطابقت کے ساتھ موجودہ فکسچر اثاثہ کے دوبارہ استعمال کو زیادہ سے زیادہ کریں
ورکشاپ میں موجود چھوٹے سائز کے زیرو پوائنٹ فکسچر بیسز کو معیاری D20 پل سٹڈز کو ریٹروفٹ کرنے کے بعد براہ راست دوبارہ استعمال کیا جا سکتا ہے۔ مکمل فکسچر ری مینوفیکچرنگ سے گریز کریں اور پچھلی فکسچر سرمایہ کاری کو محفوظ رکھیں۔
5. فی سٹیشن آزاد چپ ڈائیورژن گروو ڈیزائن
آئرن اور ایلومینیم کی کٹنگ چپس ہر اسٹیشن کے لیے وقف شدہ نالیوں سے گزرتی ہیں۔ پوزیشننگ-بشنگ گیپس کے اندر چپ کا پھنسنا بہت کم ہو گیا ہے۔ بار بار فکسچر سویپ مکسڈ لائن حالات کے تحت، صفائی کی فریکوئنسی کم ہو جاتی ہے اور چپ سے چلنے والی پوزیشننگ ناکامی کا خطرہ کم ہو جاتا ہے۔
اصلی کیسز
کیس 1: میڈیکل ڈیوائس آلات پروسیسر
اس صارف کو عام ہائی مکس کم والیوم آرڈرز موصول ہوتے ہیں، ہر کام کے دن 3-5 چھوٹے حصوں کی مختلف حالتوں کے درمیان تبدیل ہوتے ہیں۔
· اپ گریڈ کرنے سے پہلے: سنگل سٹیشن زیرو پوائنٹ پیلیٹ استعمال کیے گئے تھے۔ ہر تبدیلی کے لیے فکسچر کو ہٹانے، صفائی، دوبارہ کلیمپنگ اور ڈائل انڈیکیٹنگ کی ضرورت ہوتی ہے، جس میں 40-60 منٹ لگتے ہیں۔ سیٹ اپ کے کام میں مشین کے اوقات کی بڑی مقدار ضائع ہوئی۔
· متعدد JWGRIP فور سینٹر زیرو پوائنٹ پیلیٹس کی تعیناتی اور مکسڈ لائن مشیننگ موڈ کو اپنانے کے بعد: مکمل فکسچر ٹیر ڈاؤن کی ضرورت نہیں ہے۔ صرف ٹارگٹ اسٹیشن کے فکسچر کو تبدیل کیا جاتا ہے۔ اوسط تبدیلی کا وقت 8-15 منٹ پر پڑتا ہے۔
· آدھے سال کے پیداواری اعدادوشمار سے پتہ چلتا ہے کہ مشین ٹول کے استعمال میں 24% اضافہ ہوا ہے۔ فیکٹری اضافی CNC مشینیں خریدے بغیر مزید بکھرے ہوئے کسٹمر آرڈرز کو قبول کر سکتی ہے۔
کیس 2: دریائے پرل ڈیلٹا میں 3C-جز کا سب کنٹریکٹر
یہ ورکشاپ ایک ہی CNC مشینوں پر اعلی حجم کے بڑے پیمانے پر آرڈرز اور چھوٹے بیچ کے نمونے والی ملازمتوں کو ہینڈل کرتی ہے۔
· بڑے پیمانے پر آرڈر کی مدت کے دوران: چار اسٹیشن اعلی تھرو پٹ کے لیے ایک جیسے حصوں پر کارروائی کرتے ہیں۔
· جب چھوٹے بیچ کے نمونے کے کام آتے ہیں: نمونے کی تیاری کے لیے ایک یا دو اسٹیشنوں پر قبضہ کریں جب کہ دوسرے اسٹیشن بڑے پیمانے پر پیداوار کو جاری رکھیں۔
· نمونے کی پروسیسنگ اب بڑے پیمانے پر پیداوار کی تال میں خلل نہیں ڈالتی ہے، اور نمونے کی ترسیل کے لیڈ ٹائم کو نمایاں طور پر مختصر کر دیا جاتا ہے۔
پروڈکشن ورک فلو مکمل کریں۔
① الائے اسٹیل خالی فورجنگ اور ٹیمپرنگ
② رف مشیننگ
③ پہلا تناؤ سے نجات کے لیے بڑھاپا
④ سیمی فنشنگ
⑤ ثانوی تناؤ سے نجات کے لیے بڑھاپا
⑥ 5-axis گرائنڈر: ایک بار کے کلیمپنگ سیٹ اپ کے تحت بشنگ ماؤنٹنگ کے تمام سوراخوں کو پیس لیں
⑦ بشنگ پریس فٹنگ
⑧ ایئر سرکٹ سیل اسمبلی
⑨ ایئر ٹائٹنس پریشر ہولڈنگ ٹیسٹ
⑩ مکمل اسٹیشن CMM جہتی معائنہ
⑪ اینٹی مورچا تحفظ علاج
⑫ برآمد کے لیے تیار شاک پروف پیکنگ
معائنہ چیک لسٹ
1. ہر ایک اسٹیشن کے لیے آزادانہ اعادہ پوزیشننگ درستگی ٹیسٹ
2. چار سٹیشن پوزیشنی رواداری، اونچائی-فرق اور متوازی کے لیے CMM پیمائش
3. 5 منٹ ایئر ہولڈنگ ایئر ٹائٹنس ٹیسٹ؛ زیادہ سے زیادہ قابل اجازت پریشر ڈراپ ≤0.02 MPa
4. چار سٹیشنوں میں سائکلک سنکرونس لاکنگ-ان لاکنگ فنکشنل ٹیسٹ
سلیکشن گائیڈ
· اپنے آرڈر کے ڈھانچے کا تجزیہ کریں: غالب واحد متغیر بڑے پیمانے پر پیداوار کے لیے، چار اسٹیشنوں والی ایک جیسی-پارٹ مشیننگ چلائیں۔ اگر زیادہ مکس کم والیوم آرڈرز کا بڑا حصہ ہوتا ہے، تو تصادم سے بچنے کے لیے چار اسٹیشنوں پر فکسچر سے فکسچر جسمانی مداخلت کے خطرے کا بغور جائزہ لیں۔
· اپنے سائٹ پر موجود زیرو پوائنٹ پل اسٹڈز کی تفصیلات کی تصدیق کریں۔ معیاری ورژن D20 پل سٹڈ سے میل کھاتا ہے۔ متبادل پل سٹڈ سائز کے لیے حسب ضرورت بشنگ اسمبلیاں تیار کی جا سکتی ہیں۔
· خودکار-پروڈکشن-لائن انٹیگریشن کے لیے: 0.5-0.7 MPa کے اندر ورکشاپ کے مستحکم ایئر سورس پریشر کی ضمانت دیں اور PLC کنٹرول سسٹم کے لیے IO سگنل پوائنٹس کو محفوظ رکھیں۔
· ورک پیس پلس فکسچر کی کل اسٹیکنگ اونچائی کا حساب لگائیں۔ کاٹنے کے دوران ٹول ٹو پیلیٹ کے تصادم کو روکنے کے لیے ٹول موشن پاتھ کی تقلید کریں۔ اگر آپ کو غیر یقینی صورتحال ہے تو مداخلت کی تشخیص کے لیے JWGRIP تکنیکی ٹیم کو ورک پیس ڈرائنگ جمع کروائیں۔
عملی آپریشن
1. پیلیٹ کو مشین ٹول ورک ٹیبل پر لگائیں، JWGRIP صارف دستی میں ٹارک ویلیو کی ضروریات کے مطابق سختی سے بولٹ کو سخت کریں۔ زیادہ ٹارک باندھنا منع ہے، کیونکہ بیس باڈی ڈیفارمیشن ملٹی سٹیشن رشتہ دار درستگی کو تباہ کر دے گی۔
2. کمپریسڈ ایئر انلیٹ فرنٹ اینڈ پر آئل واٹر فلٹر انسٹال کریں۔ جھاڑیوں میں داخل ہونے والی نمی اور نجاست زنگ لگنے، کھرچنے اور درستگی کے انحطاط کو متحرک کرے گی۔
3. ہر مجموعی 100 کام کے اوقات کے بعد زیرو پوائنٹ بشنگ کے اندر خشک چکنا کرنے والا ایروسول چھڑکیں۔ مائع انجن کا تیل سختی سے ممنوع ہے، کیونکہ تیل دھاتی چپس کو اپنی طرف متوجہ کرتا ہے اور جھاڑیوں کے جمنے کی ناکامی کا باعث بنتا ہے۔
4. فکسچر سویپ کے بعد یا ہر شفٹ تبدیلی پر کمپریسڈ ایئر کے ساتھ ہر اسٹیشن کے بلو کلین لوکٹنگ ہولز اور چپ ڈائیورژن گرووز۔ ڈیٹم سطحوں کو تلاش کرنے پر دھاتی چپس کو کبھی نہ چھوڑیں۔
5. آئرن چپس اور کاٹنے والے سیال کو جھاڑیوں کی اسمبلیوں پر حملہ کرنے سے روکنے کے لیے بیکار اسٹیشنوں پر حفاظتی کور پلیٹیں لگائیں۔
6. پیلیٹ ڈیٹم چہروں پر بھاری چیز کے اثرات سے بچیں۔ تصادم کی وجہ سے بنیاد کی خرابی عام طور پر سائٹ پر مرمت نہیں کی جا سکتی ہے اور ملٹی سٹیشن پوزیشن کی کارکردگی کو مستقل طور پر برباد کر دیتی ہے۔
فروخت کے بعد سپورٹ
1. وارنٹی: 12 ماہ کی مکمل یونٹ وارنٹی مینوفیکچرنگ کے نقائص کا احاطہ کرتی ہے، سوائے انسانی غلط آپریشن کے۔ اہل دعوے مفت مرمت یا اسپیئر پارٹس کی تبدیلی کی خدمت سے لطف اندوز ہوتے ہیں۔
2. تکنیکی وسائل: آن لائن آپریشن دستاویزات اور ویڈیو ٹیوٹوریلز فراہم کیے گئے ہیں۔ بلک والیوم آرڈر پروجیکٹس کے لیے بامعاوضہ ریموٹ تکنیکی مدد دستیاب ہے۔
3. حسب ضرورت ترمیم کی خدمت: بیرونی جہت کی ایڈجسٹمنٹ، پل-سٹڈ-اسپیک تبدیلی، سٹیشن-لے آؤٹ ری آرنجمنٹ معاون ہیں۔
4. نمونہ کی تشخیص: تشخیص کے نمونے کو ترتیب دیا جا سکتا ہے؛ خریدار نمونہ مال کی ڑلائ کی لاگت اٹھاتا ہے.
اکثر پوچھے گئے سوالات
Q1: کیا چار اسٹیشنوں پر مختلف حصوں کے ورک پیس کی مخلوط لائن مشینی باہمی درستگی میں مداخلت کرے گی؟
A: چار بشنگ یونٹس جسمانی طور پر مکمل طور پر آزاد ہیں۔ تالے لگانے والے اعمال ایک دوسرے کے ساتھ مداخلت نہیں کرتے ہیں۔ تلاش کی درستگی تب تک مستحکم رہتی ہے جب تک کہ فکسچر جسمانی تصادم سے بچتے ہیں۔ دوسرے اسٹیشنوں کی ڈیٹم سطحوں پر چپس کو چھڑکنے سے روکنے کے لیے ہر اسٹیشن کے لیے باقاعدہ کمپریسڈ ایئر کی صفائی کی سفارش کی جاتی ہے۔
Q2: کیا CNC فکسچر کے لیے فور سینٹر زیرو پوائنٹ پیلیٹ ضروری ہے اگر چھوٹے بیچ میں تبدیلی کے اوور کبھی کبھار ہوتے ہیں؟
A: اس کا تبدیلی سے زیادہ کارکردگی کا فائدہ صرف ہر ہفتے متواتر مختلف تبدیلیوں کے تحت نمایاں ہوتا ہے۔ اگر پیداوار زیادہ تر واحد متغیر بڑے پیمانے پر مبنی ہے، تو سنگل سٹیشن یا دوہری سٹیشن زیرو پوائنٹ پیلیٹس بہتر لاگت کی کارکردگی فراہم کرتے ہیں۔
Q3: کیا میرے موجودہ لیگیسی فکسچر بیسز کو اس پیلیٹ پر دوبارہ استعمال کیا جا سکتا ہے؟
A: معیاری D20 زیرو پوائنٹ پل سٹڈز کے ساتھ نصب فکسچر بیس براہ راست کام کر سکتے ہیں۔ دیگر پل سٹڈ تصریحات کے لیے حسب ضرورت بشنگ اسمبلیاں درکار ہیں۔
Q4: کیا JWGRIP Four-Center Zero-Point Pallet 120×120 کو 5-axis CNC مشینوں پر تعینات کیا جا سکتا ہے؟
A: یہ 5 محور کے سامان کے ساتھ مطابقت رکھتا ہے۔ اسپنڈل جھکاؤ کے تصادم کے خطرے کا اندازہ کرنے کے لیے ورک پیس اور فکسچر کی کل اونچائی کا حساب لگائیں۔ انتخاب کے مرحلے میں JWGRIP تکنیکی تشخیص کے لیے ورک پیس ڈرائنگ جمع کرائی جا سکتی ہے۔
پروکیورمنٹ ریفرنس نوٹ
بہت سی فیکٹریاں لچکدار لائن اپ گریڈنگ کے لیے بڑی مقدار میں حسب ضرورت خصوصی مقاصد کے فکسچر خریدنے پر غور کرتی ہیں۔ اس سے زیادہ سرمایہ خرچ ہوتا ہے اور آرڈرز تبدیل ہونے کے بعد فکسچر کے بیکار ہونے کا خطرہ ہوتا ہے۔
CNC فکسچر کے لیے JWGRIP Four-Center Zero Point Pallet کی بنیادی قیمت ایک ہی ہارڈویئر یونٹ کے اندر بڑے پیمانے پر حجم کی پیداوار اور ہائی مکس مکسڈ لائن مینوفیکچرنگ دونوں کو سپورٹ کرنے میں مضمر ہے۔ یہ صارفین کے موجودہ فکسچر اڈوں کے دوبارہ استعمال کو زیادہ سے زیادہ کرتا ہے، پیداواری لاگت کو کنٹرول کرتا ہے اور بکھرے ہوئے آرڈرز کی وجہ سے ہونے والی تبدیلی سے زیادہ کارکردگی کے درد کو دور کرتا ہے۔ یہ درمیانے اور چھوٹے سائز کے اجزاء کی پروسیسنگ مینوفیکچررز کے لیے لچکدار اپ گریڈ کے منصوبوں کے لیے موزوں ہے۔
انکوائری بھیجیں۔
رابطہ کی معلومات
-
پتہ
نمبر 44، ڈیننگ انٹرپرینیورشپ روڈ، ہیومن ٹاؤن، ڈونگ گوان سٹی، گوانگ ڈونگ صوبہ، چین
-
ٹیلی فون
-
ای میل
JWGRIP کو انکوائری بھیجنے میں خوش آمدید۔ ہماری پیشہ ورانہ تکنیکی اور سیلز ٹیم مفت فکسچر کا انتخاب، اپنی مرضی کے مطابق حل ڈیزائن اور درست کوٹیشن فراہم کرے گی۔
خبروں کی سفارشات