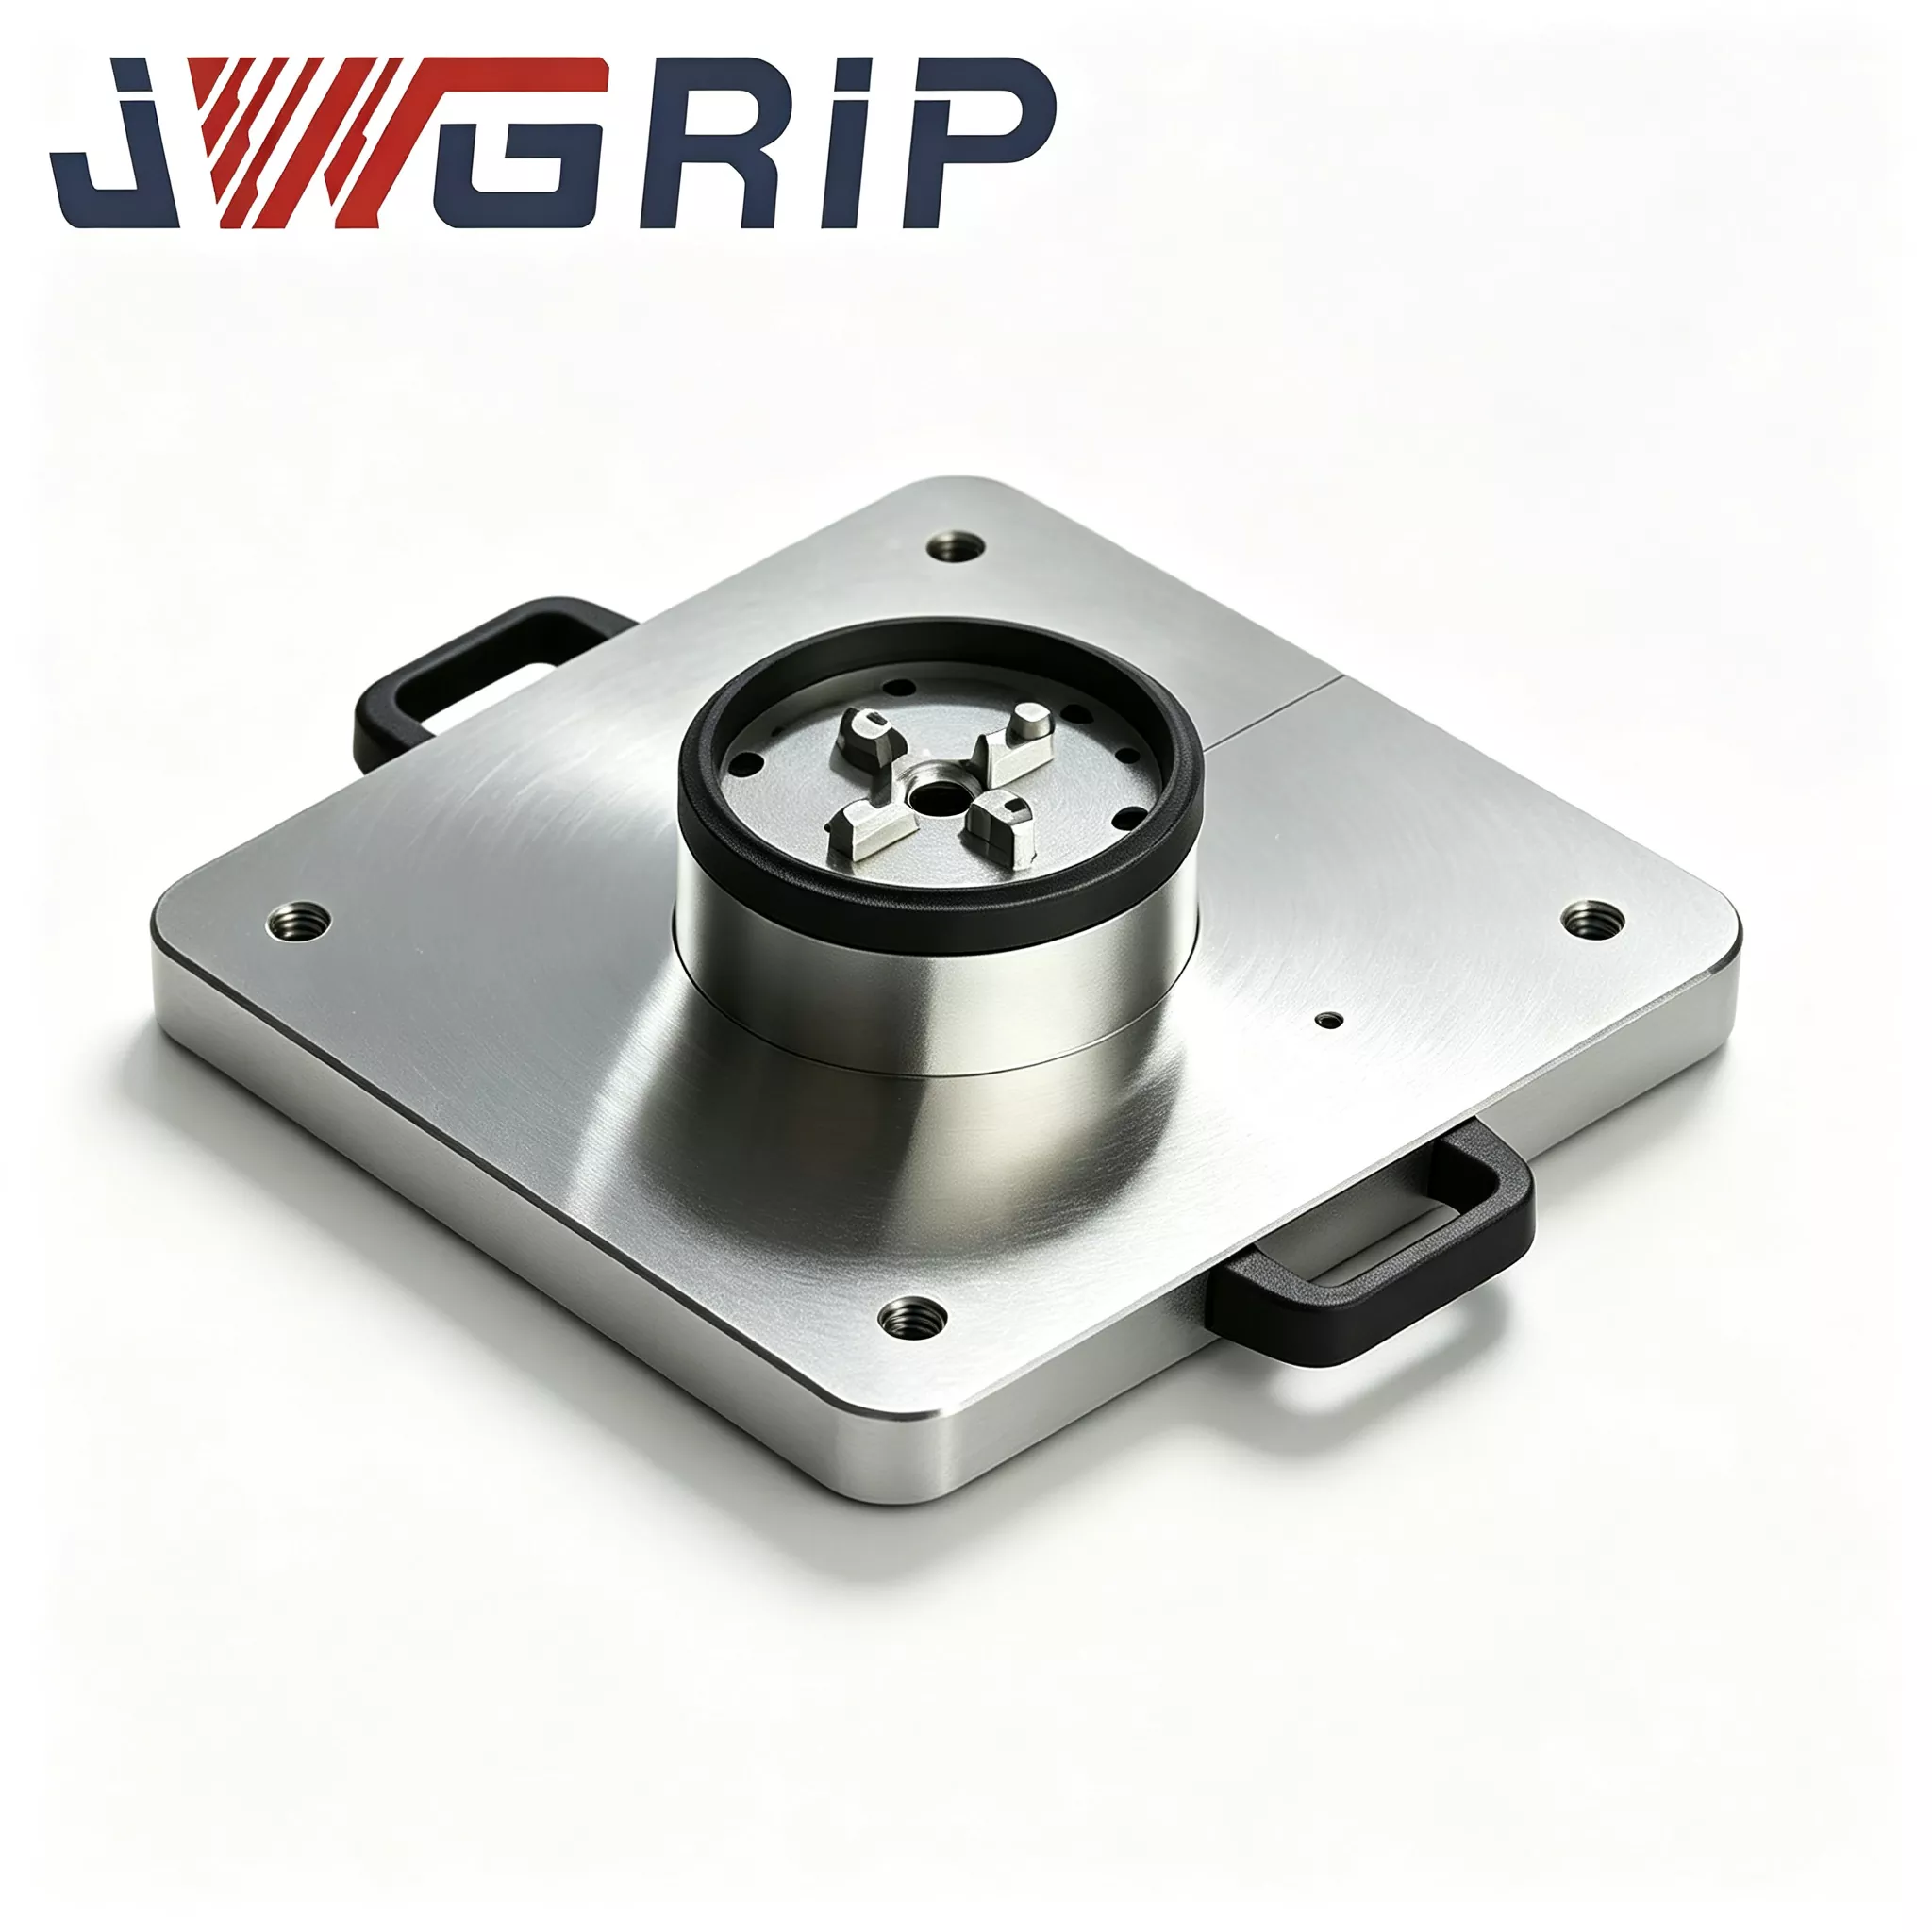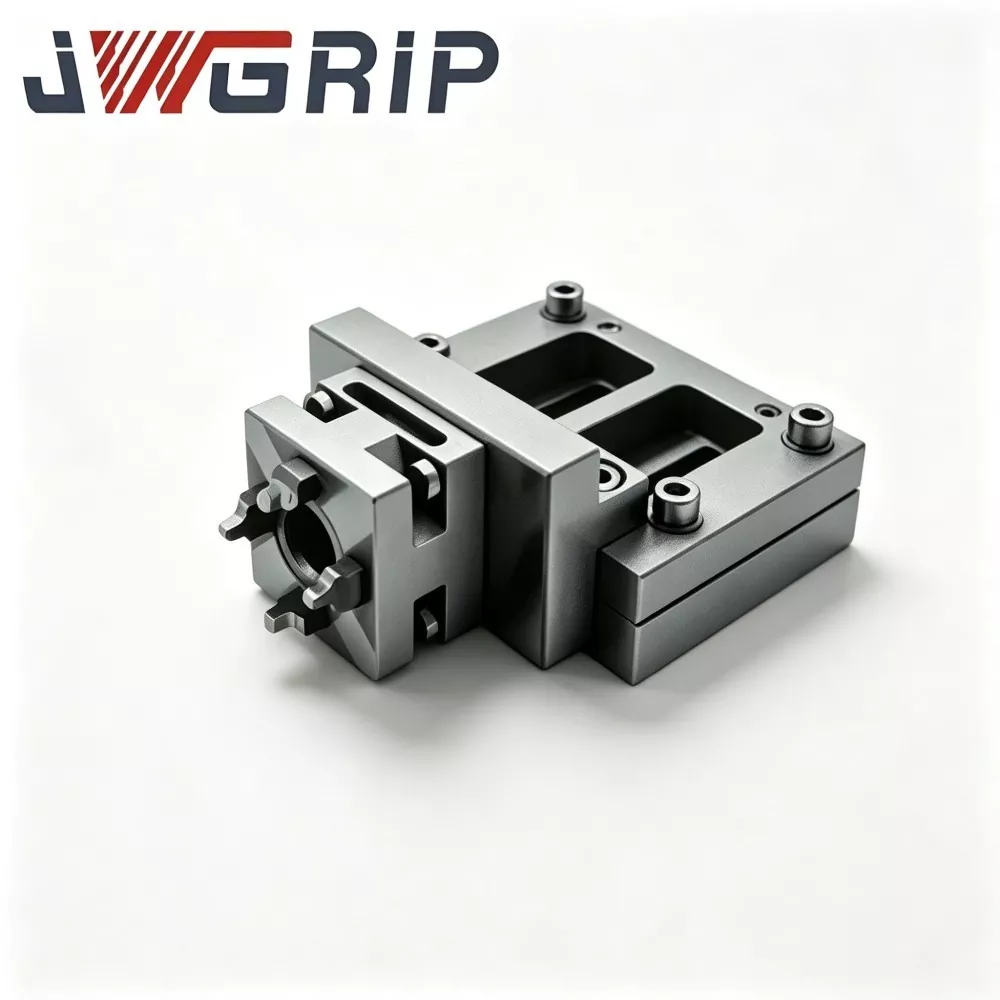

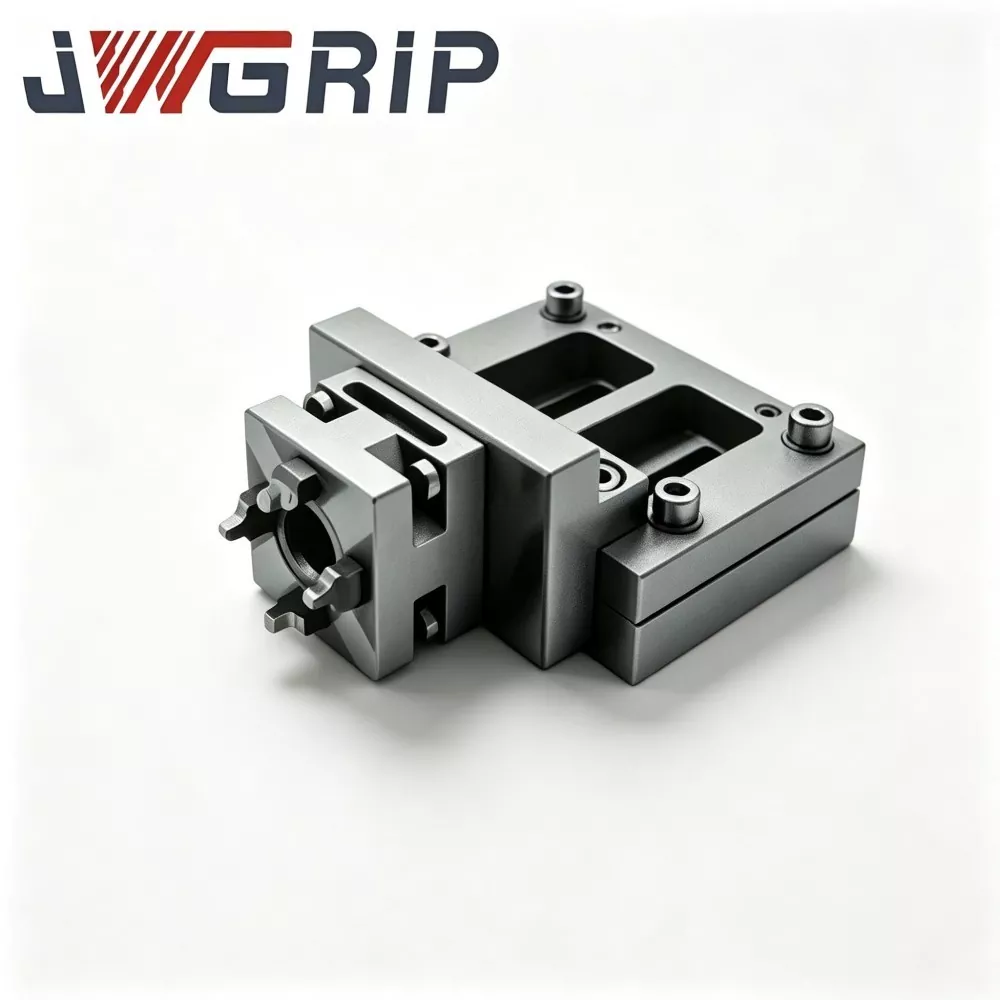
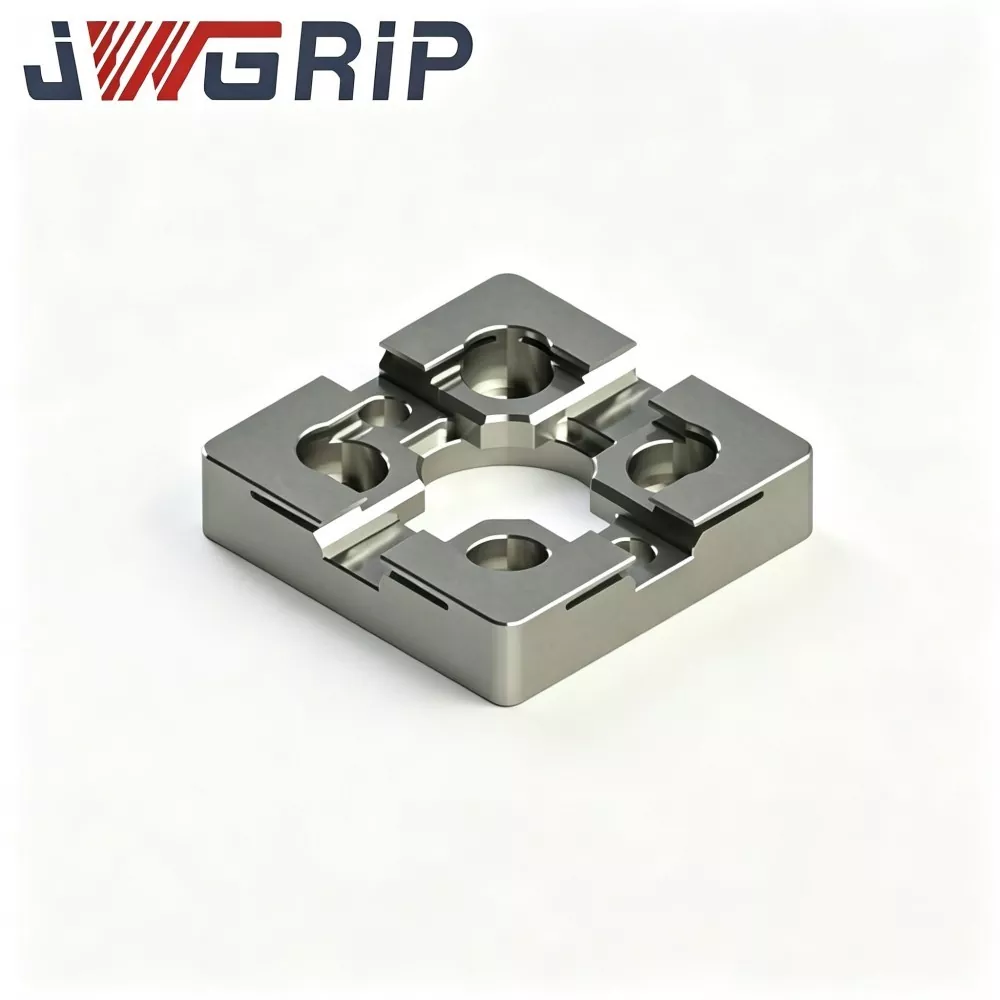
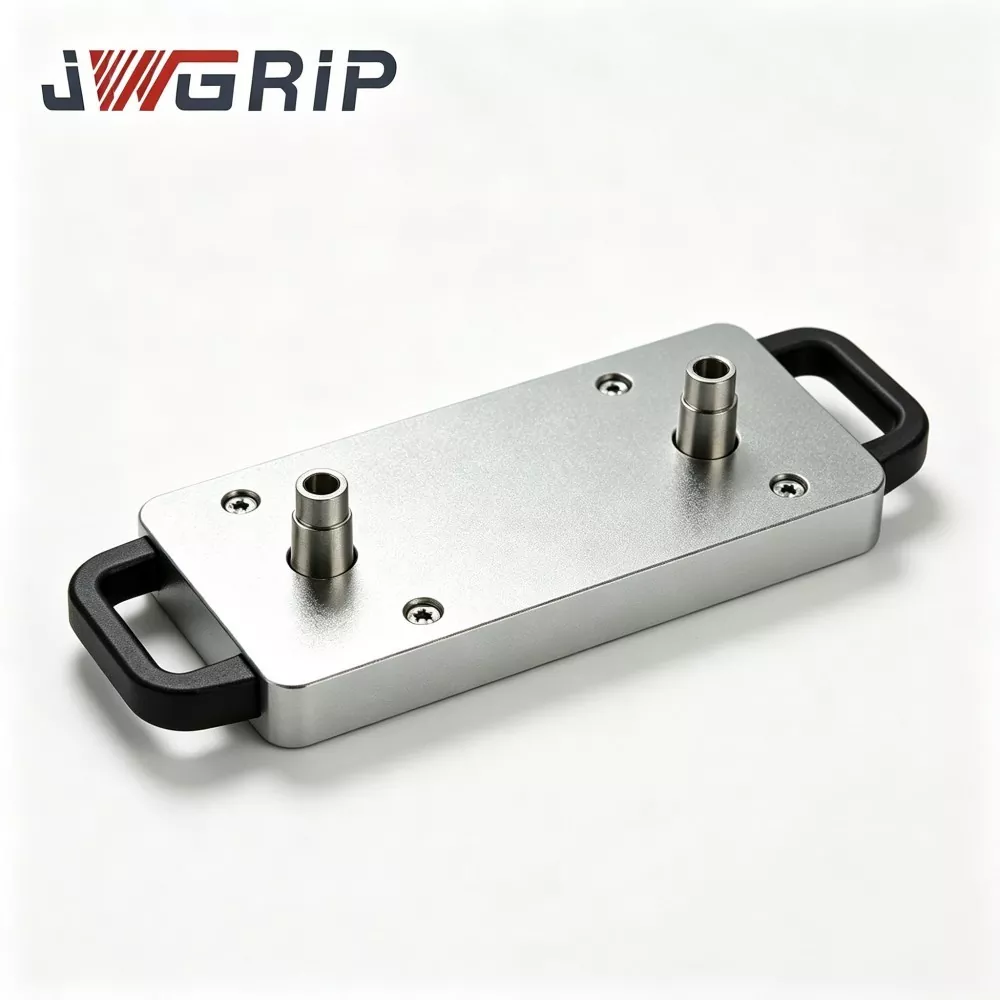
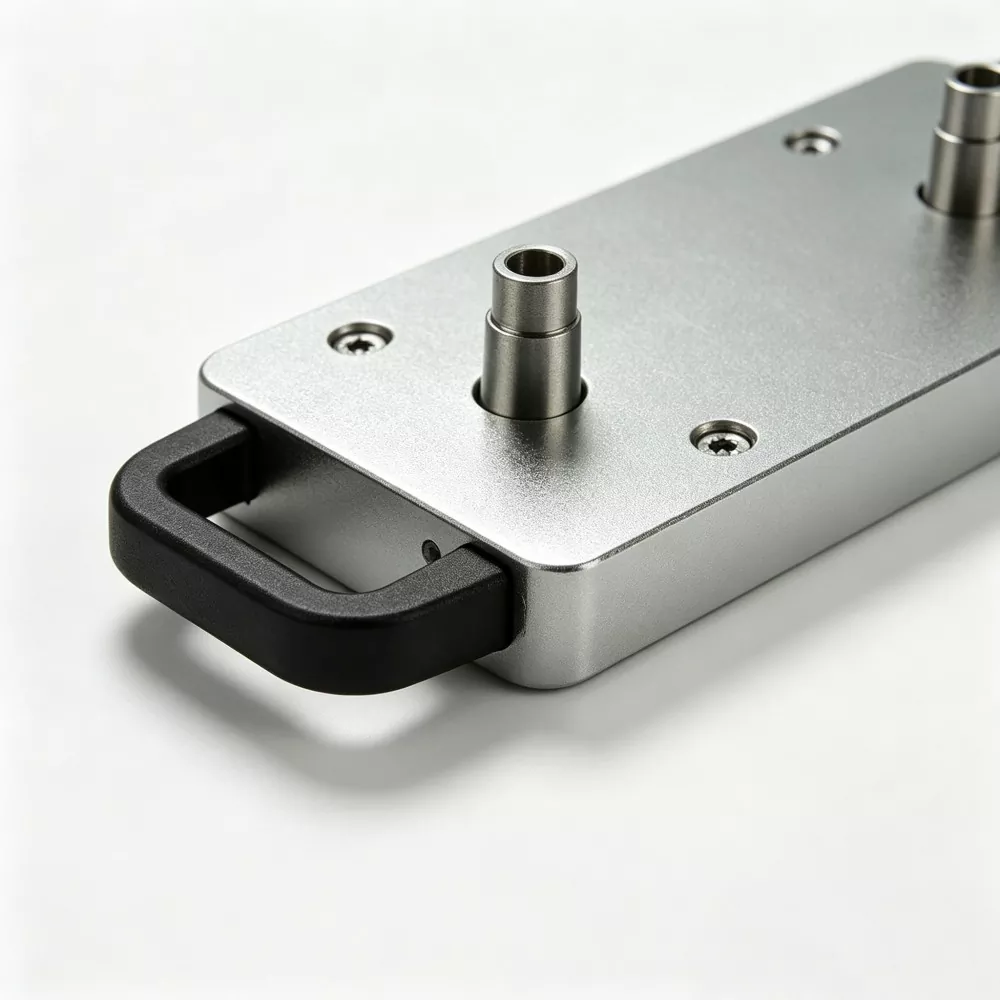
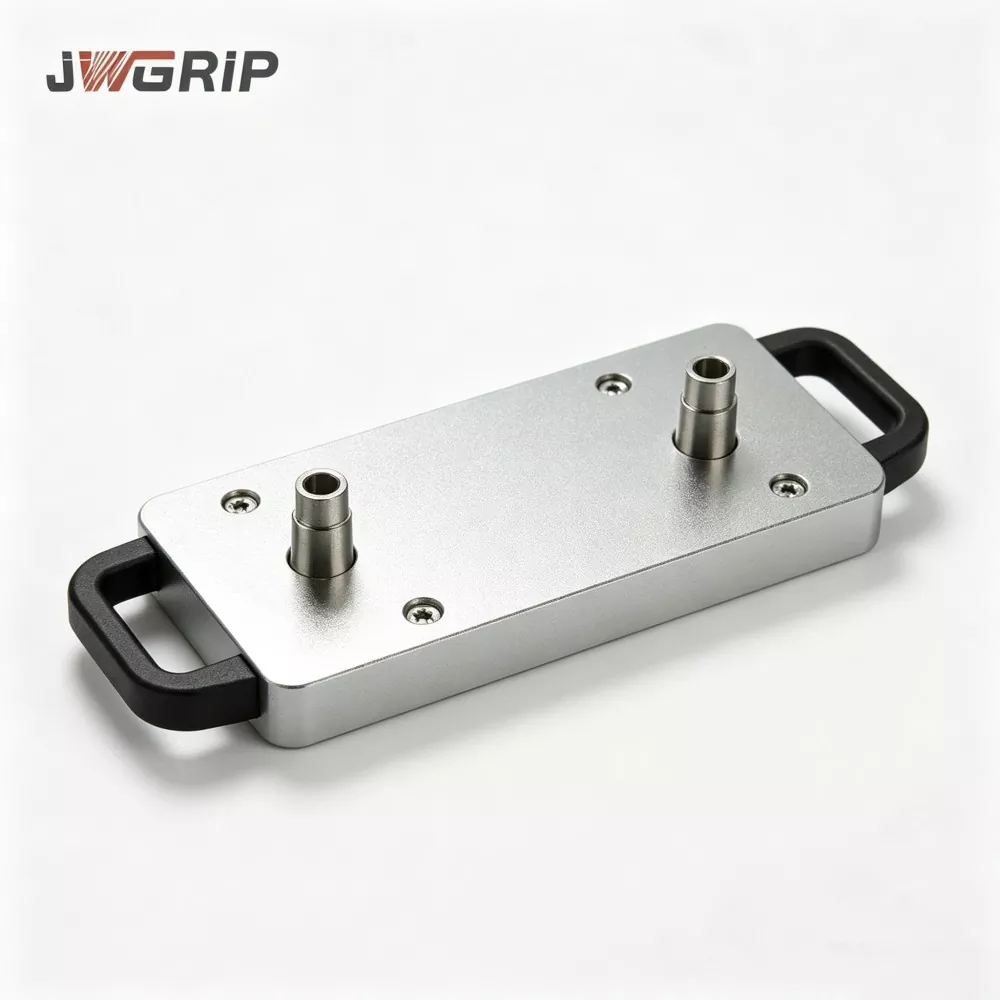
ایک مربوط یک سنگی ساختی ڈیزائن کو اپنانا،CNC مشینی کے لیے دو سینٹر زیرو پوائنٹ پیلیٹایک واحد انٹیگرل بیس پر دو مکمل آزاد زیرو پوائنٹ لوکٹنگ یونٹس کو ضم کرتا ہے۔ معیاری 200 ملی میٹر فکسڈ سینٹر فاصلہ درست طور پر گراؤنڈ ہے اور ڈیلیوری سے پہلے مکمل طور پر اندرون خانہ کیلیبریٹ کیا جاتا ہے، جس میں دوہری اسٹیشنوں کے درمیان درست متوازی، مرکز کا فاصلہ اور اونچائی کی مستقل مزاجی ہوتی ہے۔ یہ مستحکم پوزیشننگ کارکردگی، اعلی مجموعی درستگی اور بہترین ساختی سختی کی خصوصیات رکھتا ہے، جو سنکرونس ڈوئل ورک پیس مشینی کے لیے ایک مضبوط بنیاد رکھتا ہے۔
اہم ہارڈ ویئر اجزاء
JWGRIP ٹو سینٹر زیرو پوائنٹ پیلیٹ 200 ذیل کی کلیدی اسمبلیوں پر مشتمل ہے:
- ①یک سنگی کھوٹ سٹیل بیس باڈی
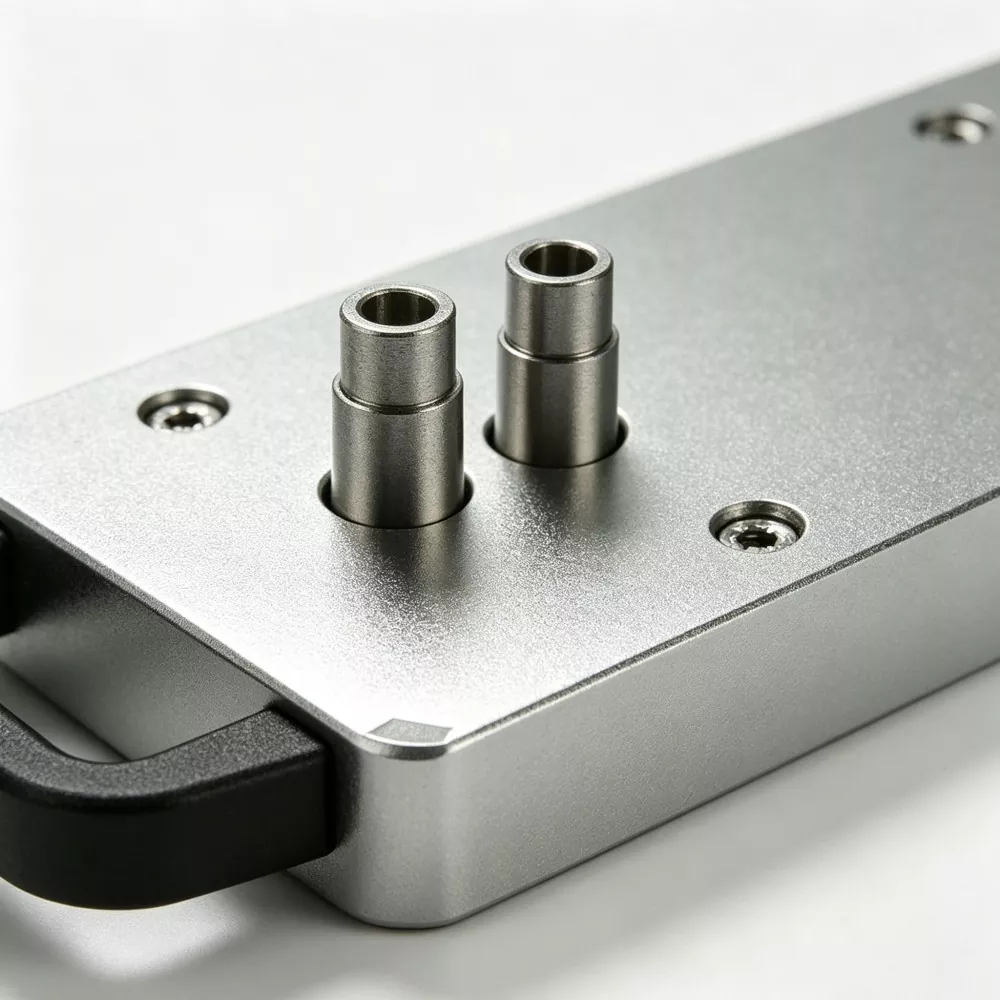
- ②دو مکمل زیرو پوائنٹ پوزیشننگ بشنگ اسمبلیاں مقررہ 200 ملی میٹر سینٹر فاصلے کے ساتھ
- ③ہم وقت ساز نیومیٹک لاکنگ ماڈیول
- ④ہر لوکیٹنگ سٹیشن کے لیے چاروں طرف چپ ڈائیورژن گرووز
- ⑤کمپریسڈ ایئر پورٹ
- ⑥بیکار لوکیشن اسٹیشن کے لیے حفاظتی کور پلیٹس

دو سوئچ ایبل پروڈکشن موڈز
ڈوئل سٹیشن پیئرڈ پارٹ مشیننگ موڈ
1. دستی طور پر یا روبوٹ کے ذریعے، دو پل سٹڈ سے لیس فکسچر بیسز کو بالترتیب بائیں ہاتھ اور دائیں ہاتھ کا پتہ لگانے والے اسٹیشنوں پر لگائیں۔
2. فیڈ 0.5-0.7 MPa کمپریسڈ ہوا؛ نیومیٹک ماڈیول مطابقت پذیری سے دونوں پوزیشننگ بشنگ کو لاک کر دیتا ہے۔
3. لاک کنفرمیشن سگنل CNC کنٹرولر کو واپس آتا ہے، اور مشین بیک وقت دو ورک پیسز کے لیے ملنگ، ڈرلنگ اور دیگر کاٹنے کے عمل کو انجام دیتی ہے۔
4. مشینی ختم ہونے کے بعد، انلاک کرنے کے لیے ہوا کا دباؤ چھوڑ دیں۔ ایک ہینڈلنگ سائیکل میں دو تیار شدہ جوڑ والی ورک پیس کو ہٹایا جاسکتا ہے۔
سنگل اسٹیشن انڈیپنڈنٹ پارٹ مشیننگ موڈ
1. فکسچر بیس صرف ایک لوکیشن اسٹیشن پر لگائیں۔
2. حفاظتی کور پلیٹ کو غیر استعمال شدہ اسٹیشن پر لگائیں۔
3. پیلیٹ غیر متوازی سنگل پارٹ پروسیسنگ کے لیے ایک معیاری سنگل سینٹر زیرو پوائنٹ پیلیٹ کے طور پر کام کرتا ہے۔
کور انجینئرنگ
عمل کے فوائد
اصلی کیس
CNC مشینی کے لیے JWGRIP ٹو سینٹر زیرو پوائنٹ پیلیٹ کو ہائیڈرولک پرزے والے پلانٹس، نئی توانائی کے پرزے کے پروسیسرز اور مولڈ بنانے والے مینوفیکچررز کے ذریعے بڑے پیمانے پر تعینات کیا جاتا ہے۔ دو آن سائٹ کیسز ٹھوس آپریشنل بہتری کو ظاہر کرتے ہیں۔
کیس 1: گھریلو ہائیڈرولک والو بلاک بنانے والا
JWGRIP حل کو اپنانے سے پہلے، گاہک نے والو بلاک مشینی کے لیے دو آزاد سنگل سینٹر زیرو پوائنٹ پیلیٹس کا استعمال کیا۔
ہر بیچ کی تبدیلی کو دوہری سٹیشن کی صف بندی کے لیے 20-30 منٹ درکار ہوتے ہیں۔
کٹنگ وائبریشن نے بڑے پیمانے پر پیداوار کے دوران ٹھیک ٹھیک اسٹیشن شفٹ لایا، جس سے متواتر بیچ اسکریپ کو متحرک کیا گیا جس کی وجہ غیر مخصوص ہم آہنگی ہے۔
آٹھ سیٹوں کو رول آؤٹ کرنے کے بعد:
- دوہری اسٹیشن رشتہ دار پوزیشن ٹیوننگ کو مکمل طور پر ہٹا دیا گیا ہے۔ فکسچر مشینی کے لئے براہ راست نصب کیا جا سکتا ہے.
- چار ماہ کے پیداواری اعدادوشمار سے پتہ چلتا ہے کہ ہم آہنگی کی وجہ سے مسترد ہونے کی شرح میں 76% کی کمی واقع ہوئی ہے۔
- انشانکن کے لیے پہلے استعمال ہونے والا وقت مؤثر کاٹنے کے وقت میں بدل جاتا ہے، فی مشین تھرو پٹ کو نمایاں طور پر اٹھانا۔
کیس 2: ایسٹ چائنا نیو انرجی آٹومیٹڈ پروڈکشن لائن
اس فیکٹری نے JWGRIP دو سنٹر زیرو پوائنٹ پیلیٹس کو CNC خودکار پروڈکشن لائنوں پر بائیں دائیں سمی میٹرک بیٹری ہاؤسنگ اجزاء کے لیے نصب کیا۔
روبوٹ ایک ہی چکر میں ڈوئل فکسچر لوڈنگ ان لوڈنگ مکمل کرتے ہیں اور ڈوئل پارٹ سنکرونس مشیننگ کرتے ہیں۔
پروڈکشن لائن رات کی شفٹ کے ذریعے کم سے کم سائٹ پر موجود افرادی قوت کے ساتھ مستقل طور پر چلتی ہے، بار بار دستی فکسچر کیلیبریشن کے کام سے پاک۔
معیار کا معائنہ
تمام JWGRIP ٹو سینٹر زیرو پوائنٹ پیلیٹس مکمل طور پر مشینی اور تھرڈ پارٹی مکمل یونٹ OEM آؤٹ سورسنگ کے بغیر گھر میں جمع کیے گئے ہیں۔
مکمل مینوفیکچرنگ ورک فلو
- کھوٹ سٹیل خالی فورجنگ اور ٹیمپرنگ
- کھردرا مشینی ۔
- پہلا تناؤ سے نجات دلانے والا بڑھاپا
- نیم تکمیل
- ثانوی تناؤ سے نجات دلانے والا بڑھاپا
- 5-ایکسس گرائنڈر: ایک وقتی کلیمپنگ سیٹ اپ کے تحت دو بشنگ ماؤنٹنگ سوراخوں کو پیسنا
- بشنگ پریس فٹنگ
- جنرل اسمبلی
- ایئر ٹائٹنس پریشر ہولڈنگ ٹیسٹ
- مکمل جہت CMM معائنہ
- اینٹی مورچا تحفظ علاج
- ایکسپورٹ گریڈ شاک پروف پیکنگ
معائنہ چیک لسٹ
✔ ہر لوکیٹنگ اسٹیشن کے لیے آزادانہ ریپیٹ پوزیشننگ درستگی ٹیسٹ
✔ سی ایم ایم میٹرولوجی برائے دوہرے اسٹیشن کے مرکز کے فاصلے، متوازی اور اونچائی کو برابر کرنا
✔ 5 منٹ ایئر ہولڈنگ تنگی ٹیسٹ؛ زیادہ سے زیادہ قابل اجازت پریشر ڈراپ ≤0.02 MPa
✔ سائیکلک لاکنگ-ان لاکنگ فنکشنل تصدیق
مصنوعات کی تشخیص
1. پیئرڈ-سمیٹرک پارٹ مشیننگ کے لیے اپنی اصل پیداواری مانگ کی تصدیق کریں۔ تصدیق کریں کہ دو فکسچر بیسز لگانے کے بعد کوئی مکینیکل مداخلت سامنے نہیں آئی۔
2. اپنے آن سائٹ زیرو پوائنٹ پل سٹڈز کی وضاحتیں چیک کریں۔ معیاری ورژن D20 پل سٹڈ سے میل کھاتا ہے۔ درخواست پر متبادل پل سٹڈ سائز کے لیے حسب ضرورت بشنگ اسمبلیاں تیار کی جا سکتی ہیں۔
3. روبوٹ آٹومیشن لائن انٹیگریشن کے لیے: یقینی بنائیں کہ ورکشاپ کا مستحکم ایئر سورس پریشر 0.5-0.7 MPa کے اندر رہے اور PLC کنٹرول سسٹم کے لیے IO سگنل پوائنٹس کو محفوظ رکھیں۔
4. ورک پیس پلس فکسچر کی کل اسٹیکنگ اونچائی کا حساب لگائیں، ٹول سوئنگ یا سپنڈل ٹیلٹنگ کے دوران تصادم کے خطرے کا اندازہ لگائیں۔ اگر آپ کو خدشات ہیں تو مداخلت کی تشخیص کے لیے JWGRIP تکنیکی ٹیم کو ورک پیس ڈرائنگ جمع کروائیں۔
آپریشن گائیڈنس
پیلیٹ کو مشین ٹول ورک ٹیبل پر محفوظ کریں، JWGRIP صارف دستی میں بیان کردہ ٹارک ویلیو کے تقاضوں پر سختی سے عمل کرتے ہوئے بولٹ کو سخت کریں۔ پرتشدد زیادہ ٹارک باندھنا ممنوع ہے۔ ضرورت سے زیادہ بولٹ ٹارک بیس مائیکرو ڈیفارمیشن کو متحرک کرے گا اور ڈوئل اسٹیشن جیومیٹرک درستگی کو نقصان پہنچائے گا۔
آئل واٹر فلٹر کو ایئر انلیٹ کے سامنے والے سرے پر لگائیں۔ پوزیشننگ جھاڑیوں میں داخل ہونے والی نمی اور نجاست زنگ لگنے اور کھرچنے کا سبب بنے گی اور اس کے نتیجے میں درستگی بڑھے گی۔
ہر مجموعی 100 کام کے اوقات کے بعد زیرو پوائنٹ بشنگ کے اندر خشک چکنا کرنے والا ایروسول چھڑکیں۔ مائع انجن کا تیل منع ہے، کیونکہ مائع تیل دھاتی چپس کو اپنی طرف متوجہ کرتا ہے اور بشنگ جیمنگ کی ناکامی کا سبب بنتا ہے۔
ہر شفٹ چینج پر، دھکیلنے کی پوزیشننگ جھاڑیوں اور آس پاس کے چپ ڈائیورژن گرووز کو کمپریسڈ ہوا کے ساتھ اچھی طرح سے۔ دھاتی چپس کو کبھی بھی ڈیٹم سطحوں کا پتہ لگانے پر بیٹھا نہ چھوڑیں۔
پیلیٹ ڈیٹم چہروں پر بھاری چیز کے اثر سے بچیں۔ تصادم سے متاثرہ بنیاد کی خرابی کو عام طور پر سائٹ پر ٹھیک نہیں کیا جا سکتا ہے اور یہ مستقل طور پر دوہری سٹیشن کی متعلقہ درستگی کو برباد کر دے گا۔
زیادہ سے زیادہ قابل اجازت فکسچر وزن سے زیادہ اوورلوڈ حالت میں نہ چلائیں۔
پیکجنگ اور شپمنٹ
پیکیجنگ: موٹی جھاگ کے اندرونی بفر کے ساتھ ایکسپورٹ گریڈ شاک پروف ٹھوس لکڑی کے کیسز۔ لمبی دوری کی سمندری ترسیل کے دوران درست ڈیٹام سطحیں کمپن اور تصادم کے خطرے سے اچھی طرح محفوظ رہتی ہیں۔
معیاری لیڈ ٹائم: 14-20 کام کے دن۔ جزوی معیاری SKUs کو سٹاک میں رکھا جاتا ہے تاکہ ترسیل میں تیزی لائی جا سکے۔
فروخت کے بعد سپورٹ
وارنٹی: 12 ماہ کی مکمل یونٹ وارنٹی مینوفیکچرنگ کے نقائص کا احاطہ کرتی ہے سوائے انسانی غلط آپریشن کے۔ اہل دعوے مفت مرمت یا اسپیئر پارٹس کی تبدیلی کی خدمت سے لطف اندوز ہوتے ہیں۔
ریموٹ وسائل: آن لائن انسٹالیشن کمیشننگ دستاویزات فراہم کی جاتی ہیں۔ بلک والیوم آرڈر پروجیکٹس کے لیے بامعاوضہ ریموٹ تکنیکی مدد دستیاب ہے۔
حسب ضرورت ترمیم: سپورٹ سینٹر-فاصلہ ایڈجسٹمنٹ، پل-سٹڈ-اسپیک تبدیلی اور نیومیٹک-سرکٹ لے آؤٹ ری آرنجمنٹ۔
نمونہ کی تشخیص: تشخیص کے نمونے کا اہتمام کیا جا سکتا ہے؛ خریدار نمونہ مال کی قیمت برداشت کرے گا.
اکثر پوچھے گئے سوالات
Q1: کیا CNC مشینی کے لیے JWGRIP ٹو سینٹر زیرو پوائنٹ پیلیٹ صرف ایک اسٹیشن کا استعمال کرتے ہوئے سنگل پارٹ مشیننگ کر سکتا ہے؟
A: ہاں۔ حفاظتی کور پلیٹ کو بیکار اسٹیشن پر رکھیں، اور یہ باقاعدہ سنگل اسٹیشن زیرو پوائنٹ پیلیٹ کے طور پر کام کرتا ہے۔ سوئچنگ موڈز pallet کی مجموعی کارکردگی کو نقصان پہنچائے بغیر سنگل پارٹ اور پیئرڈ پارٹ پروڈکشن منظرناموں کی حمایت کرتا ہے۔
Q2: آپریشن کی مدت کے بعد دوہری اسٹیشن کے درمیان فاصلے کی درستگی کیوں بڑھ جاتی ہے؟
A: عام بنیادی وجوہات: دھاتی چپس پوزیشننگ گیپس کے اندر پھنس جاتی ہیں۔ نمی مخلوط کمپریسڈ ہوا کی وجہ سے جھاڑیوں کو زنگ لگنا؛ بھاری اثر والے تصادم سے بنیادی اخترتی؛ طویل عرصے سے اوورلوڈ لوڈنگ سے مائکرو اخترتی۔ پہلے مکمل صفائی اور دیکھ بھال کریں۔ تصادم سے شروع ہونے والی بنیاد کی خرابی کو عام طور پر سائٹ پر ٹھیک نہیں کیا جا سکتا اور اس کے لیے فیکٹری سے واپسی کی تشخیص کی ضرورت ہوتی ہے۔
Q3: کیا میرے موجودہ لیجیسی زیرو پوائنٹ فکسچر بیسز کو اس پیلیٹ پر دوبارہ استعمال کیا جا سکتا ہے؟
A: معیاری D20 زیرو پوائنٹ پل سٹڈز کے ساتھ نصب فکسچر بیسز کو براہ راست استعمال کیا جا سکتا ہے۔ دیگر پل سٹڈ تصریحات کے لیے حسب ضرورت بشنگ اسمبلیاں درکار ہیں۔
Q4: کیا JWGRIP ٹو سینٹر زیرو پوائنٹ پیلیٹ 200 5-axis CNC مشین ٹولز کے ساتھ مطابقت رکھتا ہے؟
A: یہ 5 محور مشینوں کے ساتھ کام کرتا ہے۔ براہ کرم انتخاب کے مرحلے کے دوران ورک پیس اور فکسچر کی کل اونچائی فراہم کریں۔ JWGRIP آپ کے لیے اسپنڈل جھکاؤ کے تصادم کے خطرے کا اندازہ لگائے گا۔
حصولی کے فیصلے کی بصیرت
متعدد مینوفیکچررز جو ہم آہنگی کے جوڑے والے ورک پیس تیار کرتے ہیں وہ کم پیشگی خریداری کے اخراجات کے لئے دو الگ الگ سنگل سینٹر پیلیٹ خریدتے ہیں۔ تاہم، پوشیدہ اخراجات بار بار الائنمنٹ لیبر کے اوقات اور ہم آہنگی سے متعلق ورک پیس سکریپ سے جمع ہوتے رہتے ہیں۔
CNC مشینی کے لیے JWGRIP ٹو سینٹر زیرو پوائنٹ پیلیٹ دو ڈیٹم حوالوں کو ایک یک سنگی بنیاد پر ضم کرتا ہے۔ یہ متضاد پیلیٹ کیلیبریشن اور وائبریشن سے متاثر پوزیشنی آفسیٹ سے پیدا ہونے والے ہم آہنگی کے خطرات کو دور کرتا ہے۔ یہ جوڑی والے حصے کی تیاری کے لیے جامع پیداواری نقصانات کو کم کرتا ہے، جو روایتی دستی ورکشاپوں کے ساتھ ساتھ آٹومیشن لائن اپ گریڈنگ کرنے والی فیکٹریوں کے لیے موزوں ہے۔
اپنی جوڑی والے حصے کی مشین کو اپ گریڈ کرنے کے لیے تیار ہیں؟
JWGRIP ٹو سینٹر زیرو پوائنٹ پیلیٹ کے لیے اقتباس یا تشخیص کے نمونے کی درخواست کریں۔
ابھی JWGRIP سے رابطہ کریں۔* اپنی مرضی کے مطابق مرکز فاصلہ، پل سٹڈ تفصیلات، یا آٹومیشن انضمام کے لئے، براہ مہربانیہماری تکنیکی ٹیم سے رابطہ کریں۔. معیاری D20 پل سٹڈز ہم آہنگ۔